
 EN
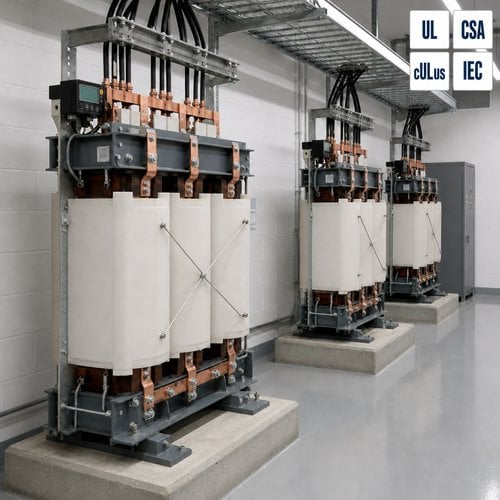
Perché un impianto farmaceutico sollecita un trasformatore più di quanto sembri
In uno schema unifilare, un impianto farmaceutico appare come un normale edificio commerciale. Non lo è. Tre fattori modificano il ciclo di carico. Il carico non si interrompe mai: una zona sterile funziona 24/7 a temperatura e pressione costanti, quindi il trasformatore opera al 60–75% della sua potenza nominale per anni, anziché subire cicli di carico variabile. Quasi tutti i motori sono comandati da inverter a frequenza variabile, inclusi i ventilatori di mandata ed estrazione che mantengono la cascata di pressione nella stanza pulita. E i carichi non gestiti dagli inverter — sistemi HPLC, spettrometri di massa, contatori laser di particelle — sono proprio quelli più sensibili alle distorsioni di tensione.
Un impianto di riempimento e finitura per il quale abbiamo fornito un preventivo l’anno scorso utilizza un gruppo elettrogeno asciutto da 1.500 kVA funzionante al 68% di carico medio, senza alcun sollievo stagionale. Dopo 26 mesi, l’indicatore della temperatura degli avvolgimenti segnalava un valore di 12 °C superiore rispetto al calcolo progettuale. Nulla era andato in avaria: l’unità operava semplicemente al limite superiore della propria classe termica a causa di correnti armoniche circolanti negli avvolgimenti, correnti non contemplate nel programma di carico originale.
Il profilo di carico che si sta effettivamente alimentando
Dividere uno stabilimento farmaceutico in quattro blocchi di potenza semplifica la scelta della taglia del trasformatore. Il blocco HVAC per le camere bianche è il più grande: ventilatori di mandata ed estrazione, filtrazione HEPA, umidificazione e impianto di acqua refrigerata che lo supporta. Una stanza bianca ISO 8 tipicamente effettua da 20 a 60 ricambi d’aria all’ora, motivo per cui l’HVAC rappresenta spesso dal 40 al 50% del carico connesso. Il blocco processo comprende autoclavi, generatori di vapore pulito, distillatori per acqua pura per iniezione (WFI) e skid per pulizia e sterilizzazione in posto (CIP/SIP). Il blocco utilities comprende aria compressa, azoto, gruppi frigoriferi e impianto per acqua pura. Il blocco laboratorio ha una richiesta di potenza ridotta in kW, ma presenta un elevato contenuto di elettronica di potenza.
L’errore più comune che riscontriamo nella scelta della taglia è l’applicazione di un fattore di diversità costante al carico connesso. Un programma di carico per impianti farmaceutici non è un semplice elenco di motori. Gli autoclavi funzionano in modo ciclico e possono assorbire il 30–40% della loro potenza nominale per tutta la durata del ciclo di riscaldamento. I generatori di acqua per iniezione (WFI) funzionano ininterrottamente una volta messi in servizio. I ventilatori delle camere bianche operano a velocità ridotta per anni, per poi aumentare la velocità man mano che la caduta di pressione attraverso i filtri cresce. Dimensionare l’impianto all’80% del carico connesso, con un margine di riserva del 25%, rappresenta un punto di partenza difendibile — ma solo dopo aver tenuto conto del distorsione armonica nella porzione di tale carico alimentata da convertitori di frequenza.
Qualità dell’energia nelle camere bianche: origine delle armoniche
Un convertitore di frequenza a sei impulsi presenta uno spettro caratteristico di corrente in ingresso: l’armonica 5ª è circa al 20–25% della fondamentale, la 7ª è circa al 12–15%, seguite da componenti progressivamente minori delle armoniche 11ª e 13ª; la distorsione totale della corrente si attesta comunemente tra il 25% e il 35% all’ingresso del variatore. Quando tali variatori condividono un bus comune, il trasformatore trasporta tale distorsione nei propri avvolgimenti e la trasferisce a tutti gli altri carichi collegati al secondario.
Sul lato tensione, lo standard IEEE 519 fissa un limite massimo del 5% per la distorsione armonica totale della tensione e del 3% per ogni singola armonica su una barra con tensione nominale compresa tra 1 kV e 69 kV. Per il trasformatore stesso, tre caratteristiche tecniche risultano fondamentali. Un indice K (K-13 o K-20) indica al produttore di progettare nucleo e avvolgimenti per sopportare un preciso profilo di correnti armoniche senza superare la temperatura massima ammessa nel punto più caldo. Un neutro dimensionato al 200% evita che il conduttore neutro diventi il più caldo del sistema, poiché le armoniche di ordine triplo si sommano aritmeticamente anziché annullarsi reciprocamente. Una densità di flusso progettuale ridotta mantiene le perdite a vuoto e il rumore udibile entro i limiti tollerati da un cleanroom adiacente.
Ecco la parte che la maggior parte degli acquirenti trascura. La corrente armonica non compare sulla targhetta kVA, ma si manifesta sotto forma di calore. Un’unità da 1.500 kVA che eroga il 65% di carico lineare più il 30% di corrente armonica può raggiungere temperature superiori rispetto a un’unità lineare dello stesso valore nominale completamente caricata. Se il profilo di carico non specifica lo spettro armonico, il trasformatore per impianti farmaceutici è dimensionato alla cieca — e il primo sintomo è un allarme di temperatura anomala due anni dopo.
Se state attualmente elaborando una richiesta di offerta, il nostro team di ingegneria esaminerà insieme a voi il programma dei carichi prima che decidiate definitivamente la potenza da specificare. Inviatelo a noi e procederemo al dimensionamento dell’unità insieme a voi, non per conto vostro.
Ridondanza: cosa cambia effettivamente nello schema del trasformatore con la configurazione N+1
In un normale edificio commerciale, la ridondanza significa solitamente un interruttore di riserva. In uno stabilimento farmaceutico è invece un requisito di qualifica. Un Ridondanza N+1 lo schema del trasformatore prevede normalmente due unità, ciascuna in grado di sopportare l’intero carico critico, con un interruttore di collegamento tra due quadri elettrici, in modo che uno qualsiasi dei due trasformatori possa essere messo fuori servizio per manutenzione senza interrompere la cascata di pressione della stanza pulita.
Il calcolo delle dimensioni avviene in senso opposto rispetto a quanto la maggior parte delle persone si aspetta. Due unità da 1.000 kVA in una configurazione N+1 non sono intercambiabili con una singola unità da 2.000 kVA: ciascuna deve essere in grado di sopportare l’intero carico a un livello di carico che mantenga la temperatura del punto più caldo entro la propria classe termica, il che generalmente significa progettare ciascuna unità per circa il 60–70% del carico totale, non per il 50%. Se il carico critico contiene inoltre il 30% di armoniche, il margine effettivo di progettazione si riduce ulteriormente.
Tre dettagli pratici determinano se lo schema funziona in esercizio: impedenza percentuale abbinata entro ±7,5%, in modo che l’interruttore di collegamento non generi correnti circolanti; gruppi vettoriali e posizioni dei preselettori identici; e una scelta consapevole tra collegamento normalmente aperto o normalmente chiuso. Quest’ultima decisione modifica la capacità di cortocircuito di ogni quadro elettrico a valle, quindi rientra nella competenza del consulente elettrico già prima che le unità vengano rilasciate per la produzione.
Scelta del trasformatore per impianti farmaceutici: resina colata o VPI
Quasi ogni locale elettrico di una stanza pulita è dotato di un trasformatore in olio secco, e per buoni motivi: nessun liquido da contenere, nessuna vasca di contenimento e un carico d’incendio accettabile secondo la valutazione del rischio. Tra i trasformatori in olio secco, la scelta ricade tra trasformatore in resina costruzione a resina colata e impregnazione sottovuoto (VPI). La resina colata risulta preferibile in presenza di umidità elevata e di operazioni di lavaggio intensivo — l’incapsulamento in epossidica non risente della condensa, a differenza di un avvolgimento impregnato — e quando un’area di classe A è direttamente adiacente, poiché tollera un maggiore aumento di temperatura con un carico d’incendio inferiore.
Gli apparecchi VPI sono generalmente più leggeri e meno costosi allo stesso valore di kVA, e la loro struttura con avvolgimenti aperti ne facilita la riparazione. Per un blocco laboratorio o una cabina di trasformazione laterale al magazzino, ben distante dalle aree sterili, la soluzione VPI rappresenta spesso la scelta commerciale più ragionevole. La tabella seguente è quella che utilizziamo insieme ai nostri clienti.
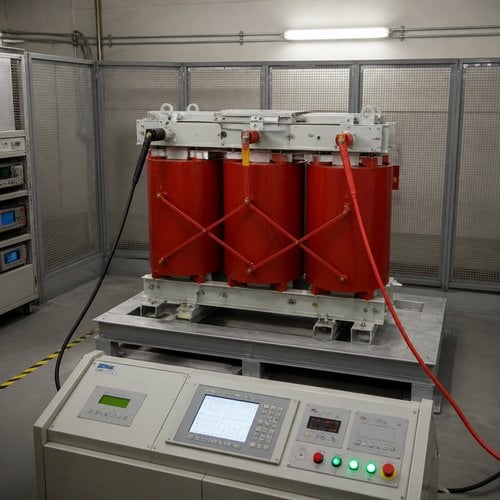
| Parametro | Resina colata (stanza pulita / blocco sterile) | VPI (laboratorio, servizi, magazzino) |
| Sistema di isolamento | Incapsulamento in epossidica, classe H (180 °C) | Impregnato, classe H, tipicamente aumento di 100 K |
| Limite di scarica parziale | ≤ 10 pC secondo IEC 60076-11 | ≤ 10 pC secondo IEC 60076-11 |
| Umidità e lavaggio | Non influenzato dalla condensa | Richiede una stanza asciutta e ventilata |
| Installazione all’interno dell’edificio | Può essere installato all’interno dell’involucro edilizio | Normalmente una stanza dedicata e ventilata |
| Percorso tipico di riparazione | Sostituzione del bobinaggio o dell’unità | Riimpregnazione o sostituzione dell’unità |
| Costo relativo a pari kVA | Linea di Base | Inferiore |
Documentazione e certificazioni richieste dalle ispezioni farmaceutiche
Atrasformatore per impianti farmaceutici viene acquistato come apparecchiatura qualificata, non come merce generica, e il pacchetto documentale fa parte dei criteri di accettazione. Sul fronte della certificazione, un’installazione nordamericana richiede un’unità omologata UL 1561 o UL 1562, mentre per i siti canadesi è necessaria la certificazione CSA — gli stessi marchi già presenti sulle nostre unità in resina e su quelle montate su basamento. UL Solutions pubblica i registri di omologazione e sulla targhetta deve figurare il numero di file corrispondente.
Sul fronte dell’efficienza, un’installazione statunitense deve rispettare gli Standard DOE per la conservazione dell’energia nei trasformatori di distribuzione (10 CFR Parte 431 Sottoparte K), che stabiliscono l’efficienza minima in funzione della potenza nominale in kVA e della classe di tensione per le unità in resina. L’implicazione pratica per un progetto farmaceutico è che la classe di efficienza deve essere definita già nella fase di richiesta di offerta (RFQ), poiché influenza il materiale del nucleo e quindi peso, ingombro e tempi di consegna.
Vi è poi la documentazione di processo. I team incaricati della qualifica degli impianti operano secondo le Regolamenti FDA cGMP per farmaci finiti (21 CFR Parte 211) per le attrezzature che entrano in contatto con l’ambiente del prodotto, e richiederanno il rapporto di prova in fabbrica con i valori dei test di routine, il registro delle scariche parziali, i certificati dei materiali e un numero di serie tracciabile. ISPE le linee guida ISPE e il piano maestro di validazione di ciascuna azienda definiscono il pacchetto esatto, ma la fabbrica deve essere in grado di produrlo su carta, non su richiesta.
Ciò che Ryan Electric realizza per i progetti di sale bianche
La nostra base produttiva copre 120.000 m² e dispone di oltre 180 unità di attrezzature per la produzione e i test, nonché di 37 brevetti. Ogni unità a secco destinata a cleanroom viene sottoposta a una sequenza standard di prove che include la verifica della resistenza degli avvolgimenti, del rapporto e del gruppo vettoriale, della tenuta alla tensione indotta e della misurazione della scarica parziale registrata in pC — il valore effettivamente letto da un team di qualifica farmaceutica. Le bobine in resina colata vengono realizzate in vuoto internamente, pertanto il sistema di isolamento dell’unità finita corrisponde esattamente a quello sottoposto a prova, e non a un sistema esternalizzato di cui non si conosce l’origine.
Dal 2023 Ryan Electric produce in qualità di partner di joint venture di Eaton, motivo per cui il nostro pacchetto documentale segue il formato già atteso dai team di progetto nordamericani.
Per i lavori in ambiente a contaminazione controllata realizziamo più spesso unità in resina colata da 1.000 a 2.500 kVA, con classe di protezione K-13 e neutro al 200% ogni qualvolta la documentazione tecnica indichi una percentuale di carico alimentato da azionamenti superiore al 20%. Richiediamo lo spettro armonico prima di definire l’innalzamento di temperatura; in caso lo spettro non supporti il livello di carico ipotizzato dal cliente, lo comunicheremo esplicitamente.
Se state specificando un trasformatore per impianti farmaceutici — un blocco sterile, un laboratorio o una linea di riempimento e finitura — inviateci il quadro dei carichi e i relativi dati armonici, non soltanto il valore in kVA. Il nostro team di ingegneria vi fornirà la potenza nominale del trasformatore, il valore raccomandato del fattore K e la documentazione relativa alle prove richiesta dal vostro team di qualifica. Richiedete oggi stesso un preventivo.
Indice dei Contenuti
- Perché un impianto farmaceutico sollecita un trasformatore più di quanto sembri
- Il profilo di carico che si sta effettivamente alimentando
- Qualità dell’energia nelle camere bianche: origine delle armoniche
- Ridondanza: cosa cambia effettivamente nello schema del trasformatore con la configurazione N+1
- Scelta del trasformatore per impianti farmaceutici: resina colata o VPI
- Documentazione e certificazioni richieste dalle ispezioni farmaceutiche
- Ciò che Ryan Electric realizza per i progetti di sale bianche