
 EN
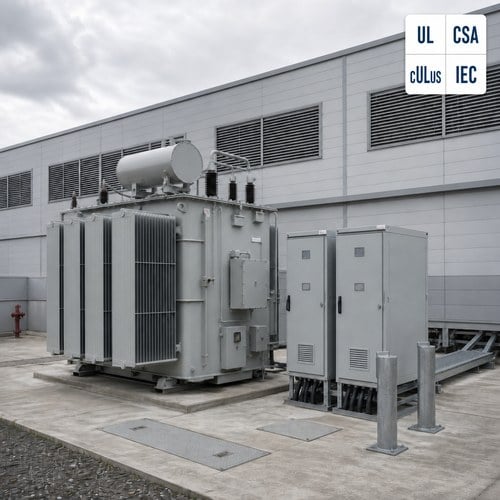
تُصمَّم مصانع البطاريات وفقًا للتركيبة الكيميائية، وتُبنى حول الكهرباء، ولا يتسامح كلا العاملين مع الأخطاء نفسها. وقد قدَّر وكالة الطاقة الدولية القدرة التصنيعية العالمية الاسمية لبطاريات الليثيوم-أيون بنحو ٤ تيراواط ساعة في نهاية عام ٢٠٢٥، أي ما يعادل ارتفاعًا نسبته نحو ٣٠٪ مقارنةً بالعام السابق، وكل تيراواط ساعة من تلك القدرة تمثِّل مصنعًا يحتاج إلى إمدادٍ كهربائيٍّ ثابتٍ ونظيفٍ عند الجهد المتوسط قبل أن تُصنَّع خلية واحدة على الإطلاق. والـ المحوِّل الخاص بتصنيع البطاريات يحدِّد مدى استقرار هذا الإمداد — ليس أجهزة التحكُّم الكهربائية (السوتش غير)، وليس المحولات العكسية (الإنفرترز). بل هو الذي يضبط الجهد الذي تتعرَّض له العملية فعليًّا.
لماذا تُعتبر المصنع الضخم (جيغا فاكتوري) مشروع محوِّل أولًا؟
وتُبنى مصانع الخلايا عادةً على مراحل، أما التصميم الكهربائي فهو الجزء الذي لا يمكن تقسيمه بسلاسة عبر المراحل. فالموقع الذي يبدأ بخطَّي إنتاجٍ يُخطَّط له ليستوعب ستة خطوط، وبالتالي فإن نظام توزيع الطاقة في المصنع الضخم يجب أن يحمل النظام حملاً يزداد تقريباً ضعفَيْه قبل الانتهاء من إنشاء المبنى. ويكلّف تركيب سعة الجهد المتوسط في مصنعٍ قيد التشغيل أكثر بكثيرٍ من تركيبها منذ البداية، ولذلك عادةً ما يُثبَّت جدول المحولات قبل اكتمال التخطيط النهائي للعملية.
ويوضّح مزيج الأحمال الباقي. فتُشغَّل غرف التجفيف لإزالة الرطوبة باستمرار، وتُحافظ أفران الطلاء والتجفيف على درجات حرارة ضمن نطاقات ضيّقة، بينما تحوّل مناطق التشكيل والشيخوخة التيار المتناوب إلى تيار مستمر ثم تعاود تحويله إلى تيار متناوب، كما يشكّل نظام التدفئة والتكييف والتهوية نسبة كبيرة من الحمل المتصل. أما تنوّع هذا المزيج فهو منخفض مقارنةً بمصنع تصنيع عام، لذا تبقى المحولات تعمل عند معامل حملٍ مرتفعٍ لسنواتٍ عديدة. وعلى هذا المستوى من التشغيل، تصبح خسائر عدم التحميل وخسائر التحميل عوامل تجاريةً بدل أن تكون ملاحظات فنية ثانوية.
داخل ملف الحمل: التشكيل، وغرف التجفيف، والشحن التوليدي
تُشكِّل عمليتا التكوين والشيخوخة الخصائص الكهربائية لمصنع الخلايا. وتقوم صفوف أجهزة الشحن بدورة آلاف الخلايا عند جهد منخفض وتيار عالٍ، بينما تقوم الخطوط الحديثة بتفريغ الخلايا بطريقة توليدية، أي أن الطاقة تعود عبر المحول بدلًا من التدفق الخارجي فقط. أما وحدات التقويم الأمامية الواقعة خلف أجهزة الشحن فهي أحمال غير خطية: فجسر الست نبضات النموذجي يُدخل تيارات توافقية خامسة وسابعة مميَّزة، ويقل معامل قدرة الإزاحة تدريجيًّا عند الأحمال الجزئية. وعند ضرب هذا العامل بعدد بضعة آلاف من القنوات، تصبح البيئة التوافقية الشرط التصميمي المسيطر على المنطقة.
الغرف الجافة والأفران تُطبِّق قوى متعارضة. وهي تعمل بشكل مستمر وغير دوري، ولا تتسامح مع أي تنوُّع — فجهاز إزالة الرطوبة الذي يفقد التحكم لا يُهدِر الطاقة فحسب، بل يعرِّض إنتاجية كل ما داخل الغرفة للخطر. وهذه المجموعة من العوامل — كتلة ثقيلة غير خطية من جهة، وكتلة حساسة جدًّا للاستقرار من الجهة الأخرى — هي السبب في أن مصانع البطاريات عادةً ما تُغذَّى بعددٍ أكبر من المحولات مقارنةً بمصنعٍ آخر ذي طلب كهربائي إجمالي مماثل. والفصل الكهربائي يحمي العملية.
هذه هي النقطة التي تفوتها معظم المواصفات الأولية. فعندما تصل طلبية مصنع بطاريات إلى مكتب هندستنا، فإن أول وثيقة نطلبها ليست جدول المحولات، بل المخطط أحادي الخط لمنطقة التشكيل والتقدم في العمر، بالإضافة إلى عدد رفوف الشحن التي تعمل في وقتٍ واحد. فالحساب المستند إلى الحمل المتصل الإجمالي للموقع يعطي رقمًا تقنيًّا صحيحًا لكنه عديم الفائدة تجاريًّا، لأن المحول الحقيقي المؤثر هو ذلك الذي يغذِّي صفوف المُحوِّلات.
الانخفاض المؤقت في الجهد والتشويشات التوافقية: المواصفتان اللتان تحددان العائد
يكفي انخفاض مؤقت في الجهد مدته بضعة دورات لإعادة تعيين وحدة تحكم قابلة للبرمجة أو إيقاف دورة التشكيل، ويُقاس تكلفة هذا الحدث بعدد الخلايا المرفوضة ووقت توقف خط الإنتاج. ولا يمكن لاختيار المحول أن يلغي الانخفاضات المؤقتة في الجهد، لكنه يحدد عمقها عند وصولها. فتشغيل وحدة مخصصة عند مستوى تحميل أقل يقلل من سقوط الجهد عبر المحول نفسه، كما أن عزل منطقة المقوم عن الأحمال التي تعتمد على المحركات (مثل الضواغط) يحد من مدى انتشار تأثير بدء تشغيل المحرك، بينما يجنب الاحتفاظ بمقاومة المصدر ضمن حدود واقعية تضخيم هذه الظاهرة عند حافلة العمليات. ولذلك، ينبغي أن تنص مواصفات المحول على أقصى تغير مقبول في الجهد عند حافلة التشكيل، وليس فقط على القدرة الظاهرية بالكيلوفولت أمبير.
تؤثر التوافقيات على مقياس زمني أبطأ وتسبب أضرارًا أكبر. ويحدد معيار آي-إي-إي ٥١٩ حد تشويه الجهد عند نقطة الاتصال المشتركة، وللبقاء ضمن هذا الحد في مصنع يحتوي على عدد كبير من المقومات، عادةً ما يتعين الاختيار بين ثلاث طرق: مقومات ذات اثني عشر نبضة أو مقومات أمامية نشطة، أو محول مخصص لتشغيل المحولات، أو محول بعامل كيّ أو معدل حراريًا لتحمل الخسائر التوافقيّة الإضافية دون تجاوز حد درجة حرارة لفائفه. وهذه الطرق الثلاث غير قابلة للتبديل من حيث السعر، بل إن الطريقة الأولى فقط هي التي تغيّر ما تُدخله الحمل من توافقيات.
المراقبة هي الجزء الأخير من المواصفات، وأرخص جزء يُخطَأ فيه. فأجهزة قياس درجة حرارة اللفائف والزيت، بالإضافة إلى ريليه الحماية الذي يسجل الحدث الذي تسبب في قطع التيار، تحول تحقيق العطل من أسبوعين إلى ساعتين. وتنشأ نفس الأسئلة المتعلقة بنطاق الحماية في جميع أنواع المصانع الصناعية، ويجب التوصل إلى إجاباتها في مرحلة وضع المواصفات بدلًا من الانتظار حتى يتم تركيب صندوق التجميع — شركتنا دليل الحماية المغمورة بالزيت يغطي قائمة الأجهزة تفصيليًّا.
النوع الجاف أو المليء بالسائل: الاختيار حسب المنطقة، وليس حسب المصنع
نادرًا ما تستخدم مصانع البطاريات نوعًا واحدًا من المحولات في جميع أجزاء المصنع. ففي جانب غرفة النظافة والغرفة الجافة من المصنع، تُفضَّل وحدات المحولات الجافة من نوع الراتنج المصبوب المُصنَّعة وفق المعيار الآيزو ٦٠٠٧٦-١١، لأنها لا تحتوي على سائل يتطلَّب احتواءً، وبالتالي تبقى حمولة الحريق داخل المبنى منخفضة، كما يمكن لفريق الكهرباء الخاص بالمصنع أن يتكفَّل بصيانتها بدلًا من الاعتماد على مقاول متخصِّص في التعامل مع الزيت. وما يهم في تلك البيئة هو الغلاف الخارجي ومسار الهواء: إذ تتحمّل لفات الراتنج الرطوبة والغبار بكفاءة أعلى بكثير مما تتحمّله الغرفة التي توضع فيها.
يتم عادةً تثبيت المحطة الفرعية الخارجية بالاتجاه المعاكس. وعندما تتجاوز القدرة بضعة ميغا فولت أمبير، فإن الوحدات المغمورة في الزيت مع أنظمة التبريد ONAN أو ONAF توفر تكلفة أقل لكل ميغا فولت أمبير وهامش تحميل زائد موثَّق لا يمكن للوحدات الجافة تحقيقه ضمن نفس المساحة. أما في المواقع الرطبة أو الساحلية، فيجب إيلاء نظام حفظ الزيت نفس الاهتمام الذي يُولى لمعدل القدرة، ويُعد الاختيار بين خزان مغلق ونظام خزان توسيعي قراراً مناخياً وليس قراراً سعرياً.
| مساحة المصنع | الخيار النموذجي للمحولات | السبب الرئيسي |
|---|---|---|
| غرفة جافة وغرف كهربائية داخلية | محولة جافة من نوع الراتنج المصبوب، مع غلاف مصنّف وفق معيار IP | لا تتطلب احتواءً سائلاً، وتحمل حملاً حرارياً منخفضاً داخل المبنى |
| منطقة التكوين والشيخوخة | وحدة مخصصة لمحولات المحولات (Converter-duty)، ذات عامل K أو معدلة حرارياً لتحمل أحمال أعلى | أحمال غير خطية من نوع المقومات وتدفق طاقة توليدية عكسية |
| المحطة الفرعية الرئيسية الخارجية | محولة مغمورة في الزيت، مع تبريد ONAN/ONAF، وارتفاع درجة حرارة مزدوج | التكلفة لكل ميغا فولت أمبير والقدرة على التحميل الزائد عند التصنيفات الأعلى |
| المحطة الفرعية للربط مع شركة الكهرباء | محوّل الطاقة ذي المُغيِّر المتغير للنسبة أثناء التشغيل | تنظيم الجهد أمام حمل الموقع المتغير |
المعايير والوثائق التي يطلبها عملاء البطاريات فعليًّا
الأساس التقني مألوفٌ: سلسلة المعايير الدولية آي إي سي ٦٠٠٧٦ للمحوّلات، ومعايير الآي إي إي إي سي ٥٧.١٢.٠٠ و سي ٥٧.١٢.٩٠ للمشاريع في أمريكا الشمالية، ومعيار إن إف بي إيه ٧٠ للتثبيت. أما شهادات المطابقة فتتبع السوق الوجهة — مثل شهادة يو إل أو علامة سي يو إل يو إس للمصانع في الولايات المتحدة وكندا، وشهادة سي إس إيه حيث تكون كندا الجهة المُفَضِّلة للتفتيش. أما ما هو أقل معرفةً لدى المورِّدين خارج قطاع البطاريات فهو الانضباط الوثائقي. إذ تطبِّق شركات تصنيع الخلايا متطلبات الجودة المستخدمة في صناعة السيارات على مورِّدي معداتها، لذا تُعتبر سجلات الاختبار وتتبُّع المواد وتقرير الاختبار الروتيني الموقَّع جزءًا لا يتجزأ من التسليم، وليس مجرد إضافات لاحقة.
موقفنا من هذه المسألة بسيط: إذا اضطر المشتري إلى طلب سجل اختبار مستوى اللوحة التعريفية مرتين، فهذا يعني أن المورد غير مؤهل لمشاريع البطاريات. والقيم التي تُفحص عند الاستلام — مثل المقاومة الكهربائية، ودرجة ارتفاع الحرارة، ونطاق التوصيلات، والأرقام الدقيقة للفقد — هي نفسها القيم التي تحدد ما إذا كان نموذج الطاقة الخاص بالمصنع سليمًا أم لا، ولذلك فهي تستحق القراءة قبل شحن الوحدة وليس بعدها. ونحن دليل لوحة المعلومات الخاصة بالمحولات يشرح أربعَ عشرة مواصفةً جوهرية.
كيف تدعم شركة ريان إلكترك مشاريع محطات البطاريات
بدأت شركة جيانغسو ريان إلكترك في تصنيع المحولات عام ٢٠٠٧ من مصنعٍ مساحته ١٢٠٠٠٠ مترًا مربعًا، ومزودٍ بأكثر من ١٨٠ مجموعة من معدات الإنتاج والاختبار، وتحوز ٣٧ براءة اختراع، كما أصبحت شريكًا رسميًّا في مشروع مشترك مع شركة إيتن منذ عام ٢٠٢٣. ويشمل قاعدة عملائنا شركات عالمية رائدة في مجال التكنولوجيا وتصنيع البطاريات، مثل شركة كاتل، وهي إحدى الأسباب التي تجعل مهندسينا على دراية تامة بالعمل وفقًا لكتيب المواصفات الخاص بالعميل النهائي بدلًا من الاعتماد على كتالوج جاهز.
عمل مصنع البطاريات هو عمل مخصص: وحدات جافة من نوع الراتنج المصبوب للاستخدام الداخلي، ووحدات غامرة بالزيت بنوعي ONAN/ONAF لمحطات التحويل، وتصاميم خاصة للتحويل مع محولات تقويم في مناطق التشكيل، وبترددَي ٥٠ هرتز و٦٠ هرتز، وتقييمات ارتفاع درجة الحرارة المزدوجة، وغلاف مقاوم للماء والغبار حسب تصنيف IP، وتصنيع معتمد وفق معايير UL أو CSA لمواقع أمريكا الشمالية. وعند تشغيل المصنع لخطوط تشكيل تعمل بتقنية الاسترجاع، نقوم بمحاكاة الطيف التوافقي الناتج عن المحولات التقويمية وتوثيق الخسائر الإضافية في اللفائف بدلًا من إدراجها ضمن خسائر البطارية.
يتم اختبار كل وحدة بشكل روتيني وفقًا للمواصفات القياسية الآي إي سي ٦٠٠٧٦-١ أو الآي إي إي إي سي ٥٧.١٢.٩٠ — بما في ذلك نسبة التحويل، ومقاومة اللفات، ومقاومة العزل ومؤشر الاستقطاب، واختبار تحمل الجهد المطبق والجهد المستحث، وقياس التفريغ الجزئي في التصاميم الجافة — مع إثبات ارتفاع درجة الحرارة على وحدة التصميم، والتحقق من المعاوقة بدلًا من افتراضها. وتتمتع شركة ريان إلكترك بشهادات الـ يو إل، والـ سي إس إيه، والـ آي إي إي إي، والـ ديكرا، والـ سي إن إيه إس، والـ سي إي، ويتم مراقبة الاختبارات الخاصة بالمشاريع الشمال أمريكيّة من قِبل الجهة المُدرِجة بدلًا من إصدار شهادة داخلية.
ما الذي يجب تضمينه في طلب عرض أسعار لمحوّل كهربائي لمصنع بطاريات
أدرج هذه البنود في الاستفسار لتصبح المقارنة الفنية عادلة:
- قائمة الأحمال حسب المنطقة: عمليات التشكيل والتَّعجيل، والغرف الجافة، والأفران، وأنظمة التكييف والتهوية، والهواء المضغوط
- عدد قنوات المُصحِّح ومدى شمولية وظيفة التفريغ التوليدية
- أقصى تنوّع مسموح به في جهد حافلة التشكيل
- طيف التوافقيات المتوقَّع عند نقطة الاتصال المشتركة، أو عدد نبضات المُصحِّح
- درجة حرارة الجو المحيط والتهوية المتاحة في كل غرفة
- فلسفة التكرار: ن، ن+١ أو ٢ن، وما إذا كانت المحولات متصلة على التوازي
- سوق الشهادات: سجلات اختبار نوع يو إل، سي يو إل يو إس، سي إس إيه، أو أي إي سي فقط
- مستوى الوثائق المطلوب من العميل النهائي، بما في ذلك إمكانية تتبع المواد
أرسل تلك البنود مع مخطط الخط الواحد لمنطقة التكوين وتخطيطات الغرف، وعادةً ما تقتصر التوضيحات الفنية على سؤالٍ أو سؤالين. ويُجيب مكتب هندستنا عن الاستفسارات خلال يوم عمل واحد، وكلما تم تثبيت ملف الاتصال مبكرًا، زادت نسبة دمجه في فتحة إنتاج عادية بدلًا من فتحة إنتاج عاجلة — ولنفس السبب أوقات التسليم لعام ٢٠٢٦ مكافأة المشترين الذين يحددون المتطلبات مبكرًا
عن المؤلف: أعدَّ هذه المقالة فريق هندسة التطبيقات في شركة ريان إلكتريك (شركة جيانغسو ريان إلكتريك المحدودة)، وهي شركة مصنِّعة للمحولات تأسست عام ٢٠٠٧، وشريكة في مشروع مشترك مع شركة إيتن منذ عام ٢٠٢٣. ويقدِّم الفريق دعماً للمشاريع المتوافقة مع معايير الـUL والـCSA والـIEEE في أمريكا الشمالية وجنوب شرق آسيا والشرق الأوسط وأفريقيا، مع إجراء اختبارات روتينية ونوعية داخلية معتمدة من قبل المجلس الوطني الصيني للاعتماد (CNAS). ولتحديد حجم محولات مصانع البطاريات أو لمراجعة متطلبات المحولات الخاصة بالمحولات أو للحصول على عرض سعر، يُرجى التواصل مع مكتب الهندسة لدينا.
جدول المحتويات
- لماذا تُعتبر المصنع الضخم (جيغا فاكتوري) مشروع محوِّل أولًا؟
- داخل ملف الحمل: التشكيل، وغرف التجفيف، والشحن التوليدي
- الانخفاض المؤقت في الجهد والتشويشات التوافقية: المواصفتان اللتان تحددان العائد
- النوع الجاف أو المليء بالسائل: الاختيار حسب المنطقة، وليس حسب المصنع
- المعايير والوثائق التي يطلبها عملاء البطاريات فعليًّا
- كيف تدعم شركة ريان إلكترك مشاريع محطات البطاريات
- ما الذي يجب تضمينه في طلب عرض أسعار لمحوّل كهربائي لمصنع بطاريات