
 EN
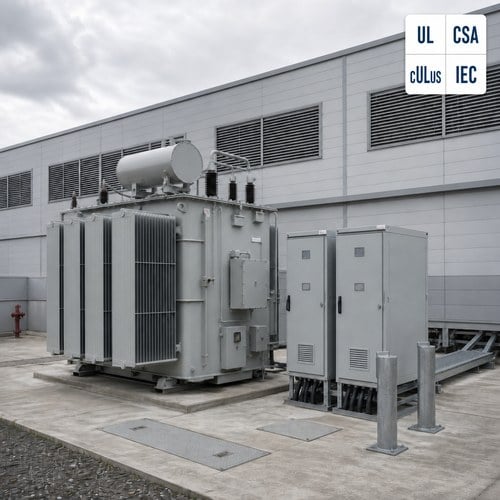
Les usines de batteries sont conçues autour de la chimie et construites autour de l’électricité, et ces deux domaines ne pardonnent pas les mêmes erreurs. L’AIE estime que la capacité mondiale nominale de fabrication de batteries lithium-ion dépassera 4 TWh à la fin de 2025, soit environ 30 % de plus qu’un an auparavant ; chaque TWh de cette capacité correspond à une usine nécessitant une alimentation moyenne tension fiable et propre avant même la formation de la première cellule. Le transformateur pour la fabrication de batteries détermine la stabilité de cette alimentation — pas les appareils de commutation, pas les onduleurs. Il fixe la tension réellement appliquée au procédé.
Pourquoi une Gigafactory est d’abord un projet de transformateur
Les usines de fabrication de cellules sont généralement construites par phases, et la conception électrique est la partie qui ne peut pas être déployée progressivement de façon confortable. Un site démarrant avec deux lignes de production est aménagé pour en accueillir six, de sorte que le schéma de distribution d’énergie de la gigafactory doit supporter une charge qui augmente approximativement de moitié avant même l’achèvement du bâtiment. Adapter la capacité moyenne tension dans une usine déjà opérationnelle coûte bien plus cher que de l’intégrer dès la phase de construction initiale, ce qui explique pourquoi le calendrier relatif aux transformateurs est généralement verrouillé avant que la disposition définitive des équipements de production ne soit finalisée.
Le profil de charge explique le reste. Les salles sèches fonctionnent en déshumidification continue, les fours de revêtement et de séchage maintiennent des profils de température dans des plages très étroites, les zones de formation et de vieillissement convertissent le courant alternatif (AC) en courant continu (DC) puis à nouveau en AC, et les systèmes de chauffage, ventilation et climatisation (HVAC) représentent une part importante de la charge connectée. La diversité au sein de ce profil est faible comparée à celle d’une usine manufacturière générale, si bien que les transformateurs fonctionnent à un facteur de charge élevé pendant des années. À ce niveau de sollicitation, les pertes à vide et les pertes sous charge deviennent des paramètres commerciaux plutôt que des précisions techniques secondaires.
Au cœur du profil de charge : formation, salles sèches et recharge régénérative
La formation et le vieillissement déterminent les caractéristiques électriques d’une cellule. Des armoires de chargeurs font circuler des milliers de cellules à faible tension et fort courant, tandis que les lignes modernes déchargent les cellules de façon régénérative, c’est-à-dire que l’énergie retourne à travers le transformateur au lieu de ne circuler que dans un seul sens. Les convertisseurs redresseurs situés en amont de ces chargeurs constituent des charges non linéaires : un pont redresseur classique à six impulsions injecte des courants harmoniques caractéristiques de rang cinq et sept, et son facteur de puissance de déplacement diminue à charge partielle. Multipliez ce phénomène par plusieurs milliers de voies, et l’environnement harmonique devient la condition de conception prépondérante pour cette zone.
Les salles sèches et les fours exercent des contraintes opposées. Ils fonctionnent de façon continue, non cyclique, et tolèrent très mal les variations : un déshumidificateur qui perd le contrôle ne gaspille pas seulement de l’énergie, il met en péril le rendement de l’ensemble des éléments présents dans la salle. Cette combinaison — d’un côté un bloc fortement non linéaire, de l’autre un bloc extrêmement sensible à la stabilité — explique pourquoi les usines de batteries sont généralement alimentées par un nombre de transformateurs supérieur à celui d’une usine dont la demande totale est comparable. La séparation électrique protège le procédé.
Voici la partie que la plupart des spécifications initiales omettent. Lorsqu’une demande relative à une usine de batteries parvient à notre bureau d’études, le premier document que nous demandons n’est pas le planning des transformateurs, mais le schéma unifilaire de la zone de formation et de vieillissement, ainsi que le nombre de racks de charge simultanés. Le dimensionnement à partir de la charge raccordée totale du site fournit une valeur techniquement correcte, mais commercialement inutile, car le transformateur critique est celui qui alimente les bancs de redresseurs.
Chute de tension et harmoniques : les deux spécifications qui déterminent le rendement
Une chute de tension de quelques cycles suffit à réinitialiser un contrôleur programmable ou à interrompre un cycle de formation, et le coût de cet événement se mesure en cellules rejetées et en temps d’arrêt de la ligne. La sélection du transformateur ne peut pas éliminer les chutes de tension, mais elle détermine leur profondeur à l’arrivée. Faire fonctionner une unité dédiée à un niveau de charge plus faible réduit la chute de tension au sein du transformateur lui-même ; isoler la zone redresseur des charges fortement inductives, telles que les compresseurs, limite la propagation de la pointe de courant lors du démarrage d’un moteur ; et maintenir une impédance source réaliste évite d’amplifier l’événement au niveau du bus de process. La spécification d’un transformateur doit indiquer la variation maximale acceptable de tension au niveau du bus de formation, et non simplement la puissance apparente en kVA.
Les harmoniques agissent sur une échelle de temps plus lente et causent davantage de dégâts. La norme IEEE 519 fixe la limite de distorsion de tension au point de couplage commun ; respecter cette limite dans une installation fortement chargée en redresseurs implique généralement de choisir entre trois solutions : des redresseurs à douze impulsions ou à interface active (active front-end), un transformateur dédié pour service convertisseur, ou un transformateur de facteur K / surdimensionné thermiquement, capable d’absorber les pertes harmoniques supplémentaires sans dépasser la température limite de ses enroulements. Ces trois solutions ne sont pas interchangeables sur le plan du coût, et seule la première modifie ce que la charge injecte dans le réseau.
La surveillance constitue la dernière composante de la spécification et la moins coûteuse à négliger. Des capteurs de température des enroulements et de l’huile, ainsi qu’un relais de protection enregistrant l’événement ayant provoqué le déclenchement de la ligne, permettent de réduire une enquête sur une panne de deux semaines à deux heures. Les mêmes questions relatives à la portée de la protection se posent dans tous les types d’installations industrielles, et il vaut mieux y répondre dès la phase de spécification plutôt qu’après la construction de la boîte de raccordement — notre guide de protection à immersion huileuse détaille la liste des dispositifs.
Type sec ou rempli de liquide : un choix effectué par zone, et non par usine
Les usines de batteries utilisent rarement un seul type de transformateur dans toute l’installation. Le côté salle blanche et salle sèche d’une usine privilégie les unités sèches à enrobage époxy conformes à la norme IEC 60076-11, car elles ne contiennent aucun liquide, ce qui maintient faible la charge incendie à l’intérieur du bâtiment et permet une maintenance assurée par le personnel électrique de l’usine plutôt que par un prestataire spécialisé dans la manipulation d’huile. Ce qui compte dans cet environnement, c’est l’enceinte et le circuit d’air : les enroulements en résine tolèrent bien mieux l’humidité et la poussière que la pièce dans laquelle ils sont installés.
Le côté sous-station extérieure suit généralement l’approche inverse. Au-dessus de quelques MVA, les transformateurs immergés dans l’huile avec refroidissement ONAN ou ONAF offrent un coût par MVA inférieur et une marge de surcharge documentée que les transformateurs secs ne peuvent égaler dans le même encombrement. Pour les sites situés dans des zones humides ou côtières, le système de préservation de l’huile mérite la même attention que la puissance nominale, et le choix entre cuve étanche et système à réservoir d’expansion relève d’une décision climatique plutôt que d’une décision de prix.
| Surface de l'usine | Choix typique de transformateur | Raison principale |
|---|---|---|
| Salle sèche et locaux électriques intérieurs | Transformateur sec à résine coulée, boîtier avec indice de protection IP | Pas de confinement de liquide, faible charge incendie à l’intérieur du bâtiment |
| Zone de formation et de vieillissement | Transformateur pour application convertisseur, facteur K ou surévalué thermiquement | Charge redresseur non linéaire et flux de puissance régénérative |
| Sous-station principale extérieure | Immergé dans l’huile, ONAN / ONAF, double élévation de température | Coût par MVA et capacité de surcharge aux puissances nominales supérieures |
| Poste d’interface avec le réseau public | Transformateur de puissance équipé d’un commutateur sous charge | Régulation de la tension face à une charge du site variable |
Normes et documentation réellement demandées par les clients des batteries
La base technique est familière : série IEC 60076 pour les transformateurs, normes IEEE C57.12.00 et C57.12.90 pour les projets nord-américains, et NFPA 70 pour l’installation. La certification suit le marché de destination — une mention UL ou cULus pour les installations aux États-Unis et au Canada, une certification CSA lorsque le Canada exerce l’autorité d’inspection. Ce qui est moins familier aux fournisseurs extérieurs au secteur des batteries, c’est la rigueur documentaire. Les fabricants de cellules appliquent aux fournisseurs d’équipements des exigences de niveau automobile ; ainsi, les rapports d’essais, la traçabilité des matériaux et un rapport d’essai de routine signé sont considérés comme faisant partie intégrante de la livraison, et non comme une simple formalité accessoire.
Notre position sur ce point est simple : si un acheteur doit demander deux fois un relevé d’essai au niveau de la plaque signalétique, le fournisseur n’est pas configuré pour les projets liés aux batteries. Les valeurs vérifiées à l’arrivée — impédance, classe d’élévation de température, plage de prises et valeurs exactes des pertes — sont les mêmes qui déterminent si le modèle énergétique de l’usine reste valide ; c’est pourquoi il vaut mieux les consulter avant l’expédition de l’unité plutôt qu’après. Notre guide des plaques signalétiques pour transformateurs décrit en détail les quatorze caractéristiques essentielles.
Comment Ryan Electric soutient les projets d’usines de batteries
Jiangsu Ryan Electric fabrique des transformateurs depuis 2007 dans une usine de 120 000 m² équipée de plus de 180 ensembles d’équipements de production et d’essai, ainsi que de 37 brevets, et est partenaire officiel en coentreprise d’Eaton depuis 2023. Notre clientèle comprend des fabricants mondiaux de technologies et de batteries tels que CATL, ce qui explique pourquoi nos ingénieurs sont à l’aise pour travailler selon le cahier des charges spécifique du client final plutôt que selon un catalogue.
Les travaux pour les usines de batteries sont des travaux sur mesure : transformateurs secs à résine moulée pour les zones intérieures, transformateurs immergés dans l’huile avec refroidissement ONAN / ONAF pour les postes électriques, conceptions adaptées aux convertisseurs pour les zones de formation alimentées par redresseurs, versions 50 Hz et 60 Hz, niveaux d’élévation de température doubles, enveloppes certifiées IP, et constructions conformes aux normes UL ou CSA pour les sites nord-américains. Lorsqu’une usine exploite des lignes de formation régénératives, nous modélisons le spectre harmonique produit par les redresseurs et documentons les pertes supplémentaires dans les enroulements, plutôt que de les classer parmi les pertes liées aux batteries.
Chaque unité est systématiquement testée conformément aux normes IEC 60076-1 ou IEEE C57.12.90 — rapport de transformation, résistance des enroulements, résistance d’isolement et indice de polarisation, tenue aux tensions appliquée et induite, et mesure des décharges partielles sur les conceptions à isolation sèche — la montée en température étant démontrée sur l’unité prototype et l’impédance vérifiée plutôt que supposée. Ryan Electric détient les accréditations UL, CSA, IEEE, DEKRA, CNAS et CE ; les essais destinés aux projets nord-américains sont supervisés par l’organisme de certification plutôt qu’approuvés en interne.
Que préciser dans une demande de devis (RFQ) pour un transformateur destiné à une usine de batteries
Incluez ces éléments dans votre demande afin que la comparaison technique soit équitable :
- Liste des charges par zone : formation et vieillissement, salles séches, fours, CVC, air comprimé
- Nombre de canaux redresseurs et indication si la décharge régénérative relève du périmètre du projet
- Variation maximale admissible de la tension au niveau du bus de formation
- Spectre harmonique attendu au point de couplage commun, ou nombre d’impulsions du redresseur
- Température ambiante et ventilation disponibles dans chaque local
- Philosophie de redondance : N, N+1 ou 2N, et savoir si les transformateurs sont connectés en parallèle
- Marché de la certification : uniquement les normes UL, cULus, CSA ou les rapports d’essais de type IEC
- Niveau de documentation attendu par le client final, y compris la traçabilité des matériaux
Envoyez ces éléments accompagnés du schéma unifilaire de la zone de formation et des plans des locaux ; les précisions techniques se résument généralement à une ou deux questions. Notre bureau d’ingénierie répond aux demandes dans un délai d’un jour ouvrable ; plus le profil de raccordement est figé tôt, plus il peut être intégré dans un créneau de production standard plutôt que dans un créneau accéléré — pour la même raison délais de livraison 2026 récompenser les acheteurs qui spécifient tôt.
À propos de l'auteur : Cet article a été rédigé par l’équipe d’ingénierie applicative de Ryan Electric (Jiangsu Ryan Electric Co., Ltd.), un fabricant de transformateurs fondé en 2007 et partenaire de coentreprise d’Eaton depuis 2023. L’équipe soutient des projets conformes aux normes UL, CSA et IEEE en Amérique du Nord, en Asie du Sud-Est, au Moyen-Orient et en Afrique, avec des essais de routine et de type réalisés en interne sous accréditation CNAS. Pour le dimensionnement de transformateurs destinés aux usines de batteries, une analyse pour service convertisseur ou un devis, contactez notre bureau d’ingénierie.
Table des matières
- Pourquoi une Gigafactory est d’abord un projet de transformateur
- Au cœur du profil de charge : formation, salles sèches et recharge régénérative
- Chute de tension et harmoniques : les deux spécifications qui déterminent le rendement
- Type sec ou rempli de liquide : un choix effectué par zone, et non par usine
- Normes et documentation réellement demandées par les clients des batteries
- Comment Ryan Electric soutient les projets d’usines de batteries
- Que préciser dans une demande de devis (RFQ) pour un transformateur destiné à une usine de batteries