
 EN
Ein Plattform-Contractor sandte uns einst eine Spezifikation für eine 132-kV-Exporteinheit mit neunzig Seiten elektrischer Anforderungen und nur einer einzigen Zeile zum Transport: maximales Hubgewicht 240 Tonnen. Unser erstes Design wog 262 Tonnen (ölbefüllt). Wir bauten den Tank neu, teilten den Ausgleichsbehälter und versandten das Gerät mit einem Gewicht von 238 Tonnen. Die elektrische Spezifikation blieb unverändert. Die entscheidende Größe für das Design war die Kranauslegung.
Offshore-Windenergie verzeichnet weiterhin Rekorde, die terrestrischen Beschaffungsteams noch nicht eingeholt haben. Im Jahr 2025 wurden weltweit 9,3 GW neue Offshore-Leistung ans Netz angeschlossen , was die weltweite Gesamtleistung auf 92,5 GW erhöhte, und die durchschnittliche installierte Turbinenleistung überstieg erstmals 10 MW – laut GWEC's Global Offshore Wind Report 2026 . Jeder Megawatt in dieser Zahl durchläuft mindestens zwei Transformatoren: eine Hochspannungseinheit am Turbinen- oder Anlagenplattform und einen exporttransformator , der die Sammelspannung auf 132 kV oder 220 kV für das Unterseekabel anhebt.
Die meisten heute bestellten Exporteinheiten werden wie ein landbasierter Leistungstransformator mit einem robusteren Lackierungssystem spezifiziert. Genau hier entstehen Probleme für Projekte. Drei Einschränkungen unterscheiden einen offshore-Windtransformator von jedem Gerät, das in einem eingezäunten Gelände an Land steht: Salz, Gewicht und die Oberschwingungscharakteristik von Leistungselektronik.
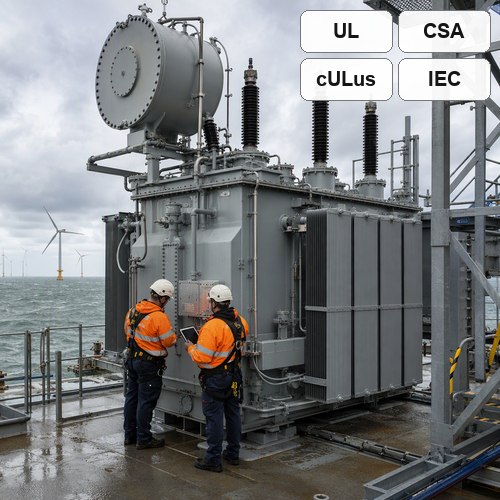
Sammlerfunktion und Exportfunktion sind nicht dieselbe Aufgabe
Ein Sammlertransformator arbeitet mit 33 kV oder 66 kV und verarbeitet die kombinierte Leistung von acht bis fünfzehn Turbinen. Ein exporttransformator schritte, bei denen die Sammelspannung auf Übertragungsniveau – typischerweise 132 kV, 220 kV oder 275 kV – angehoben wird und die gesamte Windfarm über ein einzelnes Gerät geleitet wird. Bei einem Projekt mit 1 GW bedeutet dies üblicherweise zwei oder drei parallel betriebene Einheiten der 300-MVA-Klasse oder eine einzelne 400-MVA-Einheit mit einer Ersatzstrategie, die die meisten Betreiber nicht rechtfertigen können.
Das Einsatzprofil ist es, das das Design verändert. Eine landbasierte Generator-Transformator-Einheit in einem thermischen Kraftwerk läuft jahrzehntelang mit konstanter Last von 85–95 %. Eine Offshore-Einheit folgt dagegen dem Wind: durchschnittliche Auslastung von 40 %, längere Phasen mit 20 % und dann wochenlang 100 %, wenn der Wind weht und die Exportleitung verfügbar ist. Thermische Zyklen dieser Amplitude belasten Isolierung und Klemmstruktur auf eine Weise, die bei einer Grundlasteinheit niemals auftritt. aus genau diesem Grund stellen wir den Wicklungsklemmdruck und das Kernbolzdrehmoment für zyklischen Betrieb statt für Dauerbetrieb ein.
Die Impedanz ist die stille Entscheidung. Eine Impedanz von 12,5 % bei einer 180-MVA- und 220/66-kV-Einheit begrenzt den Kurzschlussstrom an der Plattform-Schaltanlage, erhöht jedoch auch den Spannungsabfall unter Last und nimmt Blindleistung auf, die die Plattform kaum ersetzen kann. Die Impedanz muss daher vor Abschluss des Transformator-Designs mit den Kabel- und Schaltanlagen-Ingenieuren abgestimmt werden. Beachten Sie außerdem, dass IEC/IEEE 60076-16 transformatoren für Windenergieanwendungen bis 72,5 kV abdeckt; die Exporteinheit fällt normalerweise außerhalb ihres Anwendungsbereichs und wird gemäß IEC 60076-1 mit einem projektbezogenen Ergänzungsdokument spezifiziert.
Salzsprühnebel: Korrosionsschutz ist eine Spezifikation, keine Lackfarbe
Die Offshore-Atmosphäre wird gemäß ISO 12944 als C5-M oder CX klassifiziert. Diese Klassifizierung ist keine bloße Dekoration: Sie legt eine Mindest-Schichtdicke im Trockenfilm, ein Beschichtungssystem und eine Prüfdauer fest – üblicherweise 1.440 Stunden neutraler Salzsprühnebel für C5-M und deutlich mehr für CX. Ein Tank, der mit einem landbasierten C3-System beschichtet wurde, zeigt innerhalb von zwei bis drei Jahren auf einer Nordseeplattform Blasenbildung an den Schweißnahtfüßen.
Ein praktikables C5-M-System besteht aus einer zinkreichen Grundierung mit etwa 80 µm, einer Epoxid-Zwischenschicht mit 120 µm und einer Polyurethan-Deckschicht mit 60 µm – insgesamt rund 260 µm. Für CX erhöht sich diese Schichtfolge auf 320 µm oder mehr, wobei Streifenbeschichtungen an jeder Schweißnaht, jeder Schraube und jeder Kante erforderlich sind, denn genau dort korrosionsschutz bricht die Schichtdicke zuerst zusammen.
Die Beschichtung ist die halbe Miete. Verzinkte Komponenten nach dem Feuerverzinkverfahren oder Edelstahl-Befestigungselemente der Sorte 316, Isolierscheiben zwischen Edelstahl-Schrauben und Aluminium-Kühlern, ein Entlüftungsventil, das luftfeuchte, salzhaltige Luft vom Konservator fernhält, sowie Gehäuse für Überwachungseinrichtungen mit Schutzart IP66 gehören in dieselbe Spezifikation. In unserem Werk dreht sich die Diskussion mit den Plattform-Unternehmern fast nie um die Wicklung. Vielmehr geht es darum, ob die Typenschildhalterung, die Erdungsbuchsen und die Kabeldurchführungsplatte im Beschichtungsplan enthalten waren.
Gewicht und die Plattform-Schnittstelle
Eine Plattform-Platte hat ein festes Gewichtsbudget, das durch die Oberbaustruktur und den Kranausleger des Installationsfahrzeugs vorgegeben ist. Der Transformator ist meist das schwerste Einzelobjekt auf dieser Platte; jedes Kilogramm über der Hubgrenze muss aus dem Konstruktionsentwurf entfernt werden – mit dem Kranführer lässt sich darüber nicht verhandeln. Tabelle 1 zeigt eine realistische Aufschlüsselung für eine Exporteinheit mit 180 MVA und 220/66 kV. Die Zahlen sind typisch, nicht universell gültig, doch die anteiligen Verhältnisse bleiben erhalten.
| Komponente | Typische Masse (t) |
| Kern und Wicklungen | 104 |
| Behälter, Deckel und Versteifungen | 42 |
| Isolieröl | 58 |
| Kühler und Kühlgebläse | 12 |
| Buchsen und Zubehör | 6 |
| Grundrahmen und Hebeplatten | 4 |
| Gesamt, ölgefüllt | 226 |
Zwei Entscheidungen ergeben sich aus dieser Tabelle. Erstens, ob die Einheit ölgefüllt oder entölt – mit dem Öl in Trommeln – transportiert wird. Das Entleeren reduziert die Hublast um 50–60 Tonnen, was den Unterschied zwischen einem Standard- und einem Schwerlastkran ausmachen kann; der Preis dafür ist eine Stickstoffspülung, Transportversteifung und eine längere Inbetriebnahmeserie auf der Plattform. Zweitens, wo der Schwerpunkt liegt. Die Kennzeichnung des Schwerpunkts, die Positionen der Hebeösen und die Hebeplatten sind Schnittstellendaten, die der Konstrukteur bereits bei der Zeichnungsprüfung benötigt – nicht erst zum Zeitpunkt des Versands.
Transportlasten stellen einen eigenen Konstruktionsfall dar. Projektvorgaben verlangen üblicherweise 3 g vertikale und 2 g longitudinale Beschleunigung während des Seetransports, der in den meisten europäischen Standorten stärker ist als der seismische Fall. Die Kernklemmung, die Wicklungsklemmung und die innere Versteifung des Tanks müssen alle daraufhin überprüft werden; diese Prüfung gehört in den Konstruktionsbericht und nicht in eine Versandnotiz.
Umrichter-Oberwellen und thermische Reserve
Ein Exporttransformator auf einer modernen Offshore-Windfarm sieht selten lange Zeit eine saubere Sinuswelle. HVDC-Verbindungen, STATCOMs und die Turbinenumrichter führen Oberwellen ein, die durch Wirbelstromverluste die Wicklungen erwärmen; das Spektrum ändert sich mit der Netzkonfiguration. IEEE C57.110 legt die Berechnung des Oberwellenverlustfaktors fest; das praktische Ergebnis ist entweder eine Leistungsreduzierung oder eine Aufwertung der Kühlklasse.
Hier ist der Teil, den die meisten Käufer übersehen. Die Kühlklasse ist keine feste Kennzeichnung. Ein ONAN/ONAF-Aggregat mit einer Leistung von 180 MVA bei laufenden Lüftern kann bei abgeschalteten Lüftern nur 130 MVA liefern. Wenn die Plattform eine N+1-Lüfter-Redundanz erfordert, muss der Transformator seine Nennleistung nachweisen, während eine Kühlgruppe außer Betrieb ist – und diese Anforderung beeinflusst die Kühlerfläche, die Tankabmessungen und letztlich das Gewicht, das der Kran heben muss. Kühlung, Gewicht und Nennleistung sind ein Problem, nicht drei.
Die Temperaturerhöhung ist die Größe, an der Sie den Lieferanten festmachen müssen. Eine Temperaturerhöhung von 65 K bei einer Umgebungstemperatur von 40 °C wirkt großzügig – bis das Gerät in einer schallgedämpften Umhüllung installiert wird, wo die lokale Lufttemperatur 50 °C erreichen kann. Offshore-Geräte benötigen häufig eine Konstruktion mit 60 K oder eine ausdrückliche Umgebungskorrektur in der Garantie, denn der Unterschied zwischen 60 K und 65 K entspricht etwa acht Prozent der Dauerleistung. Konverter-Oberwellen machen diese Spielraumreserve bedeutsamer, nicht weniger: Oberwellenverluste entstehen an derselben heißen Stelle, gegen die die Garantieleistung spezifiziert ist.
Fabriktests, die die Überlebensfähigkeit im Offshore-Einsatz tatsächlich vorhersagen
Eine Routine-Prüfbescheinigung belegt, dass das Gerät mit seiner Konstruktion übereinstimmt. Sie belegt jedoch nicht, dass das Gerät fünfundzwanzig Jahre lang Salz- und Temperaturwechsel übersteht. Für Offshore-Anwendungen sollte der Fabrikschulungsversuch (FAT) eines Offshore-Windtransformators die nachstehenden Prüfungen umfassen, die vom Ingenieur des Betreibers oder einer unabhängigen Stelle wie DNV oder Bureau Veritas begleitet werden.
• Übersetzungsverhältnis und Polarität an jeder Abgriffsstufe sowie Wicklungswiderstand je Phase
• Impedanz und Lastverlust bei 100 % und 50 % Nennstrom sowie Leerlaufverlust und Leerlaufstrom
• Temperaturanstieg bei 100 % und 110 % Nennleistung, wobei der Wicklungsgradient dokumentiert wird
• Teilentladung bei 1,3 Um/√3 mit einer Obergrenze von 100 pC für ölgefüllte Geräte
• Blitzstoßspannungsprüfung an der Hochspannungswicklung sowie Vakuum- und Druckprüfung am Tank
• Schallpegel in 1 m Abstand, typischerweise 75–80 dB(A) bei dieser Leistungsstufe
• Dielektrische Festigkeit des Öls sowie DGA-Probenahme nach der Temperaturanstiegprüfung
Zwei davon verdienen mehr Aufmerksamkeit, als ihnen normalerweise zuteilwird. Teilentladung ist der beste einzelne Indikator für Isolationsfehler, die nach einem Jahr Betrieb auftreten. DGA nach Temperaturanstieg – nicht davor – erfasst lokale Überhitzung, die die Thermoelemente niemals registrierten. wir führen beide Prüfungen an jedem Export-Klasse-Gerät durch und geben die gemessenen Werte im Bericht an, statt lediglich ein Bestanden- oder Nicht-Bestanden-Urteil auszusprechen.
Was in die Spezifikation für Offshore-Wind-Transformatoren aufgenommen werden muss
Wenn Sie die Spezifikation für einen offshore-Windtransformator erstellen, leisten diese fünf Klauseln mehr Arbeit als eine weitere Seite allgemeiner Anforderungen.
• Transportgewichtsgrenze und Radius des Kranhebevorgangs, angegeben als feste Zahl mit definierter Ölbedingung.
• Beschichtungssystem nach ISO-12944-Kategorie, mit gesamter Schichtdicke (DFT), Streifenbeschichtungsanforderung und Salzsprühdauer.
• Kühlungsredundanz, ausgedrückt als Leistungsangabe bei Ausfall einer Kühlgruppe und bei realer Umgebungsbedingung der Plattform.
• Oberschwingungsspektrum vom Konverter- und HVDC-Lieferanten, wobei die Verlustfaktorberechnung im Angebot gefordert ist.
• Rechte des FAT-Zeugen, die PD-Grenze und der DGA-Abnahmepunkt nach dem Temperaturanstiegstest.
Wo Ryan Electric ins Bild passt
Wir fertigen seit 2007 ölgefüllte und trockene Transformatoren in Jiangsu auf einem Gelände von 120.000 m² mit über 180 Einheiten an Produktions- und Prüfeinrichtungen sowie 37 Patenten im Bereich Wicklungs- und Kühldesign. Seit 2023 agieren wir als offizieller Joint-Venture-Partner von Eaton, wodurch unsere Dokumentation und Prozesssteuerung einer Partner-Audit-Regelung – nicht einer Kunden-Audit-Regelung – unterliegen.
Für Küsten- und Offshore-Projekte erfolgt die Beschichtung intern, sodass das C5-M-System und die Streifenbeschichtungen vollständig unter unserer Kontrolle bleiben; zudem wird jede Exportklasse-Einheit vor Verlassen der Montagehalle einer Teilentladungsmessung sowie einer DGA-Nachmessung nach dem Temperaturanstiegstest unterzogen. Unsere Ingenieure prüfen gemeinsam mit Ihren Konstruktions- und Kabelteams einen Plattform-Schnittstellenzeichnungssatz, bevor das Tankdesign endgültig festgelegt wird. Je früher dieser Austausch stattfindet, desto kostengünstiger sind die erzielbaren Gewichtseinsparungen.
Wenn Sie einen offshore-Windtransformator oder eine Küstenexporteinheit senden Sie die Bewertung, die Plattform-Gewichtsgrenze, die Umgebungstemperatur und das Oberschwingungsspektrum. Wir liefern eine Gewichtsaufschlüsselung, einen Beschichtungsplan und einen Prüfplan – die drei Dokumente, die entscheiden, ob die Einheit auf die Plattform passt, noch bevor jemand über den Preis diskutiert. Kontaktieren Sie das Team über ryan-transformers.com oder unter [email protected].
Über den Autor: Dieser Artikel wurde vom Transformator-Entwicklungsteam bei Ryan Electric (Jiangsu Ryan Transformers) verfasst, einem Joint-Venture-Partner von Eaton und einem von UL/CSA zertifizierten Hersteller von ölgekühlten, trockengekühlten und plattengekapselten Transformatoren für Versorgungs-, Erneuerbare-Energien- und Industrieprojekte in Nordamerika, Europa, dem Nahen Osten und Südostasien.
Inhaltsverzeichnis
- Sammlerfunktion und Exportfunktion sind nicht dieselbe Aufgabe
- Salzsprühnebel: Korrosionsschutz ist eine Spezifikation, keine Lackfarbe
- Gewicht und die Plattform-Schnittstelle
- Umrichter-Oberwellen und thermische Reserve
- Fabriktests, die die Überlebensfähigkeit im Offshore-Einsatz tatsächlich vorhersagen
- Was in die Spezifikation für Offshore-Wind-Transformatoren aufgenommen werden muss
- Wo Ryan Electric ins Bild passt