
 EN
先月11月、ジョホールバルの敷地外に2,000 kVAのキャストレジン変圧器が設置され、ULラベル、CSAマーク、通常試験報告書、巻線抵抗値などの完全な文書パッケージが添付されました。しかし、請負業者が主断路器を閉じてから90分後には、すでに運転を停止していました。二次側の1相が誤った母線に接続されていたのです。また、通電前に回転方向の確認は一切行われていませんでした。変圧器自体に問題はありませんでした。 変圧器の現場立ち上げ は問題がありました。
工場試験報告書は、たった1つの問いにのみ正確に答えます。「この装置は、20℃の制御された試験場で、校正済みの計測器を用いて試験を行った当日に、定格仕様を満たしていたか?」——それ以上のことは何も語りません。その試験からお客様による最初の通電までの6週間について、つまり平型コンテナでの陸送、海上輸送、クレーンによる吊り上げ、そして配線図なしで制御盤を配線した電気技術者については、一切触れられていません。 変圧器の現場立ち上げ は、こうしたギャップを埋めるプロセスであり、納期が遅れているプロジェクトでは、常に真っ先に省略しようとする工程です。
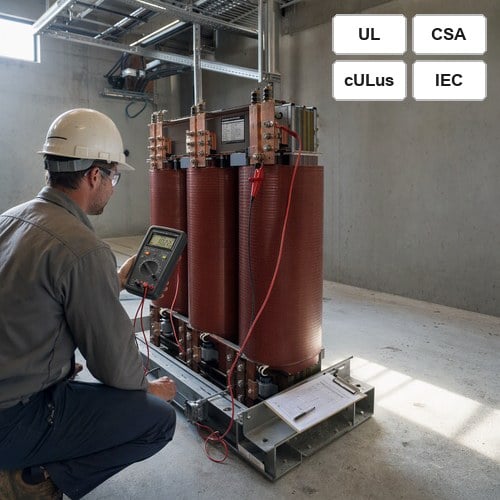
工場試験は現地受入試験ではありません
当社が製造するすべての機器は、出荷前に以下の標準試験を実施し、工場を出荷します。 IEEE C57.12.90-2021 巻線抵抗、全タップ位置における変圧比、無負荷損失および励磁電流、インピーダンスおよび負荷損失、印加・誘起耐電圧試験、および中電圧巻線に対する部分放電試験です。これらの測定値は、今後20年にわたり比較基準となるデータとなります。したがって、試験報告書は2045年になっても確実に見つけられるよう、適切に保管してください。
現場での試験は、工場とは異なる基準に基づいて実施されます。米国規格協会(ANSI)および米国電気試験協会(NETA)が定める「ATS(Acceptance Testing Specifications)」が、その基準です。「初期通電に適合すること(suitability for initial energization)」——これは、 ANSI/NETA ATS-2025の本文に明記された表現です。 この基準は、他社による輸送・保管・配線を経た機器を前提としています。工場出荷時の合格報告書は、現場試験を実施する根拠にはなりますが、それらの代替にはなりません。
チェック項目1~4:書類確認、銘板確認、および機械的点検(ウォーキングダウン)
まず書類から確認を始めます。なぜなら、半数以上の不具合は、パネルを開ける前に書類審査で発見できるからです。
- 銘板記載内容と提出仕様書との照合を行ってください。 kVA、一次・二次電圧、結線種別(ベクトル群)、インピーダンス、タップ範囲、温度上昇、絶縁クラス。Dyn11はDyn1ではありません。図面から誤ってコピーされた結線種別は、並列接続時には問題なく動作しますが、負荷がバランスした瞬間にトリップします。
- 銘板自体に表示された認証マーク。 北米の検査官は、米国ではULまたはcULマーク、カナダではCSAマークを、書類ではなく実際の銘板に物理的に表示されていることを確認します。601 V~35 kVの乾式配電変圧器(キャスト・レジンおよび樹脂封止型を含む)は、以下の規格の対象となります。 UL 1562 、キャストおよび樹脂封止構造を含む。
- 衝撃・傾斜・湿度インジケーター。 インジケーターがトリップしている場合は、受入前に内部点検が必要です。また、キャスト・レジン型では、コイル端部の白化や亀裂(ヘアラインクラック)も確認してください。これは外観上の問題ではなく、衝撃による損傷です。
- 締付トルク、筐体仕様、作業空間の確保。 バスバーおよび端子の締付トルクは、製造元の推奨値表に基づき、感覚で行わないこと。屋外用はNEMA 3R、屋内用はNEMA 1。作業空間は設計図通りに確保し、独立派生系統用に適切な太さの接地極導体を選定すること。
納品時に4項目すべてを撮影します。所要時間は20分で、過去3年間で2件の貨物損害請求を解決しました。
チェック5~8:時間をかける価値のある4つの電気試験
現場試験は、以下のプログラムにおいて最も重みのある項目です。 変圧器の現場立ち上げ これらの試験は、この順序で実施し、すべての測定値を記録してください。なぜなら、後日誰かがそれらを比較できるようになって初めて、数値が意味を持つからです。
最初に絶縁抵抗を測定します。各巻線について、大地および他の巻線に対する絶縁抵抗を測定します。低圧巻線では直流500V、中圧巻線では直流1,000~2,500Vを印加し、1分後および10分後の値を読み取ります。偏極指数(PI)は、10分後の値を1分後の値で割ったものであり、絶対値(MΩ)よりも多くの情報を提供します。これは、絶縁体内部でまだ水分が移動しているかどうかを示す指標だからです。新品の油入変圧器でPIが2.0未満の場合、作業を一時停止し、原因を調査します。工場出荷時の仕様書と比較する際は、すべての測定値を20°Cに補正してください。
その後、変圧比、巻線抵抗、インピーダンスの順で測定します。
標称タップだけでなく、すべてのタップで測定する比率。実用許容誤差は定格値の±0.5%であり、他のすべてのタップが合格する中で単一のタップだけ不合格となる場合、ほとんど常にタップチェンジャーが1段ずれていることが原因である。これは、現時点では安価だが、負荷をかけた後に高額な修理費用が発生する可能性がある。同一タップにおける相間巻線抵抗のばらつきは2%以内とすること。これにより、巻線比試験では検出できない緩みボルト接続や不完全溶接(コールドジョイント)を確実に検出できる。測定インピーダンスは、二巻線変圧器の場合、保証値の±7.5%以内に収まらなければならない。この条件を満たさない場合、協調保護設計および電圧降下計算の両方が、最初の負荷電流が流れる前からすでに誤っている。
| 現場試験 | 参考情報 | 新設機器については受入可 |
|---|---|---|
| 絶縁抵抗/極化指数(PI) | IEEE C57.12.90 | 極化指数(PI)≥ 2.0(20℃補正値) |
| 巻線比(全タップ) | IEEE C57.12.90 | 定格値の±0.5%以内 |
| 巻線抵抗バランス | 工場出荷時試験報告書 | 同一タップにおける相間で2%以下 |
| インピーダンス | IEEE C57.12.00 | 保証値の±7.5%以内 |
| 絶縁耐圧 | UL 1562 | 2×定格電圧+1,000 V(低圧巻線) |
装置が中電圧の場合、通電前にSFRA(周波数スイープ応答解析)による基準データを取得してください。20分間の周波数スイープで得られるのは、今後生涯で唯一信頼できる基準値です。この基準値がなければ、3年後の比較は意味をなしません。
チェック項目9~12:保護設定、接地、タップ位置
どこにいるか 変圧器の現場立ち上げ 静かになり、異常をきたします。そしてそれは半分に過ぎません。 通電前チェックリスト これは、工期が遅れた際に電気技術者が省略しがちな項目です。過電流保護は、同時に2つの文書を満たさねばなりません——NEC 450.3が上限値を定め、協調保護検討(coordination study)が実際の設置値を定めます。したがって、ヒューズまたは遮断器の設定値は、両方の文書と照合しなければなりません。次に、タップ位置を確認してください。装置は通常、中央タップ(ミッド・タップ)で出荷されます。供給電圧が定格より3%高いからといってタップを変更するのは、習慣ではなく、記録に残すべき判断です。
アラームおよびトリップ機能は、目視点検ではなく、シミュレーションによってすべて動作確認してください。巻線温度・油温アラーム、ファンおよびサーモスタット制御、ならびに油入変圧器におけるブッホルツリレーおよび圧力解放接点などです。誰も試験していないトリップ回路は、保護機能ではなく、単なる配線にすぎません。
最後に、二次側での位相回転確認、その後、最初の下流盤でも再確認します。これがジョホールにおける故障事例であり、回転計1台と所要時間2分を要します。
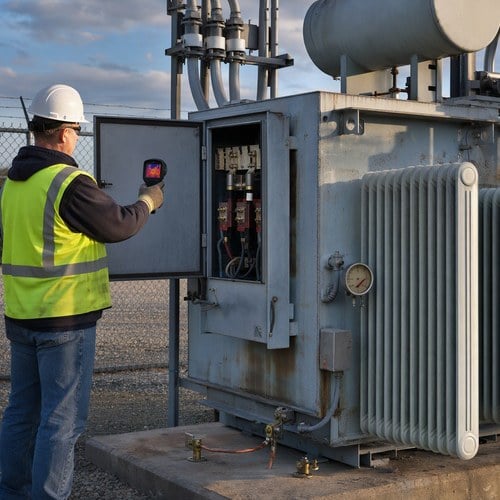
負荷投入前の油入配電変圧器における低圧端子部のサーマルスキャン。
初通電:最初の60分間
無負荷状態で通電します。励磁突入電流は、定格電流の4~12倍程度が数サイクル発生しますが、これは正常な現象であり、異常ではありません。初回の投入時に遮断器がトリップした場合、2回目の投入前に原因の調査が必要です。なぜなら、2回目以降の投入では鉄心が部分的に磁化された状態から始まるため、より大きな突入電流が流れ、遮断器がより強くトリップする可能性があるからです。無負荷電流は工場出荷時の値と照合し、音響特性にも注意してください。線路周波数の2倍の周波数で安定した「ブーン」という音は正常ですが、「パチパチ」や「うなり」のような音は異常です。
最初の30分以内に、サーマルカメラで端子部およびバーバー接合部を撮影し、周囲温度、巻線または油温、端子部の実際の電圧を記録します。その後、負荷を4分の1、2分の1、定格の順に段階的に増加させ、各段階で再度サーマル撮影を行います。これらの初期画像は、今後のすべての点検における基準となり、電気技術者1人分の作業時間(1時間未満)で済みます。
5年目において記録すべき項目とその重要性
スマートフォンで撮影した写真のフォルダーではなく、正式な受渡しファイルを提出してください。これには、工場出荷時試験報告書、現場試験シート(計測器の製造番号および校正日付を明記)、最終設定値(as-left)の保護リレー設定、負荷および周囲温度を注記したサーマル画像、およびSFRA(周波数応答解析)による特性データが含まれます。 NFPA 70B 現在では、電気設備の保守を体系的な管理プログラムとして位置づけており、このファイルはその第一歩です。5年目に溶解ガス分析結果に疑問が生じた場合、的確な原因調査を行うか、健全な機器を無駄に交換するかの違いがここにあります。
高電圧設備ではリスクがより高くなります カスタム三相トランスフォーマー カタログ品の単位には、比較対象となる同一仕様の製品が数千点存在します。一方、カスタム品の単位には、比較対象となる製品はたった1点しかありません。そのため、過去の実績データに頼ることができず、初日(納入当日)に得られる基準値が、唯一の参照値となります。このため、当社の現場試験用シートは、あらかじめ数値が記入された状態で出荷されます。各端子ごとの比率、抵抗バランス、インピーダンス許容範囲、内部抵抗(IR)の最低値など、すべて実測値が記載されています。これにより、電気技術者は設計図面から数値を書き写すのではなく、実際に測定可能な具体的な数値と照合して確認できます。
工場からの据付支援
当社は、延床面積12万平方メートルの工場で、180台以上の生産設備を用いて製品を製造しています。また、2023年よりイートン社の正式な合弁パートナーとして運営しており、試験手順および引渡し文書の形式は、イートン社の現場エンジニアが期待する標準に則っています。通電時期が非常にタイトなプロジェクトでは、出荷前に現場で想定される測定値を事前に提供し、その後も 初回通電時まで、随時ご対応可能です。 .
最初の通電で順調に動作するプロジェクトは、ほぼ常に試験用シートが装置到着前に記入済みのものである。一方、そうでないプロジェクトでは、トランスフォーマーがそもそも問題ではなかったことを確認するのに通常1週間ほどかかってしまう。
今後のプロジェクト向けに 通電前チェックリスト を策定している場合、銘板および単線結線図を当社までお送りください。当社では、ご注文の装置について、タップごとの変圧比、抵抗バランス、インピーダンス許容範囲、絶縁抵抗の最低値など、現場で期待される数値を1営業日以内にお知らせいたします。まずは 当社のお問い合わせページから から始めましょう。または、すべての カスタム三相トランスフォーマー 注文。
著者について: この記事は、中国江蘇省に拠点を置くライアン・エレクトリック(江蘇ライアン・エレクトリック有限公司)のエンジニアリングチームが執筆しました。同社はイートン社との合弁企業であり、UL/CSA認証取得済みのトランスフォーマー製造メーカーです。データセンター、再生可能エネルギー、送配電分野向けに、乾式、油入、地上設置型トランスフォーマーを80カ国以上に供給しています。