
 EN
El pasado noviembre, una unidad de resina fundida de 2000 kVA se instaló sobre su base exterior a Johor Bahru con un paquete completo de documentación: etiqueta UL, marca CSA, informe de prueba rutinaria y valores de resistencia de devanado. Noventa minutos después de que el contratista cerrara el interruptor principal, la unidad volvió a estar fuera de servicio. Una fase secundaria se había conectado al bus equivocado y nadie verificó la secuencia de fases antes de energizar. El transformador estaba en perfecto estado. La puesta en servicio del transformador no lo estaba.
Un informe de pruebas de fábrica responde exactamente una pregunta: ¿cumplió esta unidad sus datos nominales el día en que se probó, a 20 °C, en una bahía de pruebas controlada y con instrumentos calibrados? No dice nada acerca de las seis semanas transcurridas entre esa prueba y su primer cierre: el bastidor plano, el transporte marítimo, la elevación con grúa ni el electricista que cableó el panel de control sin utilizar el plano. Puesta en servicio del transformador es el proceso que cierra esa brecha, y en un proyecto retrasado siempre es el primer paso que alguien propone acortar.
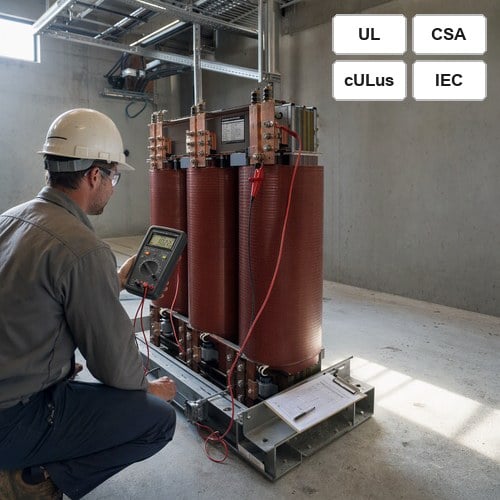
Las pruebas de fábrica no equivalen a la aceptación en campo
Cada unidad que fabricamos sale de la planta tras someterse a pruebas rutinarias para IEEE C57.12.90-2021 : resistencia de los devanados, relación en cada toma, pérdidas en vacío y corriente de excitación, impedancia y pérdidas bajo carga, tensión aplicada e inducida, y verificación de descargas parciales en los devanados de media tensión. Dichos valores se convierten en la referencia con la que compararás durante los próximos veinte años; por tanto, guarda el informe en un lugar donde aún puedas encontrarlo en 2045.
En el lado de campo se aplica una norma distinta, y no es la norma de fábrica. ANSI/NETA ATS tiene como finalidad establecer la "idoneidad para la puesta en servicio inicial" —esa es la redacción exacta que figura en la Página de ANSI/NETA ATS-2025 — y parte de la premisa de que la unidad ha sido transportada, almacenada y cableada por otras personas. Un informe de fábrica favorable es la razón por la que se realizan las pruebas en campo; no constituye, en modo alguno, un sustituto de dichas pruebas.
Controles 1 a 4: Documentación, placa de características y revisión mecánica in situ
Comienza con la documentación, porque la documentación detecta la mitad de los fallos antes de que nadie abra un panel.
- Placa de características frente al documento de presentación. kVA, tensión primaria y secundaria, grupo vectorial, impedancia, rango de tomas, elevación de temperatura, clase de aislamiento. Dyn11 no es lo mismo que Dyn1: un grupo vectorial copiado incorrectamente del plano se conectará en paralelo sin problemas, pero provocará una desconexión en cuanto se equilibre la carga.
- Marcas de certificación impresas directamente en la placa. Los inspectores norteamericanos buscan físicamente en la placa de características las marcas UL o cUL, y, en Canadá, la marca CSA, en lugar de buscarlas en una carpeta. Las unidades secas de distribución de 601 V a 35 kV entran bajo UL 1562 la norma UL 506, incluidos los diseños con fundición y encapsulados en resina.
- Indicadores de impacto, inclinación y humedad. Un indicador activado significa inspección interna antes de la aceptación. En unidades con fundición y resina, revisar también los extremos de los devanados en busca de blanquecino o grietas finísimas: eso indica daño por impacto, no un defecto estético.
- Par de apriete, carcasa y distancias de seguridad. Par de apriete de barras colectoras y terminales según la tabla del fabricante, no a ojo. Carcasa NEMA 3R para exteriores, NEMA 1 para interiores. Distancias de seguridad operativas según el plano, y conductor de tierra dimensionado para un sistema derivado independiente.
Fotografiaremos los cuatro al momento de la entrega. Esto toma veinte minutos y ha resuelto dos reclamaciones por fletes en tres años.
Controles 5 a 8: Las cuatro pruebas eléctricas que justifican su tiempo
Programa. Realícelas en este orden y anote cada lectura, porque los valores solo resultan útiles cuando alguien puede compararlos más adelante. puesta en servicio del transformador inspecciones 5 a 8: Las cuatro pruebas eléctricas que justifican su tiempo
La resistencia de aislamiento es la primera prueba, medida en cada devanado respecto a tierra y respecto al otro devanado: 500 V CC para devanados de baja tensión, 1 000 a 2 500 V CC para media tensión; se lee a un minuto y nuevamente a diez. El índice de polarización es el valor a diez minutos dividido por el valor a un minuto, y revela más información que los megohmios absolutos, pues indica si aún hay migración de humedad a través del aislamiento. En un transformador nuevo con aceite, si el índice es inferior a 2,0, detenemos el proceso e investigamos. Corrija todas las lecturas a 20 °C antes de compararlas con la hoja de fábrica.
Luego, en ese orden: relación, resistencia e impedancia.
Relación en cada toma, no solo en la nominal. La tolerancia de funcionamiento es de ±0,5 % del valor nominal, y el hecho de que una sola toma falle mientras todas las demás pasen casi siempre indica que el cambiador de tomas está desplazado un paso — barato ahora, pero costoso una vez conectada la carga. El equilibrio de resistencia entre devanados de fase a fase dentro del 2 % en la misma toma detecta la terminal floja o la soldadura fría que ninguna prueba de relación podrá jamás identificar. La impedancia medida debe situarse dentro del ±7,5 % del valor garantizado para un transformador de dos devanados; si no es así, su estudio de coordinación y sus cálculos de caída de tensión ya son incorrectos antes de que fluya el primer amperio de carga.
| Prueba de campo | Referencia | Aceptable en una unidad nueva |
|---|---|---|
| Resistencia de aislamiento / índice de polarización (PI) | IEEE C57.12.90 | Índice de polarización ≥ 2,0, corregido a 20 °C |
| Relación de espiras, en cada toma | IEEE C57.12.90 | dentro del ±0,5 % del valor nominal |
| Equilibrio de resistencia de devanados | Informe de ensayo de fábrica | ≤ 2 % de fase a fase, misma toma |
| Impedancia | IEEE C57.12.00 | dentro del ±7,5 % del valor garantizado |
| Resistencia dieléctrica | UL 1562 | 2 × tensión nominal + 1000 V, devanados de baja tensión |
Si la unidad es de media tensión, realice una huella digital SFRA antes de la puesta en servicio. Veinte minutos de barrido proporcionan la única línea base fiable que jamás tendrá; sin ella, una comparación realizada al tercer año no tendrá nada con qué compararse.
Comprobaciones del 9 al 12: ajustes de protección, conexión a tierra y posición del derivador
Aquí es donde puesta en servicio del transformador se vuelve silenciosa y defectuosa, y representa la mitad de un lista de verificación previa a la puesta en servicio que los electricistas omiten cuando el cronograma se retrasa. La protección contra sobrecorriente debe cumplir simultáneamente dos documentos: la norma NEC 450.3 establece el límite superior, mientras que el estudio de coordinación determina el valor instalado; por tanto, verifique el fusible o el interruptor automático frente a ambos. A continuación, confirme la posición del derivador. Las unidades se envían con el derivador en la posición central; desplazarlo porque la alimentación presenta un 3 % de sobretensión es una decisión que merece ser documentada por escrito, no un hábito.
Valide cada alarma y disparo mediante simulación, no mediante inspección: alarmas de temperatura del devanado y del aceite, controles de ventiladores y termostatos, y, en unidades con aceite, los contactos del relé Buchholz y del dispositivo de alivio de presión. Un circuito de disparo que nadie ha probado es simplemente cableado, no protección.
Por último, rotación de fases en el secundario y, nuevamente, en el primer tablero aguas abajo. Ese es el fallo de Johor, y cuesta un medidor de rotación y dos minutos.
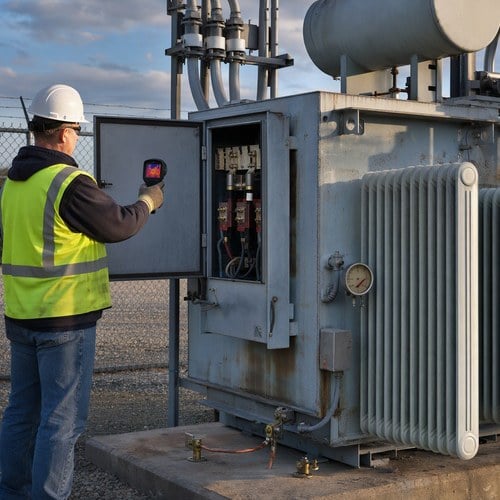
Escaneo térmico de las terminaciones de baja tensión en un transformador de distribución sumergido en aceite antes de aplicar la carga.
Primera puesta en servicio: Los primeros sesenta minutos
Poner en servicio sin carga. La corriente de conexión inicial alcanzará de cuatro a doce veces la corriente nominal durante unos pocos ciclos; esto es esperado y no constituye una falla. Si un interruptor se dispara al primer cierre, debe investigarse antes de intentar un segundo cierre, porque el segundo intento parte de un núcleo parcialmente magnetizado y puede provocar una desconexión más intensa. Supervisar la corriente en vacío comparándola con el valor indicado por el fabricante y escuchar la firma acústica: un zumbido constante a frecuencia doble de la red es normal; un chasquido o una frecuencia de batido no lo son.
Escanee las terminaciones y las uniones de barras colectoras con una cámara térmica durante la primera media hora, y registre la temperatura ambiente, la temperatura del devanado o del aceite y el voltaje real en los terminales. Luego aplique la carga por etapas: un cuarto, la mitad y la totalidad, repitiendo el escaneo en cada etapa. Esas primeras imágenes constituyen la referencia para toda inspección posterior y requieren menos de una hora del tiempo de un electricista.
Qué registrar y por qué es importante en el quinto año
Entregue un expediente de puesta en servicio, no una carpeta con fotos tomadas desde un teléfono: el informe de pruebas de rutina de fábrica, las hojas de pruebas de campo con los números de serie de los instrumentos y sus fechas de calibración, los ajustes de protección tal como se dejaron tras la instalación, las imágenes térmicas anotadas con la carga y la temperatura ambiente, y la huella digital SFRA. NFPA 70B ahora trata el mantenimiento eléctrico como un programa gestionado, y este expediente es su primer elemento. Cuando una muestra de gases disueltos plantea una duda en el quinto año, esa diferencia determina si se lleva a cabo una investigación específica o se sustituye una unidad sana.
Las consecuencias son mayores en un transformador trifásico personalizado una unidad de catálogo tiene miles de hermanos idénticos con los que compararse; una unidad personalizada tiene solo una. No hay datos poblacionales a los que recurrir, por lo que la línea de base del primer día es la única referencia de la que dispondrá jamás. Por eso nuestros formularios de pruebas en campo se envían previamente rellenados: relación por toma, equilibrio de resistencia, ventana de impedancia, valores mínimos de IR, para que el electricista compare con cifras reales en lugar de transcribirlas desde un plano.
Soporte para puesta en servicio desde la fábrica
Fabricamos en una planta de 120 000 m² con más de 180 conjuntos de equipos de producción y, desde 2023, operamos como socio oficial de empresa conjunta con Eaton; esto significa que nuestra secuencia de pruebas y la documentación de entrega siguen el formato que los ingenieros de campo de Eaton esperan. En proyectos con una ventana ajustada para la puesta en servicio, enviamos anticipadamente los valores esperados en campo y permanecemos accesibles mediante la primera puesta en servicio .
Los proyectos que se energizan en el primer intento casi siempre son aquellos en los que la hoja de pruebas se completó antes de que llegara la unidad. Los que no lo hacen suelen tardar una semana en demostrar que el transformador nunca fue el problema.
Si está redactando un lista de verificación previa a la puesta en servicio para un proyecto próximo, envíenos la placa de características y el diagrama unifilar. Le enviaremos, en un día hábil, los valores esperados en campo para su unidad: relación por toma, equilibrio de resistencia, ventana de impedancia, valores mínimos de resistencia de aislamiento (IR). Comience en nuestra página de contacto , o solicite el paquete de puesta en servicio que se incluye con cada transformador trifásico personalizado orden.
Acerca del autor: Este artículo fue redactado por el equipo de ingeniería de Ryan Electric (Jiangsu Ryan Electric Co., Ltd.), socio conjunto de Eaton y fabricante de transformadores certificado por UL/CSA en Jiangsu, China, que suministra transformadores tipo seco, sumergidos en aceite y montados sobre pedestal para centros de datos, proyectos renovables y de servicios públicos en más de 80 países.
Tabla de Contenidos
- Las pruebas de fábrica no equivalen a la aceptación en campo
- Controles 1 a 4: Documentación, placa de características y revisión mecánica in situ
- Controles 5 a 8: Las cuatro pruebas eléctricas que justifican su tiempo
- Comprobaciones del 9 al 12: ajustes de protección, conexión a tierra y posición del derivador
- Primera puesta en servicio: Los primeros sesenta minutos
- Qué registrar y por qué es importante en el quinto año
- Soporte para puesta en servicio desde la fábrica