
 EN
Uma estação de moagem na África Ocidental solicitou-nos, no trimestre passado, uma nova cotação para uma unidade de 8 MVA. O transformador original da fábrica de cimento havia sido encomendado com base na carga operacional da moagem, e, durante onze meses, havia reduzido a tensão do barramento o suficiente em cada partida da moagem primária para que o acionador da moagem recusasse manter-se engatado. Ninguém havia medido a potência aparente de partida. Todos haviam presumido que o transformador era o problema — ou pior, presumiram que não o era.
O cimento é um dos poucos setores em que a carga elétrica é dominada por um pequeno número de motores muito grandes, que partem sob carga, operam por meses seguidos e praticamente nunca entram em repouso. Um da fábrica de cimento transformador nessa aplicação desempenha duas funções simultaneamente: suporta uma carga contínua, ininterrupta, e absorve a corrente de inserção de máquinas cuja potência aparente de partida é várias vezes superior à sua própria potência nominal. Se qualquer uma dessas duas condições for dimensionada incorretamente, a falha manifesta-se durante a comissionamento, não durante os ensaios de fábrica.
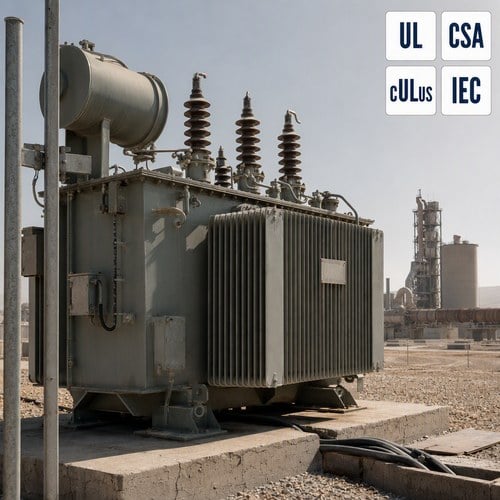
O Que o Perfil de Carga de uma Fábrica de Cimento Impõe a uma Especificação Padrão
Uma fábrica moderna de cimento consome aproximadamente 110 a 120 kWh de energia elétrica por tonelada de cimento, e os motores elétricos representam a grande maioria desse valor — avaliações setoriais indicam que a carga dos motores corresponde a 65 a 75 por cento do consumo elétrico da fábrica. A parte mais pesada dessa carga está na cominuição: o moinho de matéria-prima, o moinho de cimento e, nas linhas mais recentes, uma prensa de rolos, cada um acionado por um motor principal na faixa de 3 a 6 MW.
O lado da demanda concorda. O estudo do Departamento de Energia dos EUA sobre o consumo elétrico em fábricas de cimento identifica os grandes moinhos de moagem como as maiores cargas elétricas individuais no local e observa que essas fábricas normalmente operam continuamente por meses entre paradas. Ambos esses dados são relevantes para a especificação: uma fábrica sem ciclo diário de carga opera com um fator de carga de 0,8 a 0,9 da potência nominal durante longos períodos, o que representa uma condição térmica distinta daquela de uma fábrica industrial que atinge picos duas vezes ao dia. O contexto setorial é acompanhado na Página do setor de cimento da IEA , e os dados da planta subjacente vêm do Estudo da indústria de cimento do LBNL/DOE .
Três grandezas de especificação são subespecificadas com mais frequência em projetos de cimento do que quaisquer outras: kVA de partida do motor, conteúdo harmônico proveniente dos acionamentos de moinho e as condições reais de ambiente e poeira no local. O restante deste guia aborda cada uma delas na ordem em que normalmente causam problemas.
Dimensionamento com base na partida do motor do moinho, não com base na potência em operação contínua
A solicitação de proposta usual chega com a carga conectada em kW e um pedido de "um transformador adequado". Essa informação não é suficiente para dimensionar um da fábrica de cimento . O kVA de partida é o que determina a queda de tensão, e o kVA de partida é definido pela corrente de rotor bloqueado, não pela potência em operação contínua.
Considere um motor de moagem bruta de 4 MW e 6,6 kV, com corrente de rotor bloqueado seis vezes maior que a corrente em plena carga, eficiência de 0,94 e fator de potência de 0,90. A potência aparente nominal do motor é de aproximadamente 4,7 MVA; portanto, a potência aparente de partida fica próxima de 28 MVA — cerca de seis vezes a potência aparente nominal do motor. A queda de tensão no barramento que se segue pode ser estimada pela fórmula: (potência aparente de partida × impedância percentual do transformador) ÷ potência nominal do transformador. Ignorando a impedância da fonte de alimentação — o que só é válido em uma rede elétrica robusta — os cálculos ficam assim:
| Potência nominal do transformador | Impedância | Queda aproximada no barramento durante a partida de um motor de moagem de 28 MVA | Leitura prática |
|---|---|---|---|
| 6 MVA | 7.5% | 35% | O acionador do moinho não permanece engatado; a proteção do motor atua |
| 10 MVA | 7.5% | 21% | Marginal — exige partida com tensão reduzida ou partida suave |
| 16 MVA | 8.0% | 14% | Viável em uma fonte estável; verifique o nível de curto-circuito a montante |
| 20 MVA | 8.0% | 11% | Partida confortável, mas confirmar a resistência à sobrecarga de curto-circuito |
O dimensionamento do transformador em um canteiro de obras de cimento começa, portanto, a partir da lista de motores, e não da carga total conectada. Esses valores assumem que o moinho é o único motor de grande porte em partida e que a fonte é suficientemente robusta para ser desprezada. Na prática, uma alimentação pública fraca limita a queda de tensão, independentemente do tamanho do transformador, e a solução passa então por um soft starter, um VFD ou um estudo de partida de motores, em vez de um transformador maior. transformador Imerso em Óleo .Queda de tensão na partida do motor, corrente de rotor bloqueado e impedância são analisados com mais detalhe em nosso guia de partida de motores.
Harmônicos: Por que a especificação compatível com acionamentos normalmente se interrompe pela metade
A maioria das linhas de cimento construídas ou modernizadas na última década opera seus moinhos e ventiladores por meio de inversores de frequência variável, e um inversor de seis pulsos consome uma forma de onda de corrente rica em harmônicos de quinta e sétima ordem antes de qualquer filtragem. Essas correntes provocam dois efeitos: distorcem o barramento da instalação e geram perdas adicionais por correntes parasitas nos enrolamentos do transformador, manifestando-se como pontos quentes locais, em vez de um aumento de temperatura que o termômetro de óleo indicaria. da fábrica de cimento é que o ponto quente no enrolamento, e não a temperatura do óleo na parte superior, passa a ser a condição limitante.
A norma IEEE 519 estabelece os limites de corrente harmônica medidos no ponto de acoplamento comum; para as razões de curto-circuito normalmente encontradas em um barramento industrial, o limite de distorção total da demanda situa-se na faixa de dígitos únicos — razão pela qual a conformidade medida, e não uma classificação K declarada, é o que uma análise de interconexão com a concessionária exigirá. harmônicos de inversores de frequência variável são, portanto, uma entrada de especificação, e não um problema downstream.
Transformadores com fator K existem exatamente para essa carga, sendo a resposta-padrão onde harmônicos de inversores de frequência variável estão presentes em grande quantidade. O número fator K é a soma, ao longo das ordens harmônicas, da corrente harmônica em por unidade elevada ao quadrado multiplicada pelo quadrado de sua ordem: uma harmônica de quinta ordem com 25 por cento contribui com 0,25² × 5² = 6,25 por unidade de perda por correntes parasitas isoladamente. Unidades K-4, K-9 e K-13 são projetadas de modo que as perdas no enrolamento e no núcleo permaneçam dentro do gradiente de projeto sob esse espectro, e a marcação é definida na norma UL para transformadores a seco.
Para unidades de grande porte, transformador Imerso em Óleo uma classificação fator K isoladamente não é a solução completa. A questão térmica é tratada reduzindo-se a capacidade nominal da unidade conforme o espectro harmônico real, conforme descrito na norma IEEE C57.110, e solicitando ao fornecedor cálculos detalhados de perdas harmônicas em vez de um sufixo na placa de identificação. Quando o espectro é severo, a solução de engenharia mais econômica costuma estar a montante: uma configuração de doze pulsos, um conversor ativo na entrada ou um banco de filtros sintonizados fora de ressonância no barramento do acionamento.
Poeira, Calor e Refrigeração: As Condições do Local que Determinam o Invólucro
A elevação de temperatura do transformador é especificada com base em uma temperatura ambiente máxima de 40 °C, conforme a norma usual IEC 60076. Fábricas de cimento no Golfo, no Sahel e em partes do Sul da Ásia frequentemente registram temperaturas à sombra de 45 a 50 °C, com calor radiante proveniente das carcaças dos fornos e das torres de pré-aquecimento acrescentando carga térmica local. Acima da temperatura ambiente de referência, a unidade deve ter sua potência reduzida ou ser encomendada com um gradiente de projeto menor — a mesma potência nominal simplesmente operará a uma temperatura mais elevada e envelhecerá mais rapidamente.
A poeira constitui a segunda metade do problema e representa, antes de tudo, um problema de refrigeração, não apenas de limpeza. A poeira de cimento e de matéria-prima é fina, alcalina e levemente condutiva assim que absorve umidade, formando pontes ao longo dos caminhos de escoamento em torno de buchas e caixas de terminais. Ela também obstrui os espaços entre as paredes onduladas do tanque e as aletas do radiador, locais onde uma grande transformador Imerso em Óleo dispersa a maior parte do seu calor. Uma unidade com refrigeração forçada com filtros entupidos perde totalmente sua classificação de refrigeração forçada e reverte para sua classificação de refrigeração autônoma exatamente no momento em que a planta opera em sua carga máxima.
O que isso implica na fase de especificação: espaçamento maior entre aletas ou radiadores em locais com alta concentração de poeira, invólucros de terminação IP54 ou superior, juntas e vedadores classificados para poeira alcalina, além de indicação contínua de pressão diferencial em qualquer banco com refrigeração forçada, para que a equipe de manutenção possa identificar o carregamento dos filtros antes que isso reduza a capacidade. Quando um transformador a seco é utilizado internamente em uma sala de centros de controle de motores (MCC), a seleção do invólucro segue a mesma lógica — filtro, vedação e planejamento do intervalo de limpeza. Transformadores especificados para locais quentes e empoeirados seguem um conjunto comparável de regras.
Certificação e evidências de ensaio exigidas na FAT
Para projetos de cimento na América do Norte, a questão da certificação é resolvida antes da questão do desempenho, pois o inspetor chega com uma lista. Unidades com enchimento líquido e unidades a seco devem possuir a certificação adequada à sua categoria; instalações canadenses exigem marcas CSA ou equivalente reconhecido; e mercados IEC são regidos pela norma IEC 60076, sendo a IEC 60076-11 aplicável especificamente às unidades a seco. Os requisitos gerais e os métodos de ensaio para unidades imersas em líquido estão estabelecidos nas normas IEEE C57.12.00 e IEEE C57.12.90.
Além do marco, o teste de aceitação de fábrica é onde um projeto de cimento ganha ou perde seu cronograma de comissionamento. Razão, polaridade, resistência de enrolamento, perda em vazio, perda em carga, impedância, potencial aplicado e induzido, além de elevação de temperatura e impulso como ensaios de tipo, constituem a linha de base. Duas adições valem o dia extra na sala de testes: um relatório medido de elevação de temperatura vinculado à temperatura ambiente do local, em vez de uma declaração genérica de 40 °C, e uma análise de resposta em frequência por varredura (SFRA) realizada antes do embarque, para que qualquer dano ocorrido durante o transporte possa ser detectado por comparação no local, em vez de discutido.
Como Construímos e Testamos Unidades para Serviço em Cimento
A Ryan Electric fabrica transformadores de distribuição e de potência desde 2007 a partir de uma base produtiva de 120.000 m², com mais de 180 conjuntos de equipamentos de produção e teste e 37 patentes, e mantém uma parceria em joint venture com a Eaton desde 2023. As unidades para serviço em cimento são produzidas nas mesmas linhas utilizadas para nossos trabalhos em redes elétricas e centros de dados, em ambos transformador Imerso em Óleo e construção do tipo seco.
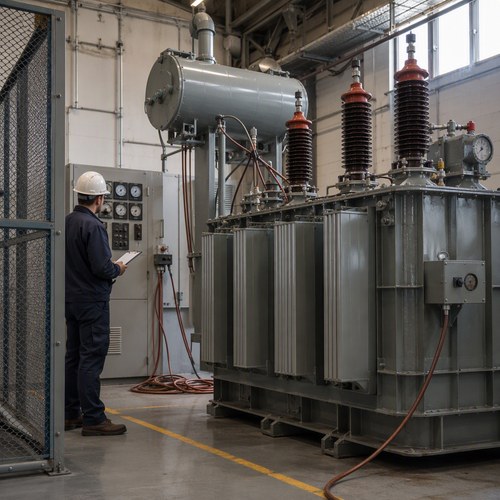
Em projetos de cimento, medimos as perdas em vazio e em carga em cada unidade, em vez de indicar valores projetados, e tratamos a margem para perdas harmônicas como um cálculo específico por projeto, determinado pela programação de acionamentos do cliente. O primeiro documento que nossos engenheiros de aplicação solicitam não é a especificação do transformador, mas a lista de acionamentos — quantos acionamentos, qual o número de pulsos e se há uma prensa de rolos no circuito — porque essa planilha define, nessa ordem, o fator K, a classe de impedância e o sistema de refrigeração.
O outro hábito que economiza semanas na comissionamento é a embalagem. Uma fábrica de cimento normalmente fica no interior, o que significa transporte rodoviário ou ferroviário além do porto; assim, as unidades são reforçadas para suportar choques terrestres, o óleo é enviado em tambores lacrados nas potências maiores e a impressão digital SFRA acompanha o relatório de ensaio, para que a equipe de obra tenha uma referência inicial com a qual comparar.
Pedidos Planejados em Torno da Janela de Parada do Forno
Uma fábrica de cimento não para por um transformador. Ela para por uma parada programada, e a data dessa parada é definida pela campanha do forno, razão pela qual o cronograma de aquisição deve ser calculado retroativamente a partir dessa data, e não progressivamente a partir da data do pedido. dimensionamento do transformador e o planejamento do prazo de entrega pertencem ambos a esse cronograma.
Envie-nos o diagrama unifilar, a lista de acionamentos, as condições ambientais do local e a data da parada programada, e forneceremos em resposta uma potência nominal, uma classe de impedância, uma configuração de refrigeração e uma data. Entre em contato com nossa equipe de engenharia de aplicações em [email protected] ou +86-15371760308, e calcularemos as correntes de partida e os harmônicos com base na sua lista real de motores.
Sobre o Autor: Este guia foi elaborado pela equipe de engenharia de aplicações da Jiangsu Ryan Electric Co., Ltd. (Ryan Transformers), que projeta e fabrica transformadores imersos em óleo e transformadores a seco para clientes industriais, de serviços públicos e de centros de dados desde 2007. Perguntas específicas sobre projetos, como partida de moinhos, redução de potência por harmônicos ou redução de potência por temperatura ambiente no local, são respondidas diretamente pela equipe de engenharia no endereço [email protected].
Sumário
- O Que o Perfil de Carga de uma Fábrica de Cimento Impõe a uma Especificação Padrão
- Dimensionamento com base na partida do motor do moinho, não com base na potência em operação contínua
- Harmônicos: Por que a especificação compatível com acionamentos normalmente se interrompe pela metade
- Poeira, Calor e Refrigeração: As Condições do Local que Determinam o Invólucro
- Certificação e evidências de ensaio exigidas na FAT
- Como Construímos e Testamos Unidades para Serviço em Cimento
- Pedidos Planejados em Torno da Janela de Parada do Forno