
 EN
Una estación de molienda en África Occidental nos solicitó, el trimestre pasado, reformular una cotización para una unidad de 8 MVA. Originalmente el transformador para la planta cementera se había pedido según la carga en marcha del molino, y durante once meses había estado reduciendo la tensión del bus lo suficiente en cada arranque del molino crudo como para que el arrancador del molino no lograra mantenerse activo. Nadie había medido la potencia aparente de arranque. Todos habían supuesto que el transformador era el problema —o peor aún, habían supuesto que no lo era.
El cemento es una de las pocas industrias en las que la carga eléctrica está dominada por un puñado de motores muy grandes que arrancan bajo carga, funcionan durante meses y prácticamente nunca descansan. Un el transformador para la planta cementera transformador en esa aplicación desempeña dos funciones simultáneamente: soporta una carga constante las 24 horas del día y absorbe la corriente de arranque de maquinaria cuya potencia aparente de arranque es varias veces superior a su propia potencia nominal. Si se comete un error en cualquiera de esas dos partes de la ecuación, la falla se manifiesta durante la puesta en servicio, no durante la prueba de fábrica.
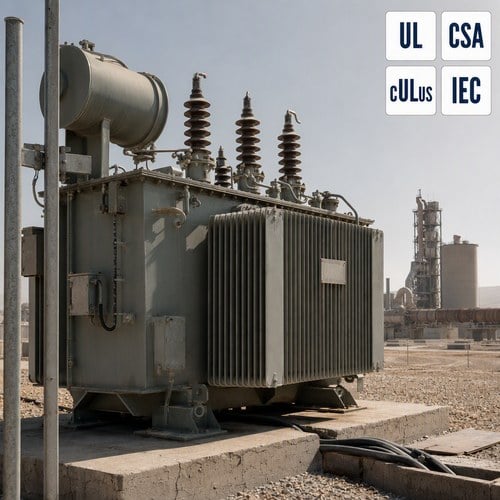
Qué hace el perfil de carga de una planta de cemento en una especificación estándar
Una planta moderna de cemento consume aproximadamente de 110 a 120 kWh de energía eléctrica por tonelada de cemento, y los motores eléctricos representan la mayor parte de esa cifra: según evaluaciones del sector, la carga de los motores equivale al 65-75 % del consumo eléctrico de la planta. La parte más exigente de esa carga corresponde a la conminución: el molino de materia prima, el molino de cemento y, en líneas más recientes, una prensa de rodillos, cada uno accionado por un motor principal de 3 a 6 MW.
El lado de la demanda está de acuerdo. El estudio del Departamento de Energía de Estados Unidos sobre el consumo eléctrico en plantas cementeras identifica los grandes molinos de molienda como las cargas eléctricas individuales más importantes en el sitio y señala que estas plantas normalmente operan de forma continua durante meses entre paradas. Ambos datos son relevantes para la especificación: una planta sin ciclo diario de carga presenta un factor de carga de 0,8 a 0,9 respecto a su potencia nominal durante largos periodos, lo cual representa un reto térmico distinto al de una planta industrial cuya carga alcanza dos picos diarios. El contexto a nivel sectorial se sigue en la Página del sector del cemento de la AIE , y los datos subyacentes de las plantas provienen del Estudio de la industria cementera de LBNL/DOE .
Tres magnitudes de especificación se definen con menor precisión en los proyectos de cemento con mayor frecuencia que cualquier otra: la potencia aparente (kVA) requerida para el arranque de los motores, el contenido armónico generado por los variadores de velocidad de los molinos y las condiciones reales de ambiente y polvo en el sitio. El resto de esta guía analiza cada una de ellas en el orden en que suelen causar problemas.
Dimensionamiento en función del arranque de los motores de los molinos, no en función de la potencia activa (kW) en régimen
La solicitud habitual de cotización llega con la carga conectada en kW y una petición de «un transformador adecuado». Esa información no es suficiente para dimensionar un el transformador para la planta cementera . La potencia aparente de arranque (kVA) es la que determina la caída de tensión, y dicha potencia de arranque depende de la corriente de rotor bloqueado, no de la potencia en régimen permanente.
Considérese un motor de molino bruto de 4 MW, 6,6 kV, con una corriente de rotor bloqueado seis veces mayor que la corriente nominal, una eficiencia del 0,94 y un factor de potencia de 0,90. La potencia aparente nominal del motor es de aproximadamente 4,7 MVA; por tanto, la potencia aparente de arranque alcanza unos 28 MVA —es decir, cerca de seis veces la potencia aparente nominal del motor. La caída de tensión en el bus resultante puede estimarse mediante la fórmula: (potencia aparente de arranque en MVA × impedancia porcentual del transformador) ÷ potencia nominal del transformador. Al ignorar la impedancia de la fuente de alimentación —lo cual solo es válido si la red de suministro es muy rígida— los cálculos son los siguientes:
| Potencia nominal del transformador | Impedancia | Caída aproximada en el bus durante el arranque de un molino de 28 MVA | Lectura práctica |
|---|---|---|---|
| 6 MVA | 7.5% | 35% | El arrancador del molino no se mantiene activo; la protección del motor desconecta |
| 10 MVA | 7.5% | 21% | Marginal: requiere arranque con tensión reducida o arranque suave |
| 16 MVA | 8.0% | 14% | Funciona con una fuente estable; verifique el nivel de falla aguas arriba |
| 20 MVA | 8.0% | 11% | Arranque cómodo, pero confirme la capacidad de soporte ante cortocircuitos |
El dimensionamiento del transformador en un sitio de cemento comienza, por tanto, a partir de la lista de motores y no del total de carga conectada. Esas cifras suponen que el molino es el único motor grande que arranca y que la fuente es lo suficientemente fuerte como para ignorarla. En la práctica, una alimentación pública débil limita la caída de tensión independientemente del tamaño del transformador, y la solución pasa por un arrancador suave, un variador de frecuencia (VFD) o un estudio de arranque de motores, no por un transformador más grande transformador Sumergido en Aceite .Caída de tensión durante el arranque del motor, corriente de rotor bloqueado e impedancia se analizan con mayor detalle en nuestra guía sobre el arranque de motores.
Armónicos: ¿por qué la especificación compatible con variadores suele detenerse a mitad de camino?
La mayoría de las líneas de cemento construidas o modernizadas en la última década operan sus molinos y ventiladores mediante variadores de frecuencia, y un variador de seis pulsos extrae una forma de onda de corriente rica en armónicos de quinto y séptimo orden antes de cualquier filtrado. Esas corrientes provocan dos efectos: distorsionan el bus de la planta y generan pérdidas adicionales por corrientes parásitas dentro de los devanados del transformador, que se manifiestan como puntos calientes locales en lugar de un aumento de temperatura que el termómetro de aceite pueda detectar. el transformador para la planta cementera es que el punto caliente del devanado, y no la temperatura del aceite en la parte superior, se convierte en la condición limitante.
IEEE 519 establece los límites de corriente armónica medidos en el punto de acoplamiento común; y, dadas las relaciones de cortocircuito típicas encontradas en un bus de planta, el límite de distorsión total de la demanda queda en cifras de un solo dígito —razón por la cual una revisión de interconexión con la compañía eléctrica exigirá la verificación real de cumplimiento, no simplemente una calificación K declarada. armónicos del variador de frecuencia son, por tanto, una entrada de especificación, no un problema secundario.
Existen transformadores con factor K específicamente para esta carga, y son la solución estándar donde armónicos del variador de frecuencia están presentes en cantidad. El número de factor K es la suma, a lo largo de los órdenes armónicos, de la corriente armónica en por unidad al cuadrado multiplicada por el cuadrado de su orden: una quinta armónica del 25 % contribuye con 0,25² × 5² = 6,25 por unidad de pérdida por corrientes parásitas por sí sola. Las unidades K-4, K-9 y K-13 están construidas de modo que las pérdidas en devanados y núcleo permanezcan dentro del gradiente de diseño bajo dicho espectro, y la marcación se define en la norma UL para transformadores secos.
Para unidades grandes transformador Sumergido en Aceite una clasificación K por sí sola no constituye la respuesta completa. La cuestión térmica se resuelve reduciendo la potencia nominal de la unidad según el espectro armónico real, tal como describe la norma IEEE C57.110, y solicitando al proveedor que presente cálculos de pérdidas armónicas en lugar de un sufijo en la placa de características. Cuando el espectro es severo, la solución de ingeniería más económica suele ubicarse aguas arriba: una configuración de doce pulsos, un convertidor activo de entrada o un banco de filtros sintonizados fuera de frecuencia en el bus del variador.
Polvo, calor y refrigeración: las condiciones del emplazamiento que determinan el recinto
El aumento de temperatura del transformador se especifica con respecto a una temperatura ambiente máxima de 40 °C según la base habitual IEC 60076. Las plantas cementeras del Golfo, del Sahel y de partes del sur de Asia suelen registrar temperaturas a la sombra de 45 a 50 °C, mientras que el calor radiante procedente de los cascos de los hornos y de las torres de precalentamiento incrementa aún más la carga local. Por encima de la temperatura ambiente de referencia, la unidad debe reducirse su potencia nominal o bien pedirse con un gradiente de diseño inferior; con la misma potencia nominal, simplemente funcionará a mayor temperatura y envejecerá más rápidamente.
El polvo constituye la segunda parte del problema y, antes que un problema de limpieza, es un problema de refrigeración. El polvo de cemento y de materia prima es fino, alcalino y ligeramente conductor una vez que absorbe humedad, por lo que puentea las distancias de fuga alrededor de los aisladores y de las cajas de bornes. Asimismo, obstruye los espacios entre las ondulaciones de las paredes del depósito y entre las aletas del radiador, precisamente donde se disipa gran parte transformador Sumergido en Aceite disipa la mayor parte de su calor. Una unidad refrigerada por fuerza con filtros obstruidos pierde por completo su clasificación de refrigeración forzada y vuelve a su clasificación de refrigeración autónoma justo en el momento en que la planta opera a máxima carga.
Lo que esto implica en la etapa de especificación: mayor separación entre aletas o radiadores en lugares con mucho polvo, recintos de terminación IP54 o superiores, juntas y empaques clasificados para polvo alcalino, y una indicación mantenida de presión diferencial en cualquier batería refrigerada por fuerza, para que el equipo de mantenimiento pueda detectar la carga de los filtros antes de que cause pérdida de capacidad. Cuando se utiliza una unidad en seco en interiores, como en una sala de centros de control de motores (MCC), la selección del recinto sigue la misma lógica: filtro, junta y planificación del intervalo de limpieza. Transformadores especificados para sitios cálidos y polvorientos siguen un conjunto comparable de reglas.
Certificación y pruebas documentales exigibles en la prueba de aceptación en fábrica (FAT)
Para los proyectos de cemento en Norteamérica, la cuestión de la certificación se resuelve antes que la de desempeño, porque el inspector llega con una lista. Las unidades rellenas de líquido y las unidades de tipo seco deben llevar la certificación correspondiente a su categoría; los sitios canadienses requieren marcas CSA o un equivalente reconocido; y los mercados IEC están cubiertos por la norma IEC 60076, aplicándose específicamente la IEC 60076-11 a las unidades de tipo seco. Los requisitos generales y los métodos de ensayo para las unidades sumergidas en líquido figuran en las normas IEEE C57.12.00 e IEEE C57.12.90.
Más allá de la marca, la prueba de aceptación en fábrica es donde un proyecto de cemento gana o pierde su cronograma de puesta en servicio. La relación de transformación, la polaridad, la resistencia de los devanados, las pérdidas en vacío y en carga, la impedancia, el ensayo de tensión aplicada y tensión inducida, además del aumento de temperatura y el ensayo de impulsos como ensayos de tipo, constituyen la base. Dos adiciones merecen ese día adicional en la sala de ensayos: un informe medido de aumento de temperatura vinculado a la temperatura ambiente del emplazamiento, en lugar de una declaración genérica a 40 °C, y un análisis de respuesta en frecuencia por barrido (SFRA) realizado antes del embarque, para detectar cualquier daño ocurrido durante el transporte mediante comparación in situ, en vez de discutirlo.
Cómo fabricamos y ensayamos unidades para servicio en plantas de cemento
Ryan Electric fabrica transformadores de distribución y de potencia desde 2007 desde una base productiva de 120 000 m², equipada con más de 180 conjuntos de equipos de producción y ensayo y con 37 patentes, y mantiene una asociación estratégica con Eaton desde 2023. Las unidades para servicio en plantas de cemento se producen en las mismas líneas que nuestros transformadores para servicios eléctricos y centros de datos, tanto en transformador Sumergido en Aceite y construcción de tipo seco.
En los proyectos de cemento, medimos las pérdidas en vacío y en carga en cada unidad, en lugar de citar los valores de diseño, y tratamos el margen para pérdidas armónicas como un cálculo específico por proyecto, determinado por el programa de accionamiento del cliente. El primer documento que solicitan nuestros ingenieros de aplicaciones no es la especificación del transformador, sino la lista de accionamientos: cuántos accionamientos hay, su número de pulsos y si hay una prensa de rodillos en el circuito, porque esa hoja define, en este orden, el factor K, la clase de impedancia y el sistema de refrigeración.
El otro hábito que ahorra semanas durante la puesta en marcha es el embalaje. Una planta de cemento suele estar en el interior, lo que significa transporte por carretera o ferrocarril más allá del puerto; por tanto, las unidades se refuerzan para soportar impactos terrestres, el aceite se envía en tambores sellados en las potencias mayores y la huella digital SFRA viaja junto con el informe de ensayo, para que el equipo de obra disponga de una referencia inicial con la que comparar.
Realización del pedido alrededor de la ventana de parada del horno
Una planta de cemento no se detiene por un transformador. Se detiene por una parada programada, y la fecha de dicha parada está fijada por la campaña del horno, razón por la cual el cronómetro de adquisición debe correr hacia atrás desde esa fecha, y no hacia adelante desde la fecha del pedido. dimensionamiento del transformador y la planificación de los plazos de entrega pertenecen ambos a ese cronómetro.
Envíenos el diagrama unifilar, la lista de motores, las condiciones ambientales del emplazamiento y la fecha de la parada programada, y le proporcionaremos una potencia asignada, una clase de impedancia, una configuración de refrigeración y una fecha. Póngase en contacto con nuestro equipo de ingeniería de aplicaciones en [email protected] o al +86-15371760308, y calcularemos las cifras de arranque y armónicos con su lista real de motores.
Acerca del autor: Esta guía fue elaborada por el equipo de ingeniería de aplicaciones de Jiangsu Ryan Electric Co., Ltd. (Ryan Transformers), empresa que diseña y fabrica transformadores sumergidos en aceite y transformadores secos para clientes industriales, de servicios públicos y centros de datos desde 2007. Las preguntas específicas sobre proyectos relacionadas con el arranque de molinos, la reducción de potencia por armónicos o la reducción de potencia por temperatura ambiente en el sitio son respondidas directamente por el equipo de ingeniería en [email protected].
Tabla de Contenidos
- Qué hace el perfil de carga de una planta de cemento en una especificación estándar
- Dimensionamiento en función del arranque de los motores de los molinos, no en función de la potencia activa (kW) en régimen
- Armónicos: ¿por qué la especificación compatible con variadores suele detenerse a mitad de camino?
- Polvo, calor y refrigeración: las condiciones del emplazamiento que determinan el recinto
- Certificación y pruebas documentales exigibles en la prueba de aceptación en fábrica (FAT)
- Cómo fabricamos y ensayamos unidades para servicio en plantas de cemento
- Realización del pedido alrededor de la ventana de parada del horno