
 EN
Ein Tiefkühlkostbetrieb im Mittleren Westen ersetzte zwei veraltete 750-kVA-Geräte durch einen einzigen 1.500-kVA-Trockentransformator, dessen Dimensionierung unmittelbar anhand einer laufenden Lastliste erfolgte. Elf Monate später löste das Wicklungstemperaturrelay während der Clean-in-Place-Reinigung nachts aus, obwohl der Strommesswert gerade einmal 60 % des Nennstroms betrug. Das Gerät war nicht überlastet. Es war feucht, staubig und stand in einem Raum, dessen Temperatur im August bis auf 43 °C stieg.
Dieser eine Serviceeinsatz erklärt, warum ein transformator für Lebensmittelverarbeitungsbetriebe nicht so spezifiziert werden kann wie ein Transformator für Bürogebäude. In der Lebensmittelherstellung ist nahezu jede Last feucht, zyklisch, oberwellenreich – oder alle drei Merkmale zugleich; die Spezifikation muss all diesen Anforderungen standhalten.
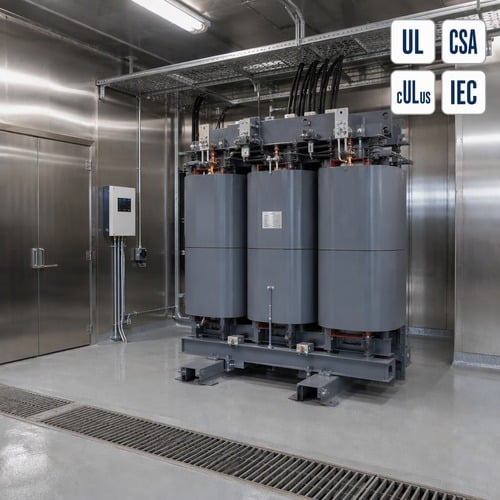
Warum Lebensmittelbetriebe herkömmliche Dimensionierungsregeln außer Kraft setzen
Die meisten industriellen Lasten verhalten sich vorhersehbar. Eine Kältemaschine läuft nahe einem vorhersehbaren Prozentsatz ihrer Nennleistung, ein Bürokomplex erreicht seinen Spitzenwert um 17 Uhr und verbleibt über Nacht im Leerlauf, und die thermische Zeitkonstante des Transformators gleicht den Unterschied stillschweigend aus. Die Lebensmittelproduktion lehnt dieses Muster ab. Kühlkompressoren starten unter Last. Mischer und Füllmaschinen wechseln innerhalb einer Schicht tausendfach die Drehrichtung. Und der Raum, in dem der Transformator steht, ist üblicherweise derselbe Raum, den die Reinigungsmannschaft am Ende der Schicht mit Hochdruckwasser reinigt.
Bei dieser Art von Projekt versagen drei Annahmen am häufigsten. Erstens wird die Auslegungsumgebungstemperatur mit 30 °C angegeben, obwohl der Maschinenraum oder die Spülzone im Sommer tatsächlich 40 °C bis 45 °C erreichen – was stillschweigend die zulässige Belastungsreserve reduziert. Zweitens wird eine zyklische Kühlleistung als kontinuierlich behandelt, weil die gesamte kVA-Leistung auf dem Papier akzeptabel erschien. Drittens wird Verzerrung ignoriert, weil die angeschlossene kVA-Leistung sauber zu sein schien; niemand summiert tatsächlich das, was Sechspulsantriebe tatsächlich aufnehmen.
Dies ist die praktische Konsequenz: Wenn diese drei Annahmen gleichzeitig falsch sind, wird ein Transformator, der bei einer Lastflussstudie thermisch in Ordnung ist, bereits im zweiten Sommer zu einem Wartungsproblem – und das Kraftwerk macht den Hersteller für eine Spezifikation verantwortlich, die niemand unter realistischen Belastungsbedingungen getestet hat.
Die drei Lasten, die die Transformatorspezifikation für eine Lebensmittelverarbeitungsanlage bestimmen
Kühlung und Tiefkühlung. Schrauben- und Kolbenverdichter, Ammoniak- oder Kaskaden-CO2-Systeme sowie die Niedertemperaturräume, die sie versorgen. Der Start ist der kritische Teil: Ein direkt angeschlossener Verdichter zieht in der ersten Bruchsekunde etwa das Sechs- bis Achtfache des Nennstroms, und ein unter Last gestarteter Verdichter ist die klassische Ursache für ungewollte Relaisauslösungen in Anlagen, die nach der ursprünglichen Inbetriebnahme zusätzliche Tiefkühlkapazität eingebaut haben.
VFD-gesteuerte Produktionslinien. Förderbänder, Mischer, Füllmaschinen, Verschließmaschinen und Verpackungsmaschinen werden heute nahezu ausschließlich über Antriebe gespeist. Der mechanische Vorteil ist real, doch ein Sechspuls-Antrieb erzeugt einen nichtsinusförmigen Strom, der wiederum VFD-Oberwellen und die zusätzlichen Wicklungs- sowie Streuverluste, die damit einhergehen. Auf einer stark antriebsbelasteten Produktionslinie liegt die Stromverzerrung ohne Gegenmaßnahmen typischerweise zwischen 25 % und 40 % – genau jener Bereich, in dem ein Standard-Hauptantrieb wärmer läuft, als es seine Typenschildangabe vermuten lässt.
Spülung, CIP und Feuchtigkeit. CIP-Chemikalien sind ätzend, sauer und feucht; sie gelangen nicht nur als Sprühnebel, sondern auch als Dampf in den elektrischen Raum. Kondensat auf einer Wicklung ist der Ausfallmodus, den niemand fotografiert: Der Isolationswiderstand sinkt, es beginnt eine Kriechstrombildung an den Klemmen, und eine Einheit, die vor zwei Jahren noch erfolgreich den Werks-Test bestanden hat, fällt bei einer Routine-Feldprüfung durch.
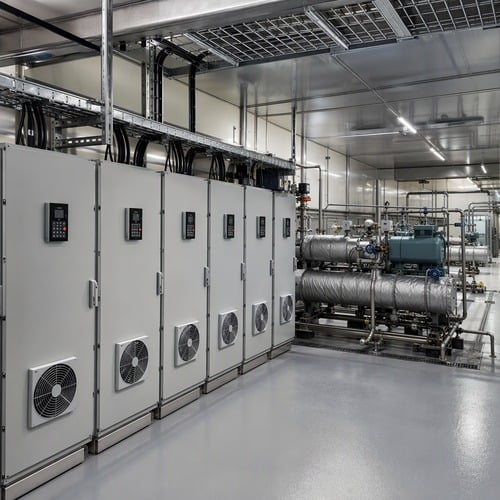
Trockentransformator oder flüssigkeitsgekühlter Transformator? Die Entscheidungstabelle, die wir verwenden
Innerhalb eines Lebensmittelbetriebs lautet die Standard-Antwort ein trockentransformator , da keine brennbare Flüssigkeit vorhanden ist, keine Sicherheitswanne erforderlich ist und keine Ölrückhalteeinrichtung für die Gestaltung einer Produktionsfläche berücksichtigt werden muss. Gießharz- und VPI-Geräte vertragen außerdem Staub und Temperaturschwankungen in einer Produktionsstätte deutlich besser als belüftete Trockentransformatoren.
Flüssigkeitsgefüllte Transformatoren sind nach wie vor die erste Wahl, wenn die Last groß ist und der Standort im Freien liegt: z. B. ein Hauptzuführtransformator, eine Tiefkühl-Anlage mit Kälteanlagen im Megawatt-Bereich oder eine Umspannstation, die gemeinsam mit dem betriebseigenen Versorgungsnetz genutzt wird. Die nachfolgende Tabelle ist die gekürzte Version unserer Beratungshilfe für Kunden bei der Auswahl.
| Entscheidungspunkt | Trockentransformator (Gießharz / VPI) | Flüssiggekühlten |
| Platzierung | Innere elektrische Räume, Zwischendecken und CIP-Bereiche | Außenstehender Betonsockel oder umzäunter Hof |
| Brand- und Versicherungsaspekte | Keine brennbare Flüssigkeit; bevorzugt innerhalb von Lebensmittelbetrieben | Erfordert gemäß NEC 450 eine Sicherheitswanne oder räumliche Trennung |
| Gehäuse | NEMA 12 oder NEMA 4X aus Edelstahl für Bereiche mit Hochdruckreinigung (IP54+) | Geschweißter Tank, C5-M-Beschichtung, dicht oder mit Ausgleichsbehälter |
| Feuchtigkeitsverhalten | Benötigt Anti-Kondensations-Heizungen in Spülräumen | Gedichteter Tank mit Entlüftung oder Konservator bewältigt Lastzyklen |
| Typische Anlagen-Größe | 300 kVA bis 3.000 kVA | 1.000 kVA bis 10.000 kVA |
| Wartungsroutine | Vakuumstaubsaugung, Drehmomentprüfungen, Infrarot-Scans | Lösliche-Gase- und Feuchtigkeitsprüfungen gemäß IEEE C57.104 |
Ein feiner Unterschied, der Käufer oft überrascht: Eine Außen-Öl-Transformatoranlage ist selten die richtige Lösung für eine Last in unmittelbarer Nähe zu einem Spulbereich – allein schon deshalb, weil sie pro kVA günstig erscheint. Sobald jedoch die Kosten für den Transformatorraum, die Trennung, den Brandschutz und die Ölrückhalteeinrichtung nach NEC-Artikel 450 hinzugerechnet werden, entpuppt sich die installierte Gesamtkosten meist als kein echtes Schnäppchen mehr – im Gegensatz zu dem, was das Angebot suggeriert.
Dimensionierungs-Zahlen, die wir tatsächlich anwenden
Die korrekte Dimensionierung eines transformator für Lebensmittelverarbeitungsbetriebe beginnt mit der Lastliste, endet aber mit dem Betriebszyklus. Bei einer Lebensmittel-Anlage ermitteln wir die angeschlossene Last gemäß NEC-Artikel 220, berücksichtigen den größten Motor mit 125 % gemäß Artikel 430 und fügen dann gezielt Reservekapazität für zwei Dinge hinzu, die jede Anlage innerhalb von fünf Jahren typischerweise benötigt: eine weitere Gefrierlinie und eine weitere verfahrbare Verpackungsmaschine.
Eine typische trockene Mittelspannungs-Transformatorspezifikation aus unserem Auftragsbuch lautet beispielsweise: 1.000 kVA, 480 V Dreieck-Hauptwicklung zu 480Y/277 V Stern-Nebenwicklung, 5,75 % Impedanz, 220 °C Isolationssystem und eine Temperaturanstiegsklasse, die nach sachlichen Gesichtspunkten – nicht aus Gewohnheit – gewählt wird. Ein Gerät mit 150 °C Temperaturanstieg ist der Standardarbeitspferd; ein Gerät mit 80 °C Temperaturanstieg bietet bei Raumtemperaturen über 40 °C deutlich längere Isolationslebensdauer und rechtfertigt den zusätzlichen Kupferaufwand, wenn der Transformator direkt neben einer Frittierlinie installiert wird.
Wenn VFD-Oberwellen die Anlage beherrschen, reduzieren wir die Leistung eher, als dass wir raten. IEEE C57.110 legt fest, wie die Leistungsfähigkeit bei nichtsinusförmigem Laststrom ermittelt wird, und UL 1561 gibt die K-Faktor-Bewertungen (K-4, K-9, K-13, K-20) an, anhand derer ein Käufer die Fähigkeit angeben kann, Oberschwingungsströme zu führen, ohne die zulässige Temperaturerhöhung zu überschreiten. Für eine Anlage mit wenigen kleinen Antrieben reicht in der Regel K-4 aus, ergänzt durch eine dokumentierte Leistungsreduzierungsberechnung. Für eine Halle voller Verpackungslinien ist K-13 der ehrliche Ausgangspunkt, und K-20 tritt immer dann auf, wenn die Antriebe groß sind und das Budget für Oberschwingungs-Minderungsmaßnahmen kurz vor Projektende gekürzt wurde. Je mehr VFD-Oberwellen auf einem Sammelschienenabschnitt installiert ist, desto weniger eignet sich eine Universal-Einheit als richtige Lösung.
Der Motorstart erhält seine eigene Prüfung. Wir begrenzen den Spannungseinbruch an der Busleitung beim größten Kompressor auf unter 10 %, soweit es das Versorgungsnetz oder der Anlagenprozess zulässt; und wenn die Berechnung nicht aufgeht, sagen wir dies frühzeitig – denn die Alternativen (eine größere Einheit, ein Weichstarter oder ein Frequenzumrichter) kosten alle weniger, bevor der Transformator bestellt wird, als danach, wenn die Betonplatte bereits gegossen ist.
Gehäuse, Feuchtigkeit und Zertifizierungspapiere
Das Gehäuse entscheidet über Erfolg oder Misserfolg in Spülbetrieben. Ein trockener Raum erfordert NEMA-Typ 12 zum Schutz gegen Staub und tropfendes Wasser; ein Raum, den das Reinigungspersonal direkt mit dem Hochdruckreiniger bearbeitet, benötigt Typ 4X aus Edelstahl. Der NEMA-Gehäuse-Publikationskatalog ist die Referenz, die die meisten nordamerikanischen Elektroinstallateure bereits bei sich führen – und es lohnt sich, die Definitionen zu lesen, statt einer Lieferantenangabe wie „für Spülbetriebe geeignet“ unkritisch zu vertrauen.
Im Inneren des Geräts bestehen die kostengünstige Versicherung aus thermostatisch gesteuerten Heizungen gegen Kondenswasserbildung sowie einem Tropfschutz, die von Anfang an spezifiziert werden. Das Nachrüsten von Heizungen in eine versiegelte Gießharzeinheit ist zumindest unpraktisch und oft unmöglich; die Kosten für diese Option beim Bestellzeitpunkt sind im Vergleich zu einem gescheiterten Isolationswiderstandstest am Inbetriebnahmetag vernachlässigbar.
Die Zertifizierung ist der andere Aspekt, den Käufer unterschätzen. In den Vereinigten Staaten sind Trockenbauarten nach UL 1561 gelistet; in Kanada gilt als maßgeblicher Baustandard CSA C22.2 Nr. 47. Auch die Effizienz spielt eine Rolle: Die vom US-Energieministerium (DOE) festgelegten Standards für Verteiltransformatoren – zusammengefasst auf der DOE-Verteiltransformatoren-Programmseite , sehen einen Konformitätsstichtag vom 23. April 2029 vor, der näher liegt, als es die meisten Fünf-Jahres-Investitionspläne annehmen. Und dort, wo Geräte in einer hygienischen Zone installiert werden, stammt die Gestaltungssprache eher aus der Lebensmittelindustrie als aus elektrischen Normen – daher 3-A Hygiene-Normen die Anleitung lohnt sich vor der Annahme einer verschraubten Abdeckung mit sichtbaren Befestigungselementen neben einer Einfüllöffnung zu lesen.
Wie Ryan Electric Lebensmittelbetriebs-Aufträge bearbeitet
Wir fertigen Gießharz- und VPI-Trockentransformatoren sowie ölgefüllte Transformatoren in einem 120.000 m² großen Werk in Jiangsu mit über 180 Produktionsanlagen und 37 Patenten für unsere Konstruktionen. Die Aufträge aus der Lebensmittel- und Getränkeindustrie betreffen selten eine einzelne exotische Zertifizierung. Vielmehr geht es darum, die unauffälligen Details korrekt umzusetzen: das Gehäuse, das einen Schlauchtest übersteht; den K-Faktor, der die Antriebe aushält; die Anti-Kondensationsheizungen, nach denen niemand gefragt hat; und die Temperaturanstiegsklasse, die genau dem tatsächlichen Raum entspricht.
Als Joint-Venture-Partner von Eaton seit 2023 übernehmen wir zudem auch die Dokumentation: UL-, CSA-, IEEE- und DEKRA-Unterlagen, Typenschildmarkierungen sowie Werksprüfberichte, die vom Versicherungsingenieur eines Betriebs oder von einem externen Prüfer tatsächlich verifiziert werden können.
Eine Gewohnheit, die wir jedem Kunden empfehlen: Notieren Sie die Spülumgebung und die Anfahrbedingungen der Kühlung direkt in der Spezifikation – nicht in einem E-Mail-Thread. transformator für Lebensmittelverarbeitungsbetriebe lieferanten bieten genau das an, was in der Spezifikation steht; eine Spezifikation mit lediglich „1.000 kVA, 480 V“ wird daher auch exakt so kalkuliert.
Senden Sie uns Ihre Lastliste und Raumbedingungen
Falls Sie eine Gefrierlinie ergänzen, eine gesättigte Einheit ersetzen oder für eine neue Anlage spezifizieren, senden Sie uns bitte Ihre Lastliste, die Raumumgebungsbedingungen sowie ein Foto des geplanten Aufstellungsorts der Einheit. Häufig genügt dies bereits unseren Ingenieuren, um Ihnen vor Erstellung des Angebots mitzuteilen, ob eine Einheit mit Temperaturanstieg von 150 °C oder von 80 °C in den verfügbaren Raum passt, welches Gehäuse die Hygienekräfte vorschreiben und welchen K-Faktor die Antriebe erfordern. Kontaktieren Sie uns über ryantransformers.com und wir senden Ihnen eine maßgeschneiderte Spezifikation – kein Katalogblatt.
Über den Autor: Dieser Artikel wurde vom Ingenieurteam von Ryan Electric verfasst, einem Joint-Venture-Partner von Eaton und einem von UL/CSA zertifizierten Transformatorhersteller in Jiangsu, China, der Trocken- und ölgefüllte Transformatoren an Lebensmittel- und Getränkeverarbeiter, Rechenzentren, Versorgungsunternehmen und Industrieanlagen in Nordamerika, Südostasien, dem Nahen Osten und Afrika liefert.
Inhaltsverzeichnis
- Warum Lebensmittelbetriebe herkömmliche Dimensionierungsregeln außer Kraft setzen
- Die drei Lasten, die die Transformatorspezifikation für eine Lebensmittelverarbeitungsanlage bestimmen
- Trockentransformator oder flüssigkeitsgekühlter Transformator? Die Entscheidungstabelle, die wir verwenden
- Dimensionierungs-Zahlen, die wir tatsächlich anwenden
- Gehäuse, Feuchtigkeit und Zertifizierungspapiere
- Wie Ryan Electric Lebensmittelbetriebs-Aufträge bearbeitet
- Senden Sie uns Ihre Lastliste und Raumbedingungen