
 EN
Uma fábrica de alimentos congelados no Meio-Oeste substituiu duas unidades desgastadas de 750 kVA por um único transformador a seco de 1.500 kVA, dimensionado diretamente com base em uma lista de cargas em operação. Onze meses depois, o relé de temperatura do enrolamento começou a atuar durante a limpeza em linha (CIP), à noite, com apenas cerca de 60% da corrente nominal indicada no medidor. A unidade não estava sobrecarregada. Estava úmida, empoeirada e instalada em uma sala cuja temperatura atingia 43 °C em agosto.
Esse único chamado de retorno explica por que um transformador para fábrica de processamento de alimentos não pode ser especificado da mesma forma que um transformador para edifício comercial. Na indústria alimentícia, quase todas as cargas são úmidas, cíclicas, ricas em harmônicos — ou apresentam simultaneamente os três fatores —, e a especificação deve suportar todos eles.
Por Que Fábricas Alimentícias Desafiam as Regras Comuns de Dimensionamento
A maioria das cargas industriais comporta-se de forma previsível. Um resfriador opera próximo de uma porcentagem previsível de sua capacidade nominal, um prédio de escritórios atinge seu pico às 17h e entra em modo de espera durante a noite, e a constante térmica de tempo do transformador absorve silenciosamente a diferença. A produção de alimentos recusa esse padrão. Os compressores de refrigeração iniciam sua operação sob carga. Misturadores e enchedores invertem o sentido de rotação milhares de vezes por turno. E o ambiente onde o transformador está instalado costuma ser o mesmo ambiente que a equipe de limpeza higieniza com jatos d’água ao final do turno.
Três suposições falham com mais frequência nesse tipo de projeto. Primeiro, a temperatura ambiente de projeto é especificada como 30 °C, embora o ambiente mecânico ou o local de lavagem realmente atinja 40 °C a 45 °C no verão, o que reduz silenciosamente a margem de carga da unidade. Segundo, um ciclo de operação de refrigeração é tratado como contínuo porque o valor total de kVA parecia aceitável nos cálculos preliminares. Terceiro, a distorção é ignorada porque a potência aparente conectada parecia limpa; ninguém soma o que, de fato, os acionamentos de seis pulsos consomem.
Aqui está a consequência prática. Quando essas três suposições estiverem erradas simultaneamente, um transformador que apresenta desempenho térmico adequado em um estudo de fluxo de carga torna-se um problema de manutenção já no seu segundo verão, e a planta responsabiliza o fabricante por uma especificação que ninguém testou sob estresse.
As Três Cargas Que Definem a Especificação de um Transformador para uma Fábrica de Processamento de Alimentos
Refrigeração e congelamento. Compressores de parafuso e alternativos, sistemas de amônia ou de CO2 em cascata e as câmaras de baixa temperatura que eles alimentam. A partida é a parte mais crítica: um compressor ligado diretamente à rede consome, na fração inicial de segundo, cerca de seis a oito vezes a corrente nominal, e um compressor que inicia sob carga é a causa clássica de disparos indevidos de relés em fábricas que acrescentaram capacidade de congelamento após a instalação original do sistema.
Linhas de processo acionadas por VFD. Transportadores, misturadores, enchecedores, tampadores e máquinas de embalagem são, quase todos, alimentados por inversores atualmente. O benefício mecânico é real, mas a entrada de seis pulsos de um inversor absorve uma corrente não senoidal, e essa corrente eleva Harmônicos de VFD e as perdas adicionais nos enrolamentos e perdas parásitas que vêm com eles. Em uma linha com grande concentração de inversores, distorções de corrente de 25% a 40% são comuns sem medidas de mitigação, exatamente o regime em que uma unidade padrão de propósito geral começa a operar mais quente do que sugere sua placa de identificação.
Lavagem, limpeza em local e umidade. A química usada na limpeza em local é cáustica, ácida e úmida, e atinge a sala elétrica sob forma de vapor, não apenas como jato. A condensação sobre um enrolamento é o modo de falha que ninguém fotografa: a resistência de isolamento diminui, o rastreamento começa nos terminais e uma unidade que passou no teste de fábrica dois anos antes falha em um teste de campo rotineiro.
Tipo seco ou imerso em líquido? A tabela de decisão que utilizamos
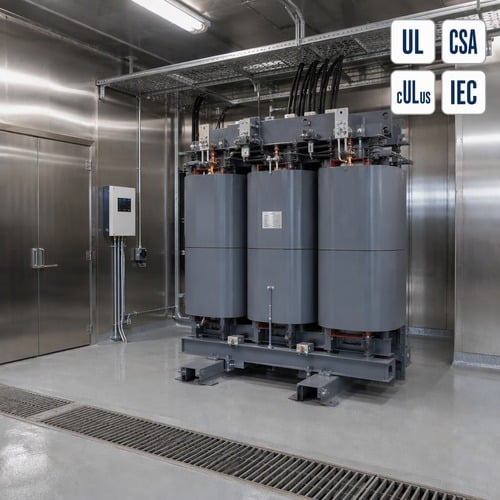
Dentro de um prédio de alimentos, a resposta padrão é uma transformador seco , porque não há líquido inflamável, não há necessidade de compartimento à prova de fogo e não há contenção de óleo a ser projetada em torno do piso de produção. Unidades de resina fundida e VPI também toleram melhor a poeira e as variações de temperatura em uma planta industrial do que unidades secas ventiladas.
A imersão em líquido ainda é a opção preferida quando a carga é elevada e a localização é externa: unidade principal de entrada, instalação frigorífica com refrigeração de classe megawatt ou subestação compartilhada com o serviço de utilidade do local. A tabela abaixo é a versão resumida de como orientamos nossos clientes na tomada dessa decisão.
| Ponto de Decisão | Tipo seco (resina fundida / VPI) | Imerso em líquido |
| Colocação | Salas elétricas internas, mezaninos e áreas de limpeza CIP | Plataforma de concreto externa ou pátio cercado |
| Segurança contra incêndio e seguros | Sem líquido inflamável; preferido no interior de edifícios destinados à indústria alimentícia | Requer compartimento à prova de fogo ou separação conforme NEC 450 |
| Caixa | NEMA 12 ou NEMA 4X em aço inoxidável para áreas lavadas com mangueira (IP54+) | Tanque soldado, revestimento C5-M, vedado ou com conservador |
| Comportamento frente à umidade | Necessita de aquecedores anticondensação em salas de lavagem | Tanque vedado com respirador ou conservador lida com ciclos |
| Tamanho típico de instalação | 300 kVA a 3.000 kVA | 1.000 kVA a 10.000 kVA |
| Rotina de Manutenção | Sucção a vácuo, verificações de torque e varreduras IR | Ensaios de gases dissolvidos e umidade conforme IEEE C57.104 |
Um detalhe que surpreende compradores: uma unidade a óleo para exterior raramente é a solução ideal para cargas próximas a áreas de lavagem apenas porque seu custo por kVA é baixo. Ao somar o custo do compartimento subterrâneo (vault), da separação, da proteção contra incêndio e do confinamento de óleo exigidos pelo Artigo 450 da NEC, o custo instalado normalmente deixa de ser a vantagem sugerida pela cotação.
Valores de dimensionamento que realmente aplicamos
Dimensionar um transformador para fábrica de processamento de alimentos começa com a lista de cargas, mas conclui-se com o ciclo de operação. Em projetos alimentícios, calculamos a carga conectada conforme o Artigo 220 da NEC, aplicamos 125 % à maior carga motriz conforme o Artigo 430 e acrescentamos margem explícita para duas necessidades que toda instalação enfrenta nos primeiros cinco anos: outra linha de congelamento e outra máquina de embalagem acionada por inversor.
Uma especificação típica de médio porte, do tipo seco, do nosso livro de pedidos é assim: 1.000 kVA, primário em delta a 480 V para secundário em estrela/277 V a 480 V, impedância de 5,75 %, sistema de isolamento de 220 °C e classe de elevação de temperatura escolhida com base nas condições ambientais, não por hábito. Uma unidade com elevação de temperatura de 150 °C é a opção-padrão mais utilizada; uma unidade com elevação de temperatura de 80 °C proporciona vida útil significativamente maior ao isolamento em ambientes com temperatura superior a 40 °C e justifica o uso adicional de cobre quando o transformador for instalado ao lado de uma linha de fritura.
Quando Harmônicos de VFD dominar a instalação, reduzimos a capacidade em vez de adivinhar. A norma IEEE C57.110 estabelece como determinar a capacidade quando a corrente de carga não é senoidal, e a norma UL 1561 fornece as classificações por fator K (K-4, K-9, K-13, K-20), que permitem ao comprador especificar a capacidade de suportar correntes harmônicas sem exceder a elevação de temperatura nominal. Para uma instalação com poucos inversores de pequeno porte, o fator K-4, associado a um cálculo documentado de redução de capacidade, normalmente é suficiente. Para um ambiente repleto de linhas de embalagem, o fator K-13 é o ponto de partida realista, e o fator K-20 surge sempre que os inversores são de grande porte e o orçamento para mitigação foi reduzido tardiamente no projeto. Quanto mais Harmônicos de VFD em um barramento, menos uma unidade de propósito geral é a solução adequada.
A partida do motor recebe sua própria verificação. Mantemos a queda de tensão no barramento abaixo de 10 %, mesmo com o maior compressor em operação, sempre que a concessionária elétrica ou o processo industrial o permitirem; e, quando os cálculos não forem viáveis, informamos isso antecipadamente, pois as alternativas — uma unidade maior, um soft starter ou um VSD — custam menos antes do pedido do transformador do que após a concretagem da base.
Invólucros, Umidade e Documentação de Certificação
O invólucro é o fator decisivo em instalações sujeitas a lavagem intensa. Um ambiente seco exige invólucros NEMA Tipo 12, para proteção contra poeira e gotejamento d’água; um ambiente onde a equipe de saneamento aplica jatos diretos exige Tipo 4X em aço inoxidável. O Catálogo de publicações sobre invólucros NEMA é a referência que a maioria dos eletricistas norte-americanos já possui à mão, e vale a pena ler as definições nele contidas, em vez de aceitar simplesmente a alegação de um fornecedor, constante de seu catálogo, de que um produto é ‘aprovado para lavagem intensa’.
No interior do equipamento, o aquecedor anti-condensação de baixo custo é controlado termostaticamente e inclui um protetor contra gotejamento, especificado desde o início. A instalação retroativa de aquecedores em um equipamento selado de resina fundida varia entre difícil e impossível, e o custo dessa opção na fase de pedido é insignificante comparado ao custo de uma falha no teste de resistência de isolamento no dia da comissionamento.
A certificação é a outra parte que os compradores subestimam. Nos Estados Unidos, equipamentos secos são listados conforme a norma UL 1561; no Canadá, a norma construtiva aplicável é a CSA C22.2 No. 47. A eficiência também é relevante: as normas do Departamento de Energia dos Estados Unidos (DOE) para transformadores de distribuição, resumidas na Página do programa DOE para transformadores de distribuição , entram em vigor em 23 de abril de 2029 — data mais próxima do que a maioria dos planos de investimento de cinco anos prevê. E, nos locais onde o equipamento está instalado em uma zona higiênica, a linguagem de projeto deriva das práticas da indústria alimentícia, e não dos códigos elétricos, razão pela qual padrões Sanitários 3-A a orientação vale a pena ser consultada antes de aceitar um painel aparafusado com fixadores expostos ao lado de um enchimento.
Como a Ryan Electric lida com pedidos de fábricas de alimentos
Fabricamos transformadores a seco em resina fundida e com impregnação a vácuo (VPI), bem como unidades imersas em óleo, em uma fábrica de 120.000 m² em Jiangsu, equipada com mais de 180 conjuntos de equipamentos de produção e respaldada por 37 patentes nos projetos. O trabalho que realizamos para o setor de alimentos e bebidas raramente envolve uma única classificação exótica. Trata-se, na verdade, de acertar os detalhes despretensiosos: a carcaça resistente a jatos d’água, o fator K capaz de suportar os inversores de frequência, os aquecedores anticondensação que ninguém solicitou e a classe de elevação de temperatura compatível com a temperatura real do ambiente.
Como parceira de joint venture da Eaton desde 2023, também assumimos a parte documental — arquivos UL, CSA, IEEE e DEKRA, marcas nas placas identificadoras e relatórios de testes de fábrica que o engenheiro de seguros da planta ou um inspetor terceirizado podem efetivamente verificar.
Um hábito que recomendamos a todos os clientes: escrever o ambiente de lavagem e a carga inicial de refrigeração na própria especificação, não em uma cadeia de e-mails. transformador para fábrica de processamento de alimentos os fornecedores cotam exatamente o que consta na especificação, e uma especificação que diga apenas "1.000 kVA, 480 V" será cotada exatamente assim.
Envie-nos sua lista de cargas e as condições da sala
Se você estiver adicionando uma linha de congelamento, substituindo uma unidade saturada ou especificando para uma nova planta, envie-nos a lista de cargas, a temperatura ambiente da sala e uma fotografia do local onde a unidade será instalada. Isso frequentemente basta para que nossos engenheiros determinem, ainda antes da emissão da cotação, se uma unidade com elevação de 150 °C ou de 80 °C é adequada ao espaço, qual invólucro a equipe de saneamento exigirá e qual fator K os acionamentos demandam. Entre em contato conosco por meio de ryantransformers.com e responderemos com uma especificação técnica, não com uma página de catálogo.
Sobre o Autor: Este artigo foi escrito pela equipe de engenharia da Ryan Electric, uma parceira conjunta da Eaton e fabricante de transformadores certificada pela UL/CSA em Jiangsu, na China, fornecendo transformadores a seco e imersos em óleo para processadores de alimentos e bebidas, centros de dados, concessionárias de serviços públicos e instalações industriais na América do Norte, no Sudeste Asiático, no Oriente Médio e na África.
Sumário
- Por Que Fábricas Alimentícias Desafiam as Regras Comuns de Dimensionamento
- As Três Cargas Que Definem a Especificação de um Transformador para uma Fábrica de Processamento de Alimentos
- Tipo seco ou imerso em líquido? A tabela de decisão que utilizamos
- Valores de dimensionamento que realmente aplicamos
- Invólucros, Umidade e Documentação de Certificação
- Como a Ryan Electric lida com pedidos de fábricas de alimentos
- Envie-nos sua lista de cargas e as condições da sala