
 EN
Un impianto per prodotti surgelati del Midwest ha sostituito due vecchi trasformatori da 750 kVA con un singolo trasformatore di tipo secco da 1.500 kVA, dimensionato direttamente sulla base di un elenco dei carichi in esercizio. Undici mesi dopo, il relè di temperatura degli avvolgimenti ha cominciato a intervenire durante i cicli notturni di lavaggio CIP, pur registrando sul misuratore una corrente pari a soltanto il 60% della corrente nominale. Il trasformatore non era sovraccarico: era bagnato, ricoperto di polvere e installato in un locale la cui temperatura raggiungeva i 43 °C ad agosto.
Quell’unico intervento tecnico spiega perché un trasformatore per impianto di trasformazione alimentare non possa essere specificato nello stesso modo di un trasformatore per edificio per uffici. Nella produzione alimentare quasi tutti i carichi sono umidi, ciclici, ricchi di armoniche o presentano contemporaneamente tutti e tre questi aspetti, e la specifica deve garantire affidabilità in tutte e tre le condizioni.
Perché gli impianti alimentari violano le regole ordinarie di dimensionamento
La maggior parte dei carichi industriali si comporta in modo prevedibile. Un refrigeratore funziona vicino a una percentuale prevedibile della sua potenza nominale, un edificio per uffici raggiunge il picco alle 17:00 e rimane inattivo durante la notte, e la costante termica del trasformatore assorbe silenziosamente le differenze. La produzione alimentare rifiuta questo schema. I compressori per refrigerazione partono sotto carico. Mescolatori e riempitrici invertono il senso di rotazione migliaia di volte per turno. Inoltre, la stanza in cui è installato il trasformatore è solitamente la stessa stanza che l’equipe di sanificazione lava con getto d’acqua alla fine del turno.
Tre ipotesi falliscono più spesso in questo tipo di progetto. Primo, la temperatura ambiente di progetto è indicata come 30 °C, mentre nella realtà il locale tecnico o la nicchia per lavaggi intensivi raggiunge temperature di 40–45 °C in estate, riducendo silenziosamente il margine di carico dell’unità. Secondo, un carico refrigerativo ciclico viene trattato come continuo perché il valore totale in kVA sembrava accettabile sulla carta. Terzo, la distorsione viene ignorata perché la potenza apparente collegata sembrava pulita; nessuno somma effettivamente ciò che assorbono realmente i vari azionamenti a sei impulsi.
Ecco la conseguenza pratica. Quando quelle tre ipotesi sono errate contemporaneamente, un trasformatore che risulta termicamente idoneo in uno studio di flusso di carica diventa un problema di manutenzione già nella sua seconda estate, e l’impianto incolpa il produttore di una specifica che nessuno ha mai sottoposto a test di sollecitazione.
I tre carichi che determinano la specifica del trasformatore per un impianto di trasformazione alimentare
Refrigerazione e congelamento. Compressori a vite e alternativi, sistemi ad ammoniaca o a CO2 a cascata, e i locali a bassa temperatura da essi serviti. L’avviamento è la fase più critica: un compressore avviato direttamente assorbe circa sei-otto volte la corrente a pieno carico nella prima frazione di secondo; un compressore avviato sotto carico è la causa classica di interventi intempestivi dei relè negli impianti in cui la capacità di congelamento è stata aggiunta successivamente alla realizzazione del servizio originale.
Linee di processo azionate da VFD. I trasportatori, i miscelatori, i riempitivi, i tappatori e le macchine per il confezionamento sono ormai quasi tutti alimentati da azionamenti. Il vantaggio meccanico è reale, ma un front-end a sei impulsi dell’azionamento assorbe una corrente non sinusoidale, e tale corrente provoca Armoniche VFD e le perdite aggiuntive nei avvolgimenti e le perdite parassitarie correlate. Su una linea ricca di azionamenti, una distorsione della corrente compresa tra il 25% e il 40% è comune in assenza di misure di mitigazione: proprio in questo regime un normale azionamento generico inizia a funzionare a temperature superiori a quelle indicate sulla targhetta.
Lavaggio, pulizia in posto (CIP) e umidità. I prodotti chimici utilizzati nella pulizia in posto (CIP) sono caustici, acidi e umidi, e raggiungono la sala elettrica sotto forma di vapore, non solo di spruzzo. La condensa su un avvolgimento rappresenta un modo di guasto raramente fotografato: la resistenza d’isolamento diminuisce, si avvia il fenomeno del tracking ai morsetti e un’unità che aveva superato il collaudo in fabbrica due anni prima non supera più un semplice test di routine sul campo.
Tipo a secco o immerso in liquido? La tabella decisionale che utilizziamo
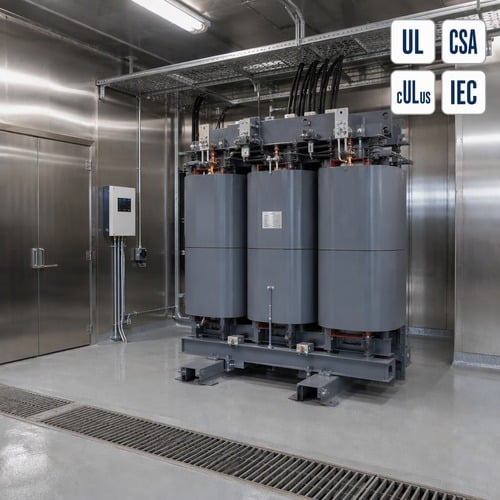
All’interno di un impianto alimentare la risposta predefinita è un trasformatore a secco , perché non è presente alcun liquido infiammabile, non è richiesto alcun vano di contenimento e non è necessario prevedere il contenimento dell’olio intorno al pavimento di produzione. Le unità in resina colata e quelle con impregnazione sottovuoto (VPI) tollerano inoltre molto meglio la polvere e le escursioni termiche tipiche di uno stabilimento rispetto alle unità asciutte ventilate.
L’immersione in liquido rimane la scelta preferita quando il carico è elevato e l’ubicazione è all’esterno: ad esempio per un trasformatore di alimentazione principale, per un impianto di congelamento dotato di refrigerazione di classe megawatt o per una cabina di trasformazione condivisa con il servizio di distribuzione elettrica del sito. La tabella seguente rappresenta la versione sintetica del processo che utilizziamo per guidare i nostri clienti nella scelta.
| Punto decisionale | Tipo asciutto (resina colata / VPI) | Immersione in liquido |
| Posizionamento | Locali elettrici interni, soppalchi e aree CIP | Piazzola in calcestruzzo all’aperto o area recintata |
| Sicurezza antincendio e assicurazioni | Nessun liquido infiammabile; soluzione preferita per installazioni interne negli edifici destinati alla lavorazione alimentare | Richiede vano di contenimento o separazione conforme alla norma NEC 450 |
| Involucro | NEMA 12, oppure NEMA 4X in acciaio inossidabile per aree soggette a lavaggi con getto d’acqua (IP54+) | Serbatoio saldato, rivestimento C5-M, sigillato o con conservatore |
| Comportamento nei confronti dell'umidità | Richiede riscaldatori anticondensa in ambienti soggetti a lavaggio | Serbatoio sigillato più valvola di respirazione o conservatore gestisce i cicli di carico |
| Dimensione tipica d’impianto | da 300 kVA a 3.000 kVA | da 1.000 kVA a 10.000 kVA |
| Routine di Manutenzione | Aspirazione a vuoto, verifiche di coppia, scansioni IR | Analisi dei gas disciolti e dell’umidità secondo IEEE C57.104 |
Un particolare che spesso sorprende gli acquirenti: un trasformatore ad olio per esterni raramente rappresenta la soluzione ideale per un carico situato in prossimità di un’area soggetta a lavaggio, anche se il costo per kVA appare conveniente. Una volta considerati il locale tecnico (vault), le distanze di separazione, i sistemi di protezione antincendio e il contenimento dell’olio richiesti dall’articolo 450 della NEC, il costo complessivo in opera di solito non mantiene la convenienza suggerita dal preventivo.
Valori di dimensionamento effettivamente applicati
Dimensionamento di un trasformatore per impianto di trasformazione alimentare inizia con l'elenco dei carichi ma termina con il ciclo di lavoro. In un progetto alimentare calcoliamo il carico connesso secondo l'Articolo 220 del NEC, applichiamo il motore più grande al 125% secondo l'Articolo 430, quindi aggiungiamo un margine esplicito per le due cose che ogni impianto realizza entro cinque anni: un’altra linea di surgelazione e un’altra macchina per il confezionamento azionata da inverter.
Una tipica specifica di media taglia per trasformatore a secco, tratta dal nostro libro ordini, recita così: 1.000 kVA, primario a triangolo a 480 V, secondario a stella/277 V, impedenza al 5,75%, sistema di isolamento a 220 °C e classe di innalzamento di temperatura scelta in base all’ambiente reale, non per abitudine. Un’unità con innalzamento di temperatura di 150 °C è il modello standard; un’unità con innalzamento di 80 °C garantisce una vita dell’isolamento sensibilmente più lunga in ambienti con temperatura superiore ai 40 °C ed è giustificata dall’impiego di rame aggiuntivo quando il trasformatore è installato accanto a una linea di frittura.
Quando Armoniche VFD dominare l’impianto, riduciamo la potenza anziché fare ipotesi. La norma IEEE C57.110 definisce come determinare la capacità di un trasformatore quando la corrente di carico non è sinusoidale, mentre la norma UL 1561 fornisce le classi K (K-4, K-9, K-13, K-20) che consentono all’acquirente di specificare la capacità di sopportare correnti armoniche senza superare l’aumento di temperatura nominale. Per un impianto con pochi piccoli azionamenti, una classe K-4 accompagnata da un calcolo documentato di derating è generalmente sufficiente. Per un capannone pieno di linee di imballaggio, la classe K-13 rappresenta onestamente il punto di partenza, mentre la classe K-20 compare ogni volta che gli azionamenti sono di grandi dimensioni e il budget per le misure di mitigazione è stato ridotto in fase avanzata del progetto. Più Armoniche VFD su un bus, meno un’unità di tipo generale è la scelta giusta.
L'avvio del motore prevede un controllo specifico. Manteniamo l'abbassamento della tensione dell'autobus al di sotto del 10% anche con il compressore di maggiori dimensioni, ove consentito dall'utility o dal processo industriale; qualora i calcoli non risultino coerenti, lo segnaliamo tempestivamente, poiché le alternative — un’unità di maggiori dimensioni, un soft starter o un VSD — hanno un costo inferiore prima dell’ordinazione del trasformatore che non dopo la gettata della platea in calcestruzzo.
Involucri, umidità e documentazione per la certificazione
L'involucro è il fattore determinante negli impianti soggetti a lavaggio intensivo. Per ambienti asciutti si richiede la protezione NEMA Tipo 12 contro polvere e gocciolamento d’acqua; per ambienti sottoposti direttamente al getto dell’equipaggio addetto alla sanificazione è necessario il Tipo 4X in acciaio inossidabile. Il Catalogo delle classificazioni NEMA per involucri costituisce il riferimento più diffuso tra gli installatori elettrici nordamericani e merita di essere letto attentamente nelle definizioni, anziché basarsi sulle semplici affermazioni dei fornitori riportate nei cataloghi, come ad esempio «adatto per lavaggio intensivo».
All'interno dell'unità, l'assicurazione economica comprende riscaldatori anticondensa a controllo termostatico e uno scudo antigocciolamento, specificati fin dall'inizio. Installare successivamente riscaldatori in un'unità sigillata in resina colata è un'operazione alquanto difficoltosa, se non impossibile, e il costo di tale opzione in fase d'ordine è trascurabile rispetto al rischio di un esito negativo del test di resistenza dielettrica durante la messa in servizio.
La certificazione è l'altro aspetto che gli acquirenti tendono a sottovalutare. Negli Stati Uniti, le unità di tipo a secco sono certificate secondo lo standard UL 1561; in Canada lo standard edilizio di riferimento è CSA C22.2 No. 47. Anche l'efficienza riveste importanza: gli standard del Dipartimento dell'Energia statunitense per i trasformatori di distribuzione, riassunti nella Pagina del programma DOE sui trasformatori di distribuzione , prevedono una data di conformità fissata al 23 aprile 2029, una scadenza più vicina di quanto generalmente ipotizzato nei piani pluriennali di investimento. Inoltre, laddove l'apparecchiatura sia installata in una zona igienica, il linguaggio progettuale deriva dalle prassi del settore alimentare piuttosto che dalle norme elettriche, motivo per cui standard Sanitari 3-A la guida merita un'occhiata prima di accettare un pannello fissato con viti e con viti a vista accanto a un riempitivo.
Come Ryan Electric gestisce gli ordini per impianti alimentari
Costruiamo trasformatori in resina colata e a impregnazione sottovuoto (VPI) di tipo secco, nonché unità immersi in olio, in uno stabilimento di 120.000 m² nel Jiangsu, dotato di oltre 180 apparecchiature produttive e supportato da 37 brevetti sui progetti; il lavoro che svolgiamo per il settore alimentare e delle bevande raramente riguarda una singola certificazione particolare. Si tratta piuttosto di curare i dettagli meno appariscenti: l’involucro resistente al getto d’acqua, il fattore K in grado di sopportare i variatori di frequenza, i riscaldatori anticondensa che nessuno ha richiesto espressamente e la classe di innalzamento della temperatura conforme all’effettiva temperatura ambientale.
In qualità di partner congiunto di Eaton dal 2023, ci occupiamo anche della documentazione: file UL, CSA, IEEE e DEKRA, marchi sulle targhette identificative e rapporti di prova effettuate in fabbrica, tutti verificabili dall’ingegnere assicurativo dell’impianto o da un ispettore terzo.
Un’abitudine che raccomandiamo a tutti i clienti: indicare l’ambiente di lavaggio e il carico iniziale di refrigerazione direttamente nella trasformatore per impianto di trasformazione alimentare specifica stessa, non in una catena di email. I fornitori quotano esattamente ciò che la specifica indica, e una specifica che recita soltanto «1.000 kVA, 480 V» verrà quotata esattamente così.
Inviateci l’elenco dei carichi e le condizioni ambientali della stanza
Se state aggiungendo una linea di congelamento, sostituendo un’unità saturo, oppure specificando per un nuovo impianto, inviateci l’elenco dei carichi, le condizioni ambientali della stanza e una fotografia del luogo in cui l’unità sarà installata. Spesso questo è sufficiente perché i nostri ingegneri possano indicarvi, ancora prima della redazione del preventivo, se nel locale debba essere installata un’unità con salto termico di 150 °C o di 80 °C, quale involucro vi imporrà il personale addetto alla sanificazione e quale fattore K richiedono gli azionamenti. Contattateci tramite ryantransformers.com e vi invieremo una specifica tecnica, non una semplice pagina di catalogo.
Informazioni sull'Autore: Questo articolo è stato redatto dal team di ingegneria di Ryan Electric, partner congiunto di Eaton e produttore di trasformatori certificati UL/CSA nello Jiangsu, Cina, che fornisce trasformatori in resina e trasformatori immersi nell’olio a industrie alimentari e bevande, centri dati, aziende di servizi pubblici e impianti industriali in Nord America, Sud-Est asiatico, Medio Oriente e Africa.
Indice dei Contenuti
- Perché gli impianti alimentari violano le regole ordinarie di dimensionamento
- I tre carichi che determinano la specifica del trasformatore per un impianto di trasformazione alimentare
- Tipo a secco o immerso in liquido? La tabella decisionale che utilizziamo
- Valori di dimensionamento effettivamente applicati
- Involucri, umidità e documentazione per la certificazione
- Come Ryan Electric gestisce gli ordini per impianti alimentari
- Inviateci l’elenco dei carichi e le condizioni ambientali della stanza