
 EN
Une usine de produits surgelés du Midwest a remplacé deux unités fatiguées de 750 kVA par un seul transformateur sec de 1 500 kVA, dimensionné directement à partir d’une liste de charges en fonctionnement. Onze mois plus tard, le relais de température des enroulements a déclenché pendant les opérations de rinçage « clean-in-place », la nuit, alors que le courant mesuré n’atteignait même pas 60 % du courant nominal indiqué sur la plaque signalétique. L’unité n’était pas en surcharge. Elle était humide, poussiéreuse et installée dans une pièce dont la température atteignait 43 °C en août.
Ce seul appel de retour explique pourquoi un transformateur pour usine de transformation alimentaire ne peut pas être spécifié de la même manière qu’un transformateur destiné à un immeuble de bureaux. Dans la fabrication alimentaire, presque toutes les charges sont humides, cycliques, riches en harmoniques, ou les trois à la fois, et la spécification doit résister à ces trois conditions simultanément.
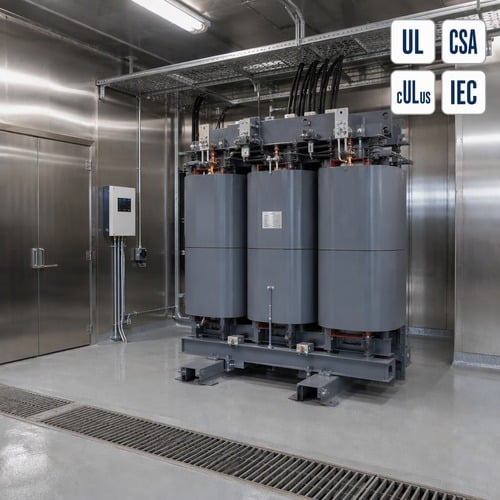
Pourquoi les installations agroalimentaires contreviennent-elles aux règles habituelles de dimensionnement
La plupart des charges industrielles se comportent de façon prévisible. Un groupe frigorifique fonctionne près d’un pourcentage prévisible de sa puissance nominale, un immeuble de bureaux atteint son pic de consommation à 17 heures et reste au repos pendant la nuit, et la constante thermique du transformateur absorbe discrètement cette différence. La production alimentaire refuse ce schéma. Les compresseurs frigorifiques démarrent sous charge. Les mélangeurs et les remplisseuses inversent leur sens de rotation des milliers de fois par poste. Et la pièce où est installé le transformateur est généralement la même pièce que celle que l’équipe de nettoyage arrose à haute pression à la fin de chaque poste.
Trois hypothèses échouent le plus souvent dans ce type de projet. Premièrement, la température ambiante de conception est indiquée à 30 °C, alors que la salle mécanique ou l’alcôve de lavage atteint en réalité 40 °C à 45 °C en été, ce qui réduit discrètement la marge de charge de l’appareil. Deuxièmement, une charge frigorifique cyclique est traitée comme continue, car la puissance totale en kVA semblait acceptable sur papier. Troisièmement, la distorsion est ignorée parce que la puissance connectée en kVA paraissait « propre » ; personne ne calcule réellement la puissance effectivement absorbée par les variateurs à six pulsations.
Voici la conséquence pratique. Lorsque ces trois hypothèses sont simultanément erronées, un transformateur qui apparaît thermiquement conforme lors d’une étude de flux de charge devient un problème d’entretien dès le deuxième été, et l’usine reproche au fabricant une spécification que personne n’a soumise à des essais de sollicitation rigoureux.
Les trois charges qui déterminent la spécification d’un transformateur pour une usine de transformation alimentaire
Réfrigération et congélation. Compresseurs à vis et alternatifs, systèmes à ammoniac ou à CO2 en cascade, ainsi que les locaux à basse température qu’ils desservent. Le démarrage constitue la phase la plus difficile : un compresseur branché directement absorbe environ six à huit fois le courant nominal pendant la première fraction de seconde, et un compresseur démarrant en charge est la cause classique de déclenchements intempestifs des relais dans les installations ayant vu leur capacité de congélation accrue après la construction initiale du réseau.
Lignes de processus pilotées par variateurs de fréquence (VDF). Convoyeurs, mélangeurs, remplisseuses, bouchonneuses et machines d’emballage sont désormais presque tous alimentés par variateurs. L’avantage mécanique est réel, mais un variateur à entrée à six pulsations absorbe un courant non sinusoïdal, ce qui augmente Harmoniques VFD et les pertes supplémentaires dans les enroulements ainsi que les pertes parasites qui y sont associées. Sur une ligne fortement équipée de variateurs, une distorsion harmonique du courant de 25 % à 40 % est courante en l’absence de mesures correctives — or c’est précisément dans ce domaine que les moteurs généralistes standard commencent à fonctionner à une température supérieure à celle indiquée sur leur plaque signalétique.
Rinçage, nettoyage en place (CIP) et humidité. La chimie utilisée pour le nettoyage sur site est caustique, acide et humide, et elle atteint la salle électrique sous forme de vapeur, pas uniquement sous forme d’aérosol. La condensation sur un enroulement constitue le mode de défaillance que personne ne photographie : la résistance d’isolation chute, des traces de courant apparaissent aux bornes, et une unité ayant passé avec succès son essai en usine deux ans plus tôt échoue à un essai de routine sur site.
Type sec ou immergé dans un liquide ? Le tableau décisionnel que nous utilisons
Dans un bâtiment agroalimentaire, la réponse par défaut est une transformateur à sec unité sèche (résine moulée ou imprégnée sous vide), car elle ne contient aucun liquide inflammable, ne nécessite aucune salle blindée et n’impose aucune conception particulière pour le confinement d’huile sur le plancher de production. Les unités en résine moulée et celles imprégnées sous vide supportent également bien mieux la poussière et les cycles thermiques d’une usine qu’une unité sèche ventilée.
L’immersion dans un liquide reste toutefois privilégiée lorsque la charge est importante et que l’emplacement est extérieur : par exemple, une unité d’arrivée principale, une installation de congélation équipée d’un système de réfrigération de classe mégawatt, ou une sous-station partagée avec le service public du site. Le tableau ci-dessous présente la version synthétique de la méthode que nous employons pour accompagner nos clients dans ce choix.
| Point décisionnel | Type sec (résine moulée / imprégnée sous vide) | Immergé dans un liquide |
| Emplacement | Locaux électriques intérieurs, mezzanines et zones CIP | Plaque de béton extérieure ou cour clôturée |
| Protection contre l’incendie et assurance | Aucun liquide inflammable ; préférable à l’intérieur des bâtiments alimentaires | Nécessite un local technique ou une séparation conformément à la norme NEC 450 |
| Boîtier | Boîtier NEMA 12, ou NEMA 4X en acier inoxydable pour les zones nettoyées à haute pression (IP54+) | Cuve soudée avec revêtement C5-M, étanche ou équipée d’un réservoir compensateur |
| Comportement face à l’humidité | Nécessite des chauffages anti-condensation dans les salles de lavage | Cuve étanche combinée à un dispositif respiratoire ou à un réservoir compensateur permet de gérer les cycles de charge |
| Taille usuelle d’une installation industrielle | 300 kVA à 3 000 kVA | 1 000 kVA à 10 000 kVA |
| Entretien Régulier | Aspiration sous vide, vérifications de couple, analyses IR | Analyses des gaz dissous et de l’humidité conformément à la norme IEEE C57.104 |
Un détail qui retient souvent l’attention des acheteurs : une unité à huile extérieure n’est que rarement la solution adaptée pour une charge située à proximité d’une zone de lavage, même si son coût par kVA est faible. Une fois pris en compte le local technique, la séparation, la protection contre l’incendie et la rétention d’huile exigées par l’article 450 du NEC, le coût d’installation dépasse généralement l’avantage tarifaire suggéré par le devis.
Valeurs de dimensionnement que nous appliquons effectivement
Le dimensionnement d’un transformateur pour usine de transformation alimentaire commence par la liste des charges, mais se termine par le cycle d’utilisation. Dans un projet agroalimentaire, nous déterminons la charge connectée conformément à l’article 220 du NEC, appliquons un coefficient de 125 % à la plus grande motorisation conformément à l’article 430, puis ajoutons une marge explicite pour deux éléments incontournables dans toute usine dans les cinq années suivantes : une nouvelle ligne de congélation et une nouvelle machine d’emballage alimentée par variateur.
Une spécification typique de transformateur sec de taille moyenne tirée de notre carnet de commandes se lit ainsi : 1 000 kVA, primaire triangle à 480 V vers secondaire étoile/277 V à 480 V, impédance de 5,75 %, système d’isolation de classe 220 °C, et classe d’élévation de température choisie en fonction des conditions ambiantes, non par habitude. Un modèle avec élévation de température de 150 °C constitue l’unité standard polyvalente ; un modèle avec élévation de température de 80 °C offre une durée de vie nettement plus longue de l’isolation dans une pièce dont la température dépasse 40 °C, et justifie le surcoût en cuivre lorsque le transformateur est installé à proximité d’une ligne de friture.
Lorsque Harmoniques VFD dominer l’installation, nous appliquons un coefficient de déclassement plutôt que de faire des suppositions. La norme IEEE C57.110 précise comment établir la capacité d’un transformateur lorsque le courant de charge n’est pas sinusoïdal, et la norme UL 1561 définit les indices K (K-4, K-9, K-13, K-20), qui permettent à l’acheteur de spécifier la capacité du transformateur à supporter des courants harmoniques sans dépasser l’élévation de température nominale. Pour une installation comportant quelques petits variateurs de fréquence, un indice K-4 associé à un calcul documenté de déclassement est généralement suffisant. Pour un hall entier dédié aux lignes d’emballage, l’indice K-13 constitue le point de départ réaliste, tandis que l’indice K-20 apparaît chaque fois que les variateurs sont de grande puissance et que le budget alloué aux mesures d’atténuation a été réduit tardivement dans le projet. Plus Harmoniques VFD un équipement est connecté sur un même réseau, moins une unité polyvalente s’avère la solution adaptée.
Le démarrage du moteur fait l'objet d'une vérification spécifique. Nous limitons la chute de tension du bus au niveau du plus gros compresseur à moins de 10 %, partout où le réseau électrique ou le procédé industriel le permettent ; lorsque les calculs ne convergent pas, nous le signalons dès que possible, car les solutions alternatives — unité plus puissante, démarreur progressif ou variateur de fréquence — coûtent toutes moins cher avant la commande du transformateur qu’après la coulée de la dalle en béton.
Coffrets, humidité et documents de certification
Le choix du coffret détermine le succès ou l’échec dans les installations soumises à des opérations de rinçage. Une salle sèche exige un coffret NEMA type 12, conçu pour résister aux poussières et aux gouttes d’eau ; une salle directement arrosée par l’équipe d’hygiène nécessite un coffret type 4X en acier inoxydable. Le Liste de publications sur les coffrets NEMA constitue la référence que la plupart des entrepreneurs électriques nord-américains possèdent déjà ; il est utile de lire attentivement les définitions plutôt que d’accepter sans vérification l’affirmation d’un fournisseur figurant dans son catalogue — « homologué pour rinçage ».
À l’intérieur de l’appareil, le dispositif d’assurance économique comprend des chauffages anti-condensation à régulation thermostatique ainsi qu’un pare-goutte, spécifiés dès la phase initiale. Le montage ultérieur de chauffages dans un appareil étanche en résine moulée est, au mieux, malaisé et, au pire, impossible ; par ailleurs, le coût de cette option au stade de la commande est dérisoire comparé à celui d’un échec au test de résistance d’isolement lors de la mise en service.
La certification constitue l’autre aspect sous-estimé par les acheteurs. Aux États-Unis, les appareils de type sec sont homologués selon la norme UL 1561 ; au Canada, la norme de construction applicable est la CSA C22.2 no 47. L’efficacité énergétique revêt également une importance capitale : les normes du Département de l’énergie des États-Unis (DOE) relatives aux transformateurs de distribution, résumées sur la Page du programme DOE consacrée aux transformateurs de distribution , entrent en vigueur le 23 avril 2029, une date bien plus rapprochée que ne le supposent la plupart des plans d’investissement pluriannuels de cinq ans. Par ailleurs, lorsque l’équipement est installé dans une zone hygiénique, la conception s’inspire des pratiques de l’industrie agroalimentaire plutôt que des codes électriques, ce qui explique pourquoi normes Sanitaires 3-A ce guide mérite un coup d’œil avant d’accepter un panneau boulonné avec des fixations apparentes à côté d’un orifice de remplissage.
Comment Ryan Electric traite les commandes pour les usines agroalimentaires
Nous fabriquons des transformateurs secs en résine moulée et à imprégnation sous vide (VPI), ainsi que des transformateurs immergés dans l’huile, dans une usine de 120 000 m² située dans la province du Jiangsu, équipée de plus de 180 machines de production et soutenue par 37 brevets. Les projets liés aux secteurs alimentaire et des boissons que nous traitons concernent rarement une seule certification exotique. Il s’agit plutôt de maîtriser les détails peu spectaculaires : une enveloppe résistant au nettoyage à haute pression, un facteur K adapté aux variateurs de fréquence, des chauffages anti-condensation que personne n’a demandés, et une classe d’élévation de température correspondant précisément à la température réelle de la pièce.
En tant que partenaire de coentreprise d’Eaton depuis 2023, nous assurons également la gestion de la documentation — dossiers UL, CSA, IEEE et DEKRA, marquages sur plaques signalétiques, rapports d’essais en usine — que l’ingénieur chargé de l’assurance de l’usine ou un inspecteur tiers peuvent effectivement vérifier.
Une habitude que nous recommandons à tous nos clients : inscrire l’environnement de lavage et la charge initiale de réfrigération directement dans la spécification elle-même, et non dans une chaîne d’e-mails. transformateur pour usine de transformation alimentaire les fournisseurs établissent leurs offres en fonction de ce qui est écrit dans la spécification ; ainsi, une spécification indiquant uniquement « 1 000 kVA, 480 V » fera l’objet d’une offre correspondant exactement à ces valeurs.
Envoyez-nous votre liste de charges et les conditions ambiantes de la pièce
Si vous ajoutez une ligne de congélation, remplacez une unité saturée ou définissez les spécifications pour une nouvelle usine, envoyez-nous votre liste de charges, les conditions ambiantes de la pièce et une photo de l’emplacement prévu pour l’unité. Cela suffit souvent à nos ingénieurs pour déterminer, avant même la rédaction de l’offre, si une unité avec une élévation de température de 150 °C ou de 80 °C convient à cet espace, quelle enveloppe imposera l’équipe d’assainissement et quel facteur K est requis par les variateurs de vitesse. ryantransformers.com et nous vous renverrons une spécification, et non une simple page de catalogue.
À propos de l'auteur : Cet article a été rédigé par l’équipe d’ingénierie de Ryan Electric, un partenaire de coentreprise d’Eaton et un fabricant de transformateurs certifié UL/CSA dans la province du Jiangsu, en Chine, qui fournit des transformateurs secs et immergés dans l’huile à des entreprises de transformation agroalimentaire, des centres de données, des services publics et des installations industrielles en Amérique du Nord, en Asie du Sud-Est, au Moyen-Orient et en Afrique.
Table des matières
- Pourquoi les installations agroalimentaires contreviennent-elles aux règles habituelles de dimensionnement
- Les trois charges qui déterminent la spécification d’un transformateur pour une usine de transformation alimentaire
- Type sec ou immergé dans un liquide ? Le tableau décisionnel que nous utilisons
- Valeurs de dimensionnement que nous appliquons effectivement
- Coffrets, humidité et documents de certification
- Comment Ryan Electric traite les commandes pour les usines agroalimentaires
- Envoyez-nous votre liste de charges et les conditions ambiantes de la pièce