
 EN
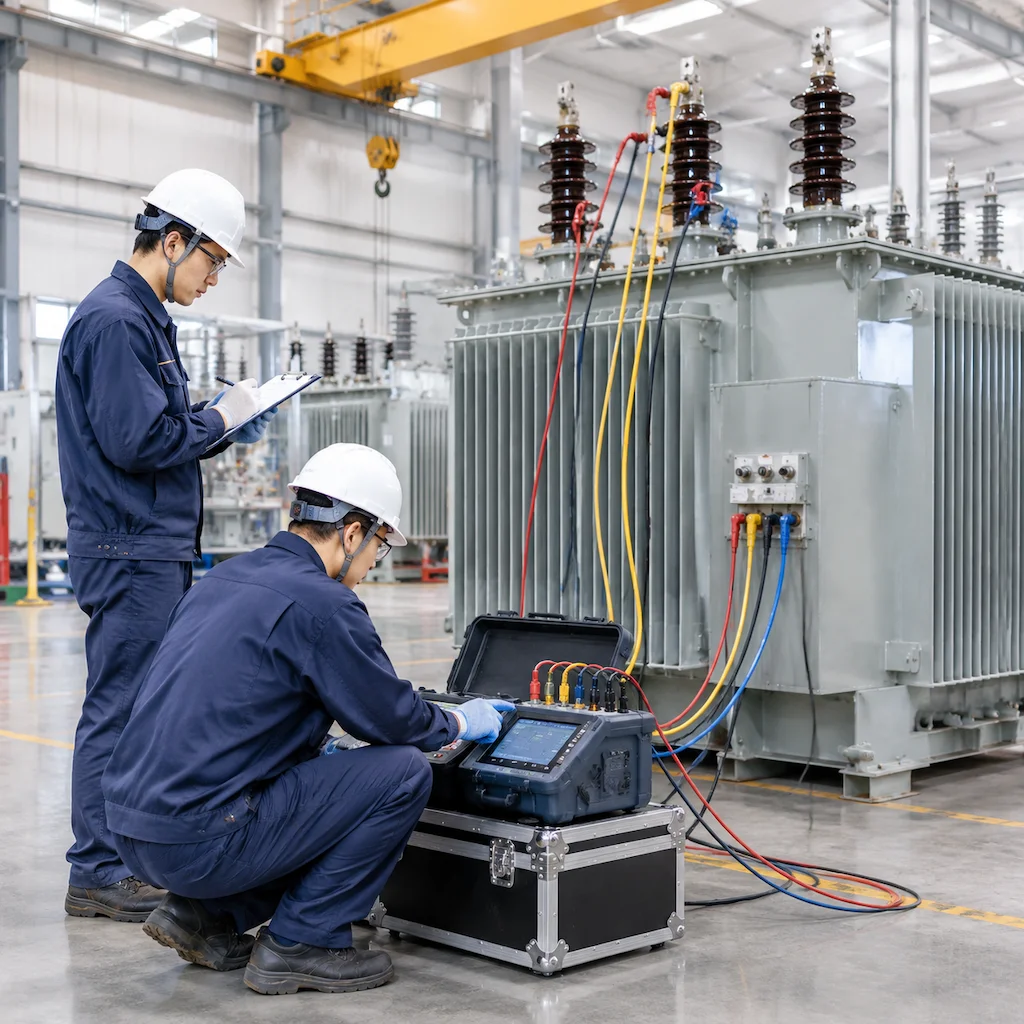
Wenn ein neu gelieferter Umspannwerktransformator, eine Kompaktstation oder ein gegossenes Trockentransformator mit Harzisolierung vor Ort eintrifft, ist die Überprüfung der elektrischen Symmetrie und der Wicklungsintegrität die wichtigste Voraussetzung vor der Inbetriebnahme. Unter allen Vorinbetriebnahmeproben ist die prüfung des Übersetzerverhältnisses von Transformatoren dient als maßgebliches Diagnoseinstrument, um zu bestätigen, dass die physischen Wicklungswendungen, die internen Abgriffverbindungen und die Vektorkonfigurationen mit den technischen Konstruktionsdatenschildern übereinstimmen. Ein geringfügiger Fehler bei der Auswahl des internen Abgriffs oder ein unentdeckter Isolationsfehler zwischen benachbarten Wicklungen kann sofort zum Auslösen des Differenzialschutzes, zur Entstehung starker Kreisströme oder zu unzulässigen Spannungsungleichgewichten an der Sekundärseite unter Last führen.
Ob auf der Fertigungsstätte Factory Acceptance Testing (FAT) oder vor Ort Site Acceptance Testing (SAT) für eine industrielle Umspannanlage durchgeführt wird – strenge TTR-Prüfung nach IEEE C57.12.90 standards legen eindeutige Kriterien für zulässige Abweichungen, Anregungsspannungsanwendung und Phasenverschiebungsprüfung fest. Dieser technische Leitfaden erläutert die physikalischen Grundlagen der Übersetzungsverhältnis-Messung, gängige Prüftoleranzen, Diagnoseabläufe für Lastschalter und bewährte Praxisempfehlungen für die Feldausführung.
1. Physikalische Grundlagen: Spannungsverhältnis versus physisches Wicklungsverhältnis
Die theoretische Grundlage der prüfung des Übersetzerverhältnisses von Transformatoren beruht auf dem faradayschen Induktionsgesetz. Unter idealen Leerlaufbedingungen ist das Spannungsverhältnis zwischen der Primärwicklung (Hochspannung) und der Sekundärwicklung (Niederspannung) streng proportional zur tatsächlichen Windungszahl:
Verhältnis = N_Primär / N_Sekundär = V_Primär / V_Sekundär (bei Nulllast)
Bei handelsüblichen und netzdienlichen Leistungstransformatoren werden theoretische Übersetzungsverhältnisberechnungen direkt aus den angegebenen Phasenspannungen abgeleitet, nicht aus den Außenleiterspannungen des Systems. Bei einer Dreieck-Stern-(Dyn11)-Spannungstiefsetzer-Einheit, die 34 500 V Dreieck in 480Y/277 V umwandelt, muss bei der Verhältnisberechnung die sekundäre Außenleiter-zu-Neutralleiter-Spannungsbasis berücksichtigt werden (34 500 V / 277,13 V = 124,49:1), statt die Außenleiterspannungen unmittelbar zu teilen. Moderne computergestützte Übersetzungsverhältnis-Prüfgeräte legen eine Wechselspannungserregung (typischerweise wählbar zwischen 8 V und 100 V Wechselspannung bei Netzfrequenz) an die Hochspannungswicklung an und erfassen präzise die induzierte Spannung an der zugehörigen Niederspannungsphasenwicklung.
2. Standard-Toleranzgrenzen: IEEE C57.12.90 vs. IEC 60076-1
Sowohl nordamerikanische Normen (IEEE C57.12.90 und IEEE C57.12.00) als auch internationale Normen (IEC 60076-1) schreiben eine strenge toleranzgrenze für das Transformatorverhältnis von 0,5 Prozent vor die gemessene Übersetzungsverhältnis jedes Phasenleiters und bei jeder Abgriffstellung darf vom berechneten Typenschildverhältnis um nicht mehr als ±0,5 % abweichen.
Die prozentuale Abweichung des Verhältnisses wird mit der Standardformel berechnet:
% Abweichung = [(Gemessenes Verhältnis – Berechnetes Typenschildverhältnis) / Berechnetes Typenschildverhältnis] × 100 %
| Standard | Geltungsbereich / Abschnitt | Toleranzgrenze für das Verhältnis | Anforderung an den Phasenwinkel |
|---|---|---|---|
| IEEE C57.12.90 | Abschnitt 10: Übersetzungsverhältnisprüfungen | ±0,5 % des berechneten Nennübersetzungsverhältnisses bei allen Abgriffen | Polarität und Phasenverschiebung stimmen mit der Vektorguppe überein |
| IEEE C57.12.00 | Abschnitt 9.1: Allgemeine Anforderungen | ±0,5 % über die Nenn- und Extremabgriffstellungen | Verifizierung der Winkelverschiebung ist zwingend vorgeschrieben |
| IEC 60076-1 | Abschnitt 11.3: Messung des Spannungsverhältnisses | ±0,5 % des deklarierten Verhältnisses für den Hauptabgriff | Phasenverschiebung innerhalb der deklarierten Uhrzeitschrittangabe |
| ANSI / NETA ATS | Abschnitt 7.2.2: Abnahmetest | ±0,5 % Abweichung oder innerhalb von 0,5 % benachbarter Phasen | Subtraktive / additive Polarität überprüfen |
Während ±0,5 % die regulatorische Obergrenze für toleranzgrenze für das Transformatorverhältnis von 0,5 Prozent vor darstellt, erreichen hochpräzise automatisierte Fertigungsverfahren routinemäßig Toleranzen unterhalb von ±0,15 % bei allen Standardverteilungs- und Leistungsstufen.
3. Ursachen für Abweichungen beim Wicklungsverhältnis-Test und diagnostische Verfahren
Wenn ein Wicklungsverhältnis-Test fehlschlägt oder eine Phasen-zu-Phasen-Asymmetrie von mehr als 0,5 % aufweist, müssen Testingenieure systematisch die mechanische, magnetische oder elektrische Ursache der Abweichung eingrenzen. Die häufigsten Fehlermechanismen umfassen:
A. Fehlausrichtungen des stromlosen Lastschalters (DETC) und des lastgeschalteten Lastschalters (OLTC): Ein Schlupf in der mechanischen Verbindung oder eine Fehlausrichtung der Drehkontakte zeigt sich häufig als anomale Messung an einer bestimmten Phase, während benachbarte Phasen normale Werte anzeigen, oder als identischer Verhältniswert bei zwei unterschiedlichen Schaltstellungen. Die Durchführung einer vollständigen transformator-Lastschalter-Diagnose über jede Abgriffstellung hinweg identifiziert sofort Verschleiß am Kontakt oder mechanische Indexierungsfehler am Rastmechanismus.
B. Isolationsausfall zwischen benachbarten Windungen / Kurzgeschlossene Windungen: Ein metallischer Kurzschluss zwischen benachbarten Kupfer- oder Aluminiumwindungen verändert die effektive Windungszahl erheblich und führt zu einer starken Abweichung des Übersetzungsverhältnisses sowie zu einem übermäßigen Erregungsstrom.
C. Unterbrochene Wicklungsstränge und lockere innere Anschlussverbindungen: Bei kontinuierlich transponierten Leitern oder Mehrfachstrang-Wicklungen bewirkt ein durchtrennter Strang oder eine hochohmige innere verschraubte Verbindung lokalisierte Spannungsabfälle unter Prüfstrom, was die Phasenwinkel-Anzeige verändert.
4. Überprüfung der Schaltgruppe und der Phasenwinkelverschiebung
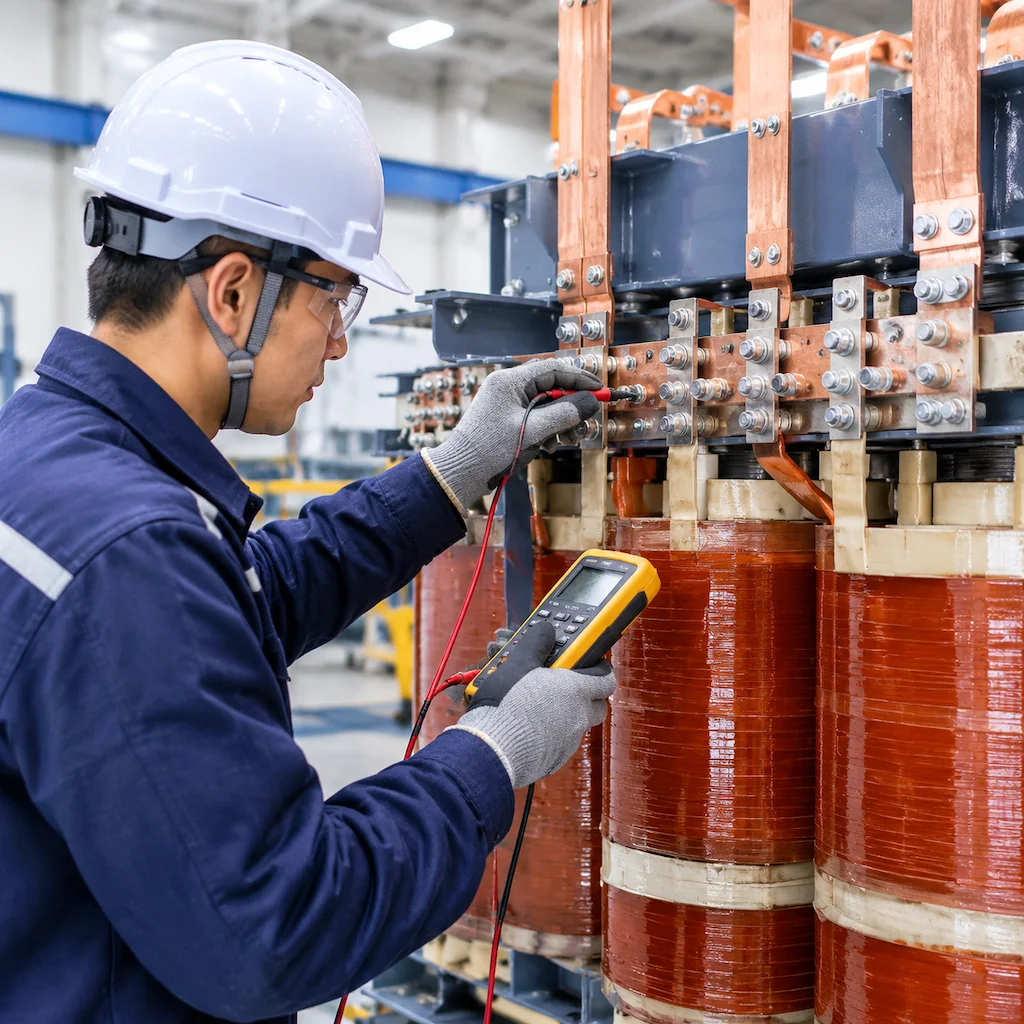
Moderne dreiphasige TTR-Prüfgeräte bewerten neben dem numerischen Übersetzungsverhältnis auch simultan den Phasenverschiebungswinkel. In ausgewogenen mehrphasigen Netzen müssen Transformatoren festgelegten Vektorklappschriften entsprechen (z. B. Dyn11, Dyn1, YNd11, Yy0 oder Dd0):
- Dyn11-Konfiguration: Hochspannungs-Delta-Schaltung mit Niederspannungs-Sternschaltung, bei der die Niederspannungs-Phasenspannung der Sekundärseite um 30° hinter der Hochspannungs-Phasenspannung der Primärseite zurückbleibt.
- Yy0 / Dd0-Konfiguration: Identische Geometrie der Primär- und Sekundärwicklungen führt zu einer Phasenwinkelverschiebung von 0°.
- YNd1 / Dyn1-Konfiguration: Delta-Stern-Umwandlung mit einer 30°-Phasenverzögerung auf der Sekundärseite.
Falls interne Leitungen während der werkseigenen Tankmontage oder der Feldverdrahtung vertauscht werden, zeigt ein dreiphasiger Vektorguppen-Test eine falsche Phasenwinkelverschiebung an und verhindert so einen katastrophalen Parallelbetrieb bei fehlerhafter Phasenlage.
5. Werkseigene Prüfverfahren: Das Ryan Electric-Qualitätsprotokoll
Bei Ryan Electric ist die präzise Verhältnisprüfung in mehrere Qualitätskontrollpunkte während des gesamten Fertigungsprozesses integriert. Während der abschließenden Werksabnahmeprüfung (FAT) in unseren Prüfbuchten unterzieht jedes Gerät einer vollautomatisierten dreiphasigen TTR-Prüfung nach IEEE C57.12.90 über alle Abgriffpositionen hinweg, Aufzeichnung des Verhältnismoduls, der prozentualen Abweichung, des Erregerstroms und der Phasenwinkelverschiebung.
Praktische Erfahrung aus der technischen Praxis: Während der FAT für einen 3.500-kVA-Transformator mit Gießharz-Isolierung, Nennspannung 34,5 kV auf 480 V, zeigte ein erster automatisierter TTR-Abgleich eine +0,82-prozentige Verhältnisabweichung ausschließlich am Abgriff 4 der Phase C. Nach Neuausrichtung und Drehmomentprüfung sank die Abweichung am Abgriff 4 auf +0,06 %, wodurch eine kostspielige Verzögerung vor Ort vermieden wurde.
6. Schrittweise Durchführung vor Ort und bewährte Verfahren für die Inbetriebnahme
- Vollständige Trennung und Erdungsprüfung: Trennen Sie sämtliche Primär-, Sekundär- und Tertiär-Sammelschienen und stellen Sie sicher, dass der Transformatorbehälter fest geerdet ist.
- Anschluss der Erregung an die Hochspannungswicklung: Schließen Sie die H-Anschlüsse an die Hochspannungswicklung und die X-Anschlüsse an die Niederspannungswicklung an.
- Systematische Prüfung des gesamten Abgriffbereichs: Durchlaufen Sie den DETC oder OLTC durch alle Positionen und führen Sie bei jedem Schritt Verhältnis-, Erregerstrom- und Polaritätsprüfungen durch.
- Aufregungsstromprofile überwachen: Jede starke Abweichung des Magnetisierungsstroms weist auf mögliche Kernprobleme oder teilweise Windungskurzschlüsse hin.
7. Zusammenfassung und technische Spezifikations-Checkliste
Ein konformes, robustes prüfung des Übersetzerverhältnisses von Transformatoren bestätigt, dass magnetisches Design, Kern-und-Wicklung-Baugruppe sowie Mechanik des Lastschalters harmonisch zusammenarbeiten. Die Forderung nach umfassenden FAT-Prüfberichten mit Übersetzungsabweichungen unter ±0,5 % bei allen Abgriffen ist unverzichtbar.
Für kundenspezifische Mittelspannungs-Ortsnetztransformatoren, Umspannwerks- oder Trockentransformatoren wenden Sie sich bitte an die Engineering-Spezialisten von Ryan Electric unter [email protected].
Über den Autor
Ryan Electric Engineering-Team: Ryan Electric (Jiangsu Ryan Electric Co., Ltd.) ist ein führender Hersteller von ölgekühlten, Gießharz-Trockentransformatoren und Ortsnetztransformatoren für globale Versorgungsunternehmen, Anlagen der erneuerbaren Energien sowie Rechenzentrum-Infrastrukturen.
Inhaltsverzeichnis
- 1. Physikalische Grundlagen: Spannungsverhältnis versus physisches Wicklungsverhältnis
- 2. Standard-Toleranzgrenzen: IEEE C57.12.90 vs. IEC 60076-1
- 3. Ursachen für Abweichungen beim Wicklungsverhältnis-Test und diagnostische Verfahren
- 4. Überprüfung der Schaltgruppe und der Phasenwinkelverschiebung
- 5. Werkseigene Prüfverfahren: Das Ryan Electric-Qualitätsprotokoll
- 6. Schrittweise Durchführung vor Ort und bewährte Verfahren für die Inbetriebnahme
- 7. Zusammenfassung und technische Spezifikations-Checkliste
- Über den Autor