
 EN
Când un transformator nou livrat pentru o stație de transformare, o unitate montată pe postament sau un transformator uscat în rezină turnată ajunge pe amplasament, verificarea simetriei electrice și a integrității înfășurărilor reprezintă prima etapă esențială înainte de punerea sub tensiune. Dintre toate verificările efectuate înainte de punerea în funcțiune, test raport de spire al transformatorului serveste ca instrument definitiv de diagnostic pentru a confirma faptul ca infasurarile fizice, conexiunile interne ale prizelor de reglaj si gruparile vectoriale corespund placiilor de identificare ale proiectului ingineresc. O eroare minora in selectia prizei de reglaj interne sau o defectiune neobservata a izolatiei intre spire pot declansa imediat protectia diferentiala, pot genera curenti de circulatie severi sau pot cauza dezechilibre inadmisibile ale tensiunii secundare sub sarcina.
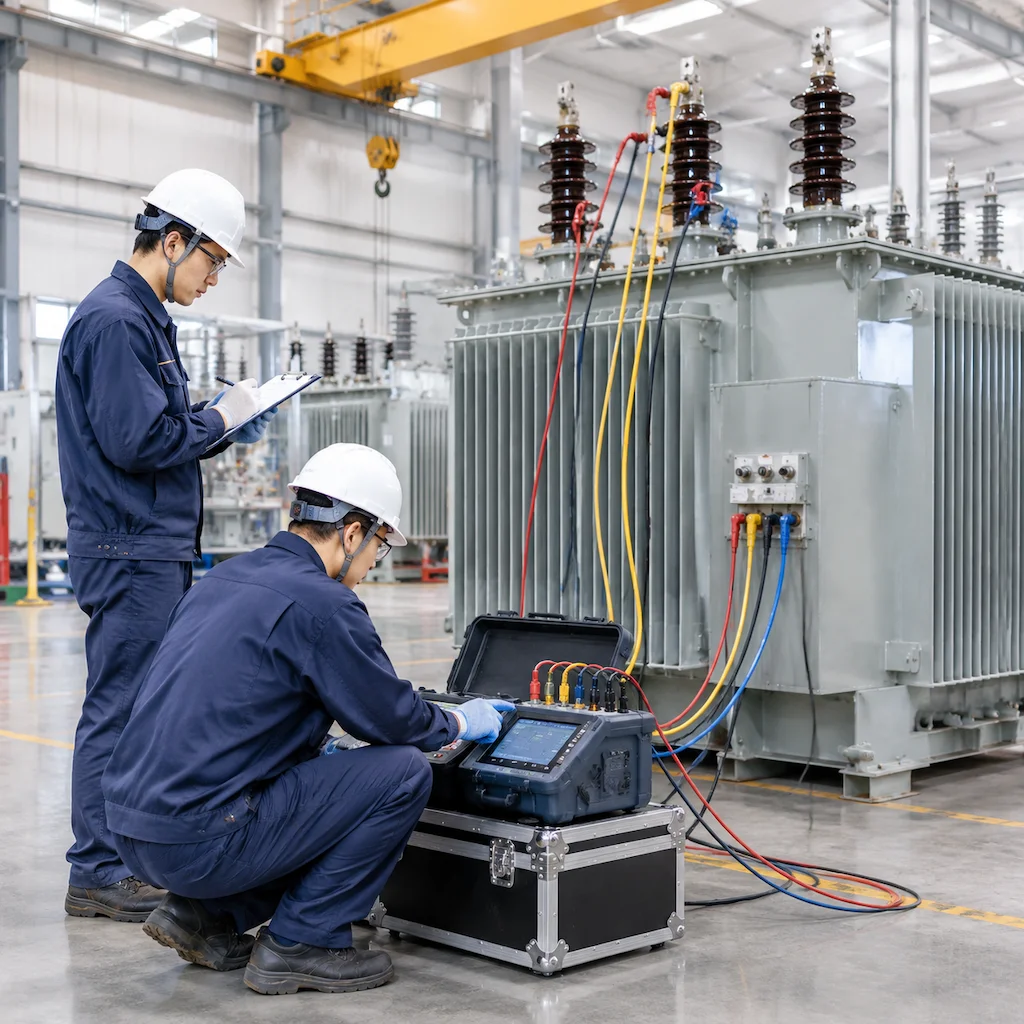
Fie ca se efectueaza Testarea de Acceptare la Fabrica (FAT) pe linia de productie, fie ca se executa Testarea de Acceptare la Situ (SAT) pentru o statie de transformare industriala, verificarea riguroasa Testarii raportului de transformare conform IEEE C57.12.90 stabileste criterii clare privind abaterea admisibila, aplicarea tensiunii de excitatie si verificarea deplasarii de faza. Acest ghid tehnic explica fizica masurarii raportului de transformare, tolerantele standard de testare, fluxurile de lucru pentru diagnosticarea comutatoarelor de prize si cele mai bune practici de executie in teren.
1. Fizica fundamentala: Raportul de tensiune versus raportul fizic al spirelor
Fundament teoretic al test raport de spire al transformatorului se bazează pe legea inducției electromagnetice a lui Faraday. În condiții ideale de funcționare în gol, raportul de tensiune dintre înfășurarea primară (de înaltă tensiune) și înfășurarea secundară (de joasă tensiune) este strict proporțional cu numărul fizic de spire:
Raport = N_primar / N_secundar = V_primar / V_secundar (la sarcină nulă)
În transformatoarele comerciale și cele pentru rețelele de energie electrică, calculele teoretice ale raportului de spire se obțin direct din tensiunile de fază nominale, nu din tensiunile de linie ale sistemului. Pentru un transformator coborâtor cu conexiune delta-stea (Dyn11) care transformă 34.500 V în conexiune delta în 480Y/277 V, calculul raportului trebuie să țină cont de baza de tensiune linie-fază secundară (34.500 V / 277,13 V = 124,49:1), nu prin împărțirea directă a tensiunilor de linie. Testerele moderne computerizate de raport de spire aplică o tensiune de excitație CA (de obicei selectabilă între 8 V și 100 V CA la frecvența de rețea) pe înfășurarea de înaltă tensiune, în timp ce eșantionează cu precizie tensiunea indusă pe înfășurarea corespunzătoare de joasă tensiune.
2. Limitele standard de toleranță: IEEE C57.12.90 față de IEC 60076-1
Atât standardele nord-americane (IEEE C57.12.90 și IEEE C57.12.00), cât și cele internaționale (IEC 60076-1) impun o limită strictă de toleranță a raportului transformatorului de 0,5 la sută limita. Raportul măsurat pe fiecare fază și la fiecare poziție de priză nu trebuie să devieze cu mai mult de ±0,5 % față de raportul nominal calculat.
Devierea procentuală a raportului se calculează folosind formula standard:
% Deviere = [(Raport măsurat – Raport nominal calculat) / Raport nominal calculat] × 100 %
| Standard | Domeniu / Articol | Limita de toleranță a raportului | Cerința privind unghiul de fază |
|---|---|---|---|
| IEEE C57.12.90 | Articolul 10: Teste de raport | ±0,5 % din raportul nominal calculat pe toate treptele de reglaj | Polaritatea și deplasarea de fază corespund grupului vectorial |
| IEEE C57.12.00 | Articolul 9.1: Cerințe generale | ±0,5 % pe pozițiile de reglaj nominal și extreme | Verificarea deplasării unghiulare este obligatorie |
| IEC 60076-1 | Articolul 11.3: Măsurarea raportului de tensiune | ±0,5 % din raportul declarat pentru treapta principală | Deplasarea de fază în limitele orei indicate în format „clock hour” |
| ANSI / NETA ATS | Secțiunea 7.2.2: Testarea la recepție | abatere de ±0,5 % sau în interiorul a 0,5 % față de fazele adiacente | Verificați polaritatea substractivă / aditivă |
Deși ±0,5 % reprezintă limita reglementară superioară pentru de toleranță a raportului transformatorului de 0,5 la sută , procesele automate de fabricație de înaltă precizie ating în mod curent toleranțe mai strânse decât ±0,15 % pentru toate clasele standard de distribuție și putere.
3. Cauzele rădăcină ale abaterilor în testul TTR și protocoalele de diagnostic
Când un test de raport de înfășurări eșuează sau evidențiază o asimetrie între faze care depășește 0,5 %, inginerii de test trebuie să izoleze în mod sistematic originea mecanică, magnetică sau electrică a abaterii. Mecanismele de defectare cele mai frecvente includ:
A. Dezalinierea comutatorului de priză fără sarcină (DETC) și a comutatorului de priză sub sarcină (OLTC): Alunecarea legăturii mecanice sau dezalinierea contactului rotativ se manifestă adesea prin citirea anormală pe o singură fază specifică, în timp ce fazele adiacente afișează valori normale, sau prin obținerea aceluiași raport pe două poziții distincte ale prizei. Efectuarea unui diagnostic complet al comutatorului de priză al transformatorului în toate pozițiile de reglare ale întrerupătorului identifică imediat uzura contactelor sau erorile mecanice de indexare ale detentelor.
B. Ruperea izolației între spirele adiacente / spire scurtcircuitate: Un scurtcircuit metalic între spirele adiacente de cupru sau aluminiu modifică în mod semnificativ numărul efectiv de spire, determinând o abatere dramatică a raportului, însoțită de un curent de excitație excesiv.
C. Întreruperi ale conductoarelor înfășurării și conexiuni interne slabe la terminale: În concepțiile cu conductor transpus continuu sau înfășurări cu mai multe fire, o întrerupere a unui fir sau o conexiune prinsă cu bulon care prezintă o rezistență ridicată creează căderi de tensiune localizate sub curentul de test, modificând indicația unghiului de fază.
4. Verificarea grupului vectorial și a deplasării unghiulare de fază
În afară de mărimea numerică a raportului, echipamentele moderne de testare TTR pentru trei faze evaluează simultan unghiul de deplasare de fază. În rețelele polifazate echilibrate, transformatoarele trebuie să respecte notațiile standard de grup vectorial (de exemplu, Dyn11, Dyn1, YNd11, Yy0 sau Dd0):
- Configurația Dyn11: Conexiune în triunghi pentru înaltă tensiune și conexiune în stea pentru joasă tensiune, unde tensiunea de fază secundară de joasă tensiune este defazată cu 30° în urmă față de tensiunea de fază primară de înaltă tensiune.
- Configurație Yy0 / Dd0: Geometrie identică a înfășurărilor primare și secundare, rezultând o deplasare unghiulară de fază de 0°.
- Configurație YNd1 / Dyn1: Transformare delta-stea cu o defazare de 30° a fazei secundare.
Dacă legăturile interne sunt inversate în timpul umplerii cu ulei în fabrică sau al racordării la fața locului, un test tri-fazat al grupului vectorial va evidenția o deplasare unghiulară de fază incorectă, împiedicând astfel o funcționare paralelă catastrofală în afara fazei.
5. Practici de testare în fabrică: Protocolul de Calitate Ryan Electric
La Ryan Electric, verificarea precisă a raportului de transformare este integrată în mai multe puncte de control calitativ de-a lungul ciclului de fabricație. În timpul testării finale de acceptare în fabrică (FAT) din sălile noastre de testare, fiecare unitate este supusă unui test automat complet tri-fazat Testarii raportului de transformare conform IEEE C57.12.90 acoperind toate pozițiile de reglaj, înregistrând valoarea raportului, abaterea procentuală, curentul de excitare și deplasarea unghiulară de fază.
Experiență practică în domeniul ingineriei: În timpul testului de acceptare la fabrică (FAT) pentru un transformator uscat cu rezină turnată, de 3.500 kVA, 34,5 kV la 480 V, o scanare automată inițială TTR a evidențiat o abatere de +0,82 % a raportului exclusiv pe Poziția 4 a Fazei C. Realinierea și verificarea cuplului au readus abaterea Poziției 4 la +0,06 %, evitând astfel o întârziere costisitoare pe teren.
6. Execuție pe teren pas cu pas și cele mai bune practici de punere în funcțiune
- Izolare completă și verificare a legării la pământ: Deconectați toate barele colectoare primare, secundare și terțiare și asigurați-vă că carcasă transformatorului este legată solid la pământ.
- Conectați sursa de excitare la înfășurarea de înaltă tensiune: Conectați bornele H la înfășurarea de înaltă tensiune și bornele X la înfășurarea de joasă tensiune.
- Testați întreaga gamă de poziții de reglaj în mod sistematic: Parcurgeți toate pozițiile comutatorului de reglaj sub sarcină (OLTC) sau ale comutatorului de reglaj fără sarcină (DETC), efectuând la fiecare pas verificări ale raportului, ale curentului de excitare și ale polarității.
- Monitorizați profilele actuale interesante: Orice divergență bruscă a curentului de magnetizare indică posibile probleme la miez sau scurtcircuituri parțiale ale spirelor.
7. Rezumat și listă de verificare a specificațiilor tehnice
Unul conform și robust test raport de spire al transformatorului oferă confirmarea faptului că proiectarea magnetică, asamblarea miezului și a înfășurărilor, precum și mecanismul comutatorului de prize funcționează în armonie. Este esențial să se solicite rapoarte complete de testare în fabrică (FAT), cu abateri ale raportului de transformare sub ±0,5 % pe toate treptele.
Pentru transformatoare personalizate de medie tensiune, montate pe postament, pentru stații de transformare sau de tip uscat, contactați specialiștii din domeniul ingineriei Ryan Electric la [email protected].
Despre autor
Echipa de inginerie Ryan Electric: Ryan Electric (Jiangsu Ryan Electric Co., Ltd.) este un producător de top de transformatoare imersate în ulei, de tip uscat cu rășină turnată și montate pe postament, care servește infrastructurile globale din domeniul utilităților, energiei regenerabile și centrelor de date.
Cuprins
- 1. Fizica fundamentala: Raportul de tensiune versus raportul fizic al spirelor
- 2. Limitele standard de toleranță: IEEE C57.12.90 față de IEC 60076-1
- 3. Cauzele rădăcină ale abaterilor în testul TTR și protocoalele de diagnostic
- 4. Verificarea grupului vectorial și a deplasării unghiulare de fază
- 5. Practici de testare în fabrică: Protocolul de Calitate Ryan Electric
- 6. Execuție pe teren pas cu pas și cele mai bune practici de punere în funcțiune
- 7. Rezumat și listă de verificare a specificațiilor tehnice
- Despre autor