
 EN
Lorsqu’un transformateur de sous-station, une unité sur socle ou un transformateur sec à résine coulée est livré sur site, la vérification de la symétrie électrique et de l’intégrité des enroulements constitue la première étape critique avant la mise sous tension. Parmi tous les contrôles préalables à la mise en service, test de rapport de transformation du transformateur sert d’outil de diagnostic définitif pour confirmer que les enroulements physiques, les connexions internes des prises et les regroupements vectoriels correspondent aux plaques signalétiques de conception technique. Une erreur mineure dans la sélection interne des prises ou une défaillance non détectée de l’isolation entre spires peut déclencher immédiatement la protection différentielle, générer des courants de circulation sévères ou provoquer des déséquilibres intolérables de tension secondaire sous charge.
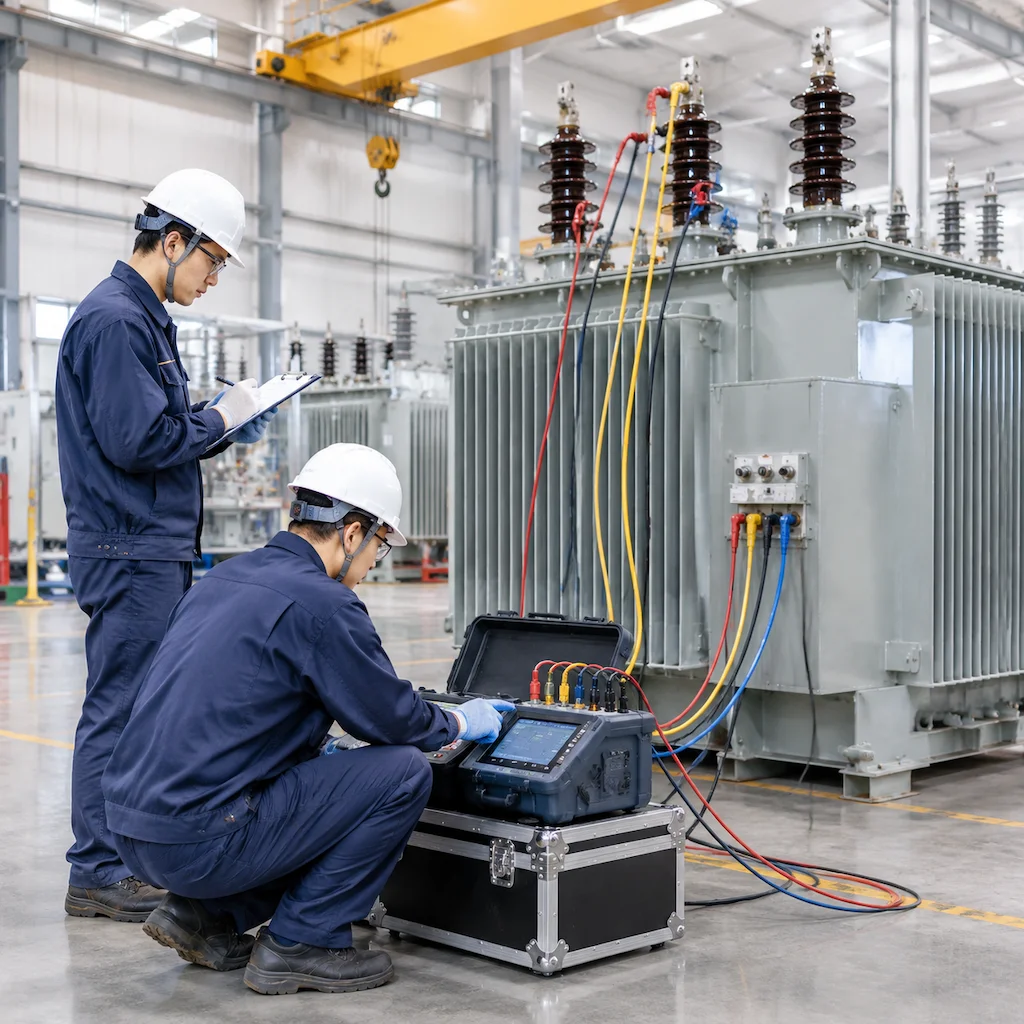
Que l’on effectue des essais de réception en usine (FAT) sur le site de fabrication ou des essais de réception sur site (SAT) pour une sous-station industrielle, des Essais TTR conformes à la norme IEEE C57.12.90 établissent des critères sans équivoque concernant les écarts autorisés, l’application de la tension d’excitation et la vérification du déphasage. Ce guide technique expose les principes physiques de la mesure du rapport de transformation, les tolérances d’essai normalisées, les procédures de diagnostic des changeurs de prises et les bonnes pratiques d’exécution sur site.
1. Principes fondamentaux de physique : rapport de tensions contre rapport de spires physique
Fondement théorique de la test de rapport de transformation du transformateur repose sur la loi de l’induction électromagnétique de Faraday. Dans des conditions idéales à vide, le rapport de tension entre l’enroulement primaire (haute tension) et l’enroulement secondaire (basse tension) est strictement proportionnel au nombre physique de spires :
Rapport = N_primaire / N_secondaire = V_primaire / V_secondaire (à charge nulle)
Dans les transformateurs de puissance commerciaux et industriels, les calculs théoriques du rapport de transformation sont dérivés directement des tensions de phase nominales, et non des tensions composées du réseau. Pour un transformateur abaisseur de type triangle-étoile (Dyn11) convertissant 34 500 V en triangle vers 480Y/277 V, le calcul du rapport doit tenir compte de la base de tension ligne-neutre secondaire (34 500 V / 277,13 V = 124,49:1), plutôt que de diviser directement les tensions composées. Les appareils modernes automatisés de mesure du rapport de transformation appliquent une tension d’excitation alternative (généralement sélectionnable entre 8 V et 100 V CA à la fréquence du réseau) à l’enroulement haute tension, tout en échantillonnant précisément la tension induite sur l’enroulement basse tension correspondant.
2. Limites de tolérance standard : IEEE C57.12.90 par rapport à IEC 60076-1
Les normes nord-américaines (IEEE C57.12.90 et IEEE C57.12.00) ainsi que les normes internationales (IEC 60076-1) imposent une tolérance stricte de 0,5 % sur le rapport de transformation la limite impose que le rapport mesuré, pour chaque phase et à chaque position de prise, ne s’écarte pas de plus de ±0,5 % du rapport nominal calculé.
L’écart en pourcentage est calculé à l’aide de la formule standard suivante :
% d’écart = [(Rapport mesuré − Rapport nominal calculé) ÷ Rapport nominal calculé] × 100 %
| Standard | Champ d’application / Article | Limite de tolérance du rapport | Exigence relative à l’angle de phase |
|---|---|---|---|
| IEEE C57.12.90 | Article 10 : Essais de rapport | ± 0,5 % du rapport nominal calculé sur toutes les positions de prise | La polarité et le déphasage correspondent au groupe vectoriel |
| IEEE C57.12.00 | Article 9.1 : Exigences générales | ± 0,5 % sur les positions de prise nominales et extrêmes | La vérification du déphasage angulaire est obligatoire |
| IEC 60076-1 | Article 11.3 : Mesure du rapport de transformation | ± 0,5 % du rapport déclaré pour la prise principale | Le déphasage est conforme à l’heure indiquée sur l’horloge |
| ANSI / NETA ATS | Section 7.2.2 : Essais de réception | écart de ± 0,5 % ou dans la marge de 0,5 % par rapport aux phases adjacentes | Vérifier la polarité soustractive / additive |
Bien que ± 0,5 % représente le seuil réglementaire maximal pour de 0,5 % sur le rapport de transformation , les procédés automatisés de fabrication haute précision atteignent couramment des tolérances plus serrées que ± 0,15 % sur l’ensemble des puissances nominales standard de distribution et de puissance.
3. Causes profondes des écarts observés lors du test de rapport de transformation (TTR) et protocoles de diagnostic
Lorsqu’un test de rapport de transformation échoue ou révèle une asymétrie phase à phase supérieure à 0,5 %, les ingénieurs-tests doivent isoler systématiquement l’origine mécanique, magnétique ou électrique de cet écart. Les mécanismes de défaillance les plus fréquents sont les suivants :
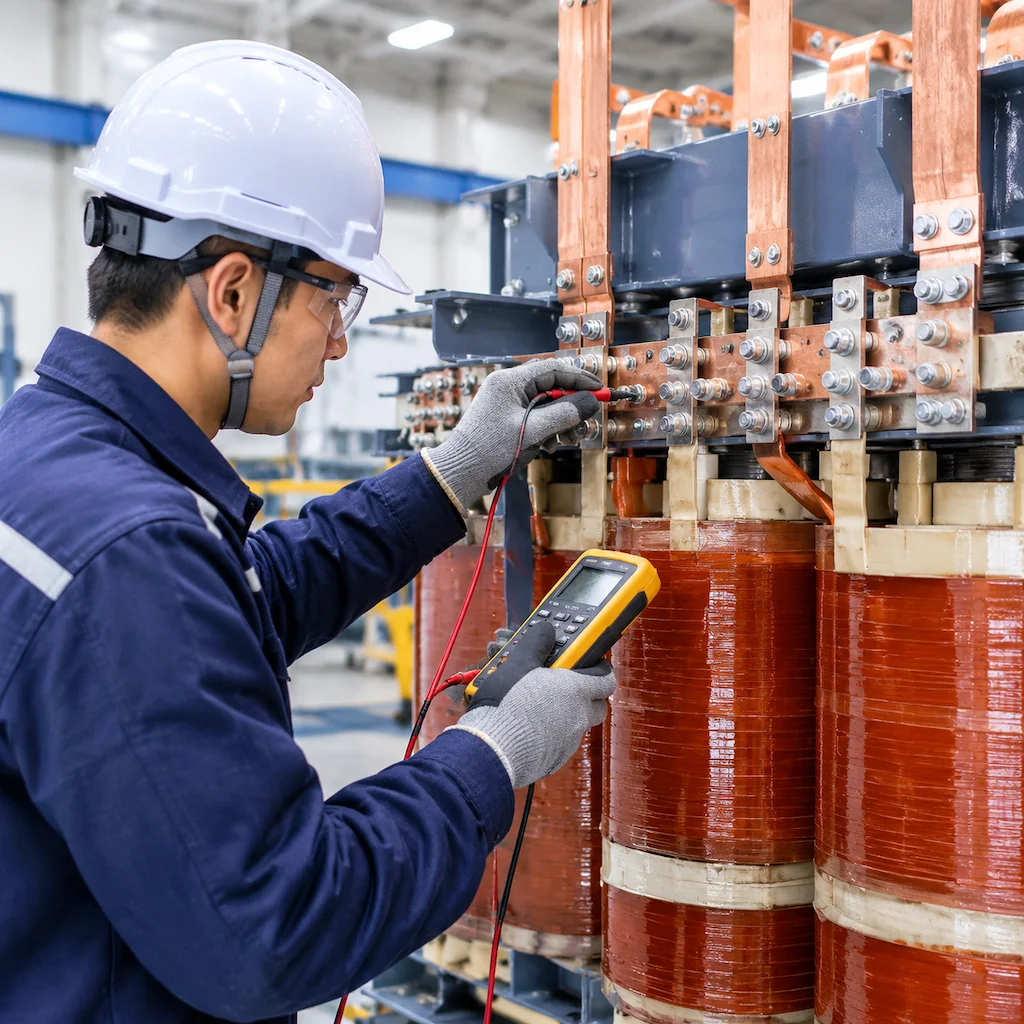
A. Désalignements du changeur de prises hors tension (DETC) et du changeur de prises sous charge (OLTC) : Un glissement de liaison mécanique ou un désalignement des contacts rotatifs se manifeste souvent par une mesure anormale sur une phase spécifique tandis que les phases adjacentes affichent des valeurs normales, ou encore par une lecture identique du rapport sur deux positions distinctes du prélèvement. L’exécution complète d’un diagnostic du changeur de prises du transformateur sur chaque position de prise permet immédiatement de détecter l’usure des contacts ou les erreurs mécaniques d’indexation des crans.
B. Rupture de l’isolation entre spires / Court-circuit entre spires : Un court-circuit métallique entre deux spires adjacentes en cuivre ou en aluminium modifie fortement le nombre effectif de spires, entraînant une déviation importante du rapport accompagnée d’un courant d’excitation excessif.
C. Brisure de brins d’enroulement et liaisons internes lâches aux bornes : Dans les conceptions d’enroulements à conducteurs transposés continus ou à multi-brins, un brin sectionné ou une connexion boulonnée interne à forte résistance provoque des chutes de tension localisées sous courant d’essai, modifiant ainsi la mesure de l’angle de phase.
4. Vérification du groupe vectoriel et du déphasage angulaire
Au-delà de la simple amplitude numérique du rapport, les appareils modernes de mesure du rapport de transformation triphasée évaluent simultanément l’angle de déphasage. Dans les réseaux polyphasés équilibrés, les transformateurs doivent respecter les notations horaires vectorielles définies (telles que Dyn11, Dyn1, YNd11, Yy0 ou Dd0) :
- Configuration Dyn11 : Connexion triangulaire haute tension avec connexion étoile basse tension, où la tension de phase secondaire basse tension précède la tension de phase primaire haute tension de 30°.
- Configuration Yy0 / Dd0 : Géométrie identique des enroulements primaire et secondaire entraînant un décalage angulaire de phase de 0°.
- Configuration YNd1 / Dyn1 : Transformation triangle-étoile avec un décalage de phase secondaire de 30°.
Si les connexions internes sont inversées lors du remplissage en usine ou des raccordements sur site, un essai vectoriel triphasé révélera un décalage angulaire de phase incorrect, empêchant ainsi une mise en parallèle catastrophique hors phase.
5. Pratiques d’essais en usine : Le protocole qualité Ryan Electric
Chez Ryan Electric, la vérification précise du rapport de transformation est intégrée à plusieurs points de contrôle qualité tout au long du cycle de fabrication. Lors des essais finaux d’acceptation en usine (FAT) dans nos salles d’essais, chaque unité subit un essai triphasé entièrement automatisé Essais TTR conformes à la norme IEEE C57.12.90 couvrant toutes les positions de prise, enregistrant le module du rapport, l’écart en pourcentage, le courant d’excitation et le déphasage angulaire.
Expérience pratique sur le terrain : Lors des essais en usine (FAT) d’un transformateur sec à résine coulée de 3 500 kVA, 34,5 kV vers 480 V, un balayage automatisé initial de rapport de transformation (TTR) a révélé un écart de rapport de +0,82 % exclusivement à la prise 4 de la phase C. Un réalignement et une vérification du couple ont ramené l’écart de la prise 4 à +0,06 %, évitant ainsi un retard coûteux sur site.
6. Exécution sur site étape par étape et bonnes pratiques de mise en service
- Isolation complète et vérification de la mise à la terre : Déconnecter toutes les barres omnibus primaires, secondaires et tertiaires et s’assurer que la cuve du transformateur est solidement mise à la terre.
- Connexion de l’excitation au enroulement haute tension : Connecter les bornes H à l’enroulement haute tension et les bornes X à l’enroulement basse tension.
- Essai systématique de la plage complète des prises : Faire passer le commutateur sous charge (OLTC) ou le commutateur sans charge (DETC) par toutes les positions, en effectuant à chaque étape les vérifications du rapport, du courant d’excitation et de la polarité.
- Surveiller les profils de courant d’excitation passionnants : Toute divergence brutale du courant d’aimantation indique des problèmes potentiels au niveau du noyau ou des courts-circuits partiels entre spires.
7. Résumé et liste de vérification des spécifications techniques
Un test de rapport de transformation du transformateur conforme et robuste fournit la confirmation que la conception magnétique, l’assemblage noyau-enroulement et la mécanique du commutateur de prises fonctionnent en parfaite harmonie. Exiger des rapports complets d’essais en usine (FAT) avec des écarts de rapport inférieurs à ±0,5 % sur toutes les prises est essentiel.
Pour les transformateurs sur socle moyenne tension, les transformateurs de sous-station ou les transformateurs secs sur mesure, contactez les spécialistes techniques de Ryan Electric à [email protected].
À propos de l'auteur
Équipe technique Ryan Electric : Ryan Electric (Jiangsu Ryan Electric Co., Ltd.) est un fabricant de premier plan de transformateurs immergés dans l’huile, de transformateurs secs à résine coulée et de transformateurs sur socle, destinés aux infrastructures mondiales des services publics, des énergies renouvelables et des centres de données.
Table des matières
- 1. Principes fondamentaux de physique : rapport de tensions contre rapport de spires physique
- 2. Limites de tolérance standard : IEEE C57.12.90 par rapport à IEC 60076-1
- 3. Causes profondes des écarts observés lors du test de rapport de transformation (TTR) et protocoles de diagnostic
- 4. Vérification du groupe vectoriel et du déphasage angulaire
- 5. Pratiques d’essais en usine : Le protocole qualité Ryan Electric
- 6. Exécution sur site étape par étape et bonnes pratiques de mise en service
- 7. Résumé et liste de vérification des spécifications techniques
- À propos de l'auteur