
 EN
Þegar nýlega afhent vöruskrúfa fyrir undirstöðu, vöruskrúfa í kassa eða þurr vöruskrúfa með gussblanda árás á staðinn, er staðfesting á rafheildni og vindingsheildni aðalhliðin áður en henni er gefin rafmagn. Á milli allra athugana fyrir innsetningu er prófun á snúninga hlutfalli í vöruskrúfu er skilgreind sem ákveðin greiningaraðferð til að staðfesta að fjöldi vindingsvindings, innri tengingar á snúðum og vigrótarstillingar séu í samræmi við verkfræðilegar hönnunarskírteini. Lítill villa í vali innri snúðavindings eða óséð bilun í einstökum vindingsins íslensku getur leitt til strax virkinnar mismunagreiningarverndar, alvarlegra umhverfisstrauma eða óþolanslegs ójafnvægis í seinni spennu undir hleðslu.
Hvort sem framkvæmt er prófun á verksmiðju (FAT) á framleiðslusvæðinu eða staðsetningarprófun (SAT) fyrir iðnaðarrafnstöð, er nákvæm TTR-prófun samkvæmt IEEE C57.12.90 staðlarnir setja upp ótvíræða gildi fyrir leyfða frávik, beitingu viðskiptaspennu og staðfestingu á fasaflýttingu. Þessi tæknigátt leiðir í gegnum eðlisfræðilega grunninn fyrir mælingu á vindingshlutfalli, venjulegar prufugildi, greiningarferla fyrir snúðaskipti og bestu aðferðirnar fyrir útfærslu á svæðinu.
1. Grunnur eðlisfræðinnar: Spennuhlutfall vs. Fysískt vindingshlutfall
Heildarfræðilegi grundvöllur fyrir prófun á snúninga hlutfalli í vöruskrúfu byggir á Faraday’s lög um rafmagnsinduktion. Í huglægum skilyrðum án lastar er hlutfallið milli spennu á fyrsta (háspennu) vikunni og annarra (lágsppennu) vikunnar beint hlutfallslega við fjölda vikna:
Hlutfall = N_fyrsta / N_önnur = V_fyrsta / V_önnur (án lastar)
Í viðskipta- og notendastöðvavirkjum er huglægt hlutfall vikna reiknað beint út frá raðaðri fásöpunsspennu í stað þess að nota línu-til-línu kerfisspennu. Fyrir delta-víkunareiningu með niðurhleðslu (Dyn11) sem breytir 34.500 V delta í 480Y/277 V verður að taka tillit til grunnspennu línu-til-hnúts á önnur vikunni (34.500 V / 277,13 V = 124,49:1), í stað þess að deila líuspennunum beint. Tímabundin tölvubúin viknahlutfallsprófunartæki beita AC spennu (venjulega valkvæm á bilinu 8 V til 100 V AC við netfrekvens) á háspennuvikunni á meðan nákvæmlega mælist uppind spenna á samsvarandi lágsppennuvikunni.
2. Staðlaðar markvísitölur: IEEE C57.12.90 vs. IEC 60076-1
Bæði norðuramerískar staðlar (IEEE C57.12.90 og IEEE C57.12.00) og alþjóðlegir staðlar (IEC 60076-1) krefjast strangra markvísitölu fyrir hlutfall vindskeiða á 0,5 prósentu mældu hlutfallið á hverjum fasi og á hverjum snúðstöðu má ekki víkja um meira en ±0,5% frá reiknuðu hlutfalli á skílplötu.
Prósentuvíkunin er reiknuð með venjulegri formúlu:
% Víkun = [(Mælt hlutfall – Reiknað hlutfall á skílplötu) / Reiknað hlutfall á skílplötu] * 100%
| Staðall | Umráði / grein | Markvísitöluhlutfalls takmörk | Kröfu um fasahorn |
|---|---|---|---|
| IEEE C57.12.90 | Grein 10: Próf á hlutfalli | ±0,5 % af reiknuðum nafnvægi á öllum snúðum | Pólaritet og fásamfærsla passa við vigurhóp |
| IEEE C57.12.00 | Reglubestu 9.1: Almennar kröfur | ±0,5 % á milli raunverulegra og mesta snúða-staðsetninga | Staðfesting á hornsamfærslu er nauðsynleg |
| IEC 60076-1 | Reglubestu 11.3: Mæling á spennuhlutfalli | ±0,5 % af tilkynntu hlutfalli fyrir aðal-snúð | Fásamfærsla innan tilkynndra klukkustunda |
| ANSI / NETA ATS | Kafla 7.2.2: Viðtökupróf | ±0,5 % afvikun eða innan 0,5 % af aðliggjandi fásamræðum | Staðfestu frádráttar- eða viðbótarpólaritet |
Þó að ±0,5 % tákni reglubundna efri markvörun fyrir markvísitölu fyrir hlutfall vindskeiða á 0,5 prósentu , ná háránar sjálfvirk framleiðsluferlar venjulega nákvæmni betri en ±0,15 % á öllum venjulegum dreifingar- og aflstigum.
3. Rótarsakir afvikana í snúningastefnumælinga og greiningarferlar
Þegar snúningastefnumæling mistekst eða sýnir ójafnvægi milli fása meira en 0,5 %, verða mælingafræðimenn að kerfisbundið finna upp runu á vandamálinu, hvort það sé mekanískt, rafmagns- eða sjálfskrafa. Algengustu villumechanismarnir eru:
A. Rangt stillt de-energized tap changer (DETC) og on-load tap changer (OLTC): Slipp á mekanískum tengingum eða rangt stillt snúðurhverfi getur oft leitt til óvenjulegrar niðurstöðu á einum ákveðnum fási þó að aðliggjandi fásamræði séu í lagi, eða til þess að sama stefnuskiptistuðull birtist á tveimur ólíkum stöðum. Framkvæmd fullkominnar greiningar á snúðurhverfi transformators yfir hvert smellstaðsetningu strax birtir slíkt mál um slíðrun á snertingu eða villa í vísunarmarkum mekanískrar skiptingar.
B. Rás-til-rás isolagunarbrunnur / stuttar rásir: Málmstutt tenging milli aðliggjandi kopar- eða alúmíníumrása breytir alvarlega viðeigandi fjölda rása, sem leidir til mikilla fráviks í hlutfalli og ofmikill rásarstraumur við spennu.
C. Opnar vindaðar þráðir og losin innri terminaltengingar: Í samfellt víxlaðum leiðaraformi eða margþráðum vindaðum hönnunum veldur brotinn þráður eða háspenna innri skruftenging staðbundnum spennudropum undir prófstraumi, sem breytir fasa hornupplýsingum.
4. Staðfesting vigurhóps og fasa hornafvika
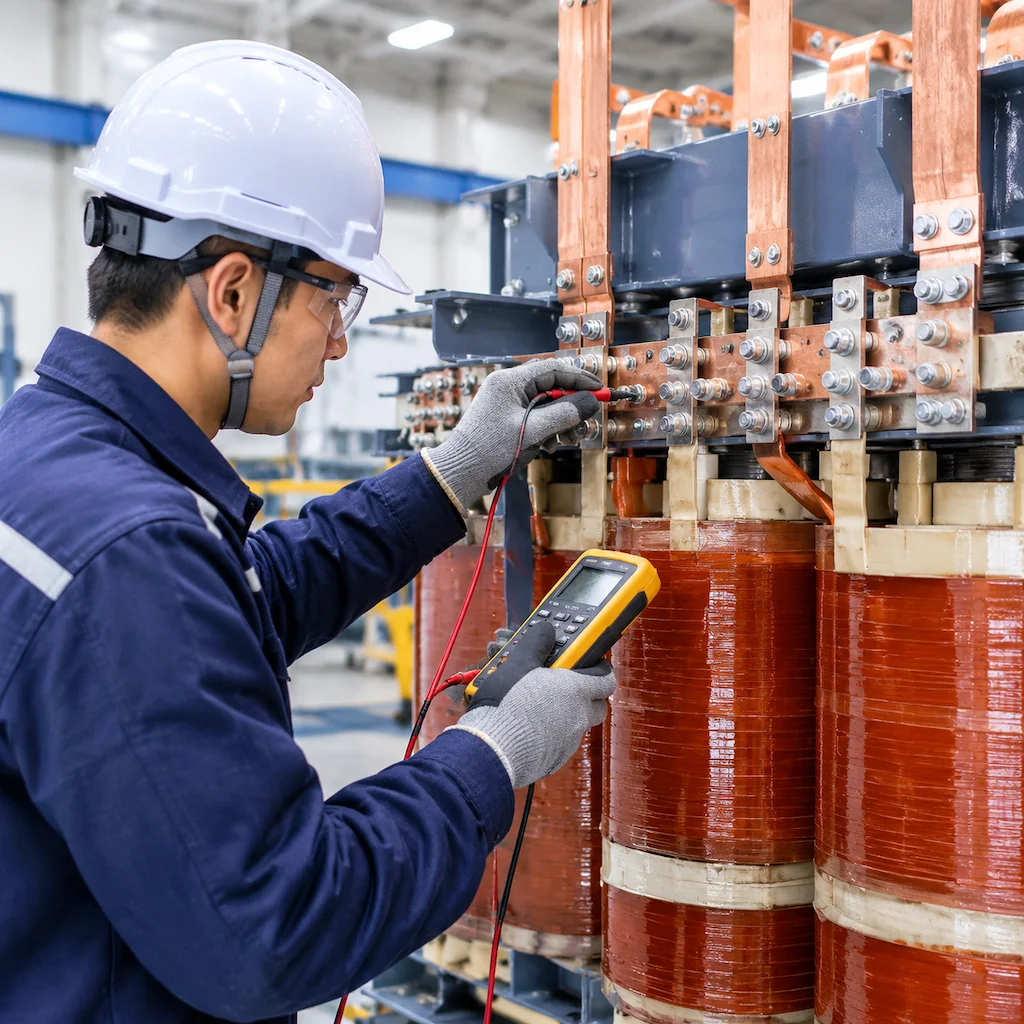
Auk tölulegrar stærðar hlutfalls metur nútíma þrífasa TTR-prófunartæki samtímis fasa afviku horn. Í jafnvægt margfasa neti verða umbreytir að fylgja skilgreindum vigurklukkutáknum (t.d. Dyn11, Dyn1, YNd11, Yy0 eða Dd0):
- Dyn11 uppsetning: Háspennings delta-tenging með lágs spennu vísu-tengingu, þar sem fás spennan á lágs spennu hliðinni er 30° á eftir fás spennunni á háspennu hliðinni.
- Yy0 / Dd0 uppsetning: Samstæða röndunargefð á báðum hliðum leidir til 0° fás hornaforskiptis.
- YNd1 / Dyn1 uppsetning: Delta-vísu umbreyting með 30° fás afdrátt á undirstöðuhliðinni.
Ef innri leiðar eru skorðaðar í framleiðslu eða við uppsetningu á stað, mun þrífásleg vektorhóptest sýna rangt fás hornaforskipti og koma í veg fyrir óhæflega samhliða rekstur.
5. Prófunaraðferðir í framleiðslu: Gæðaáætlun Ryan Electric
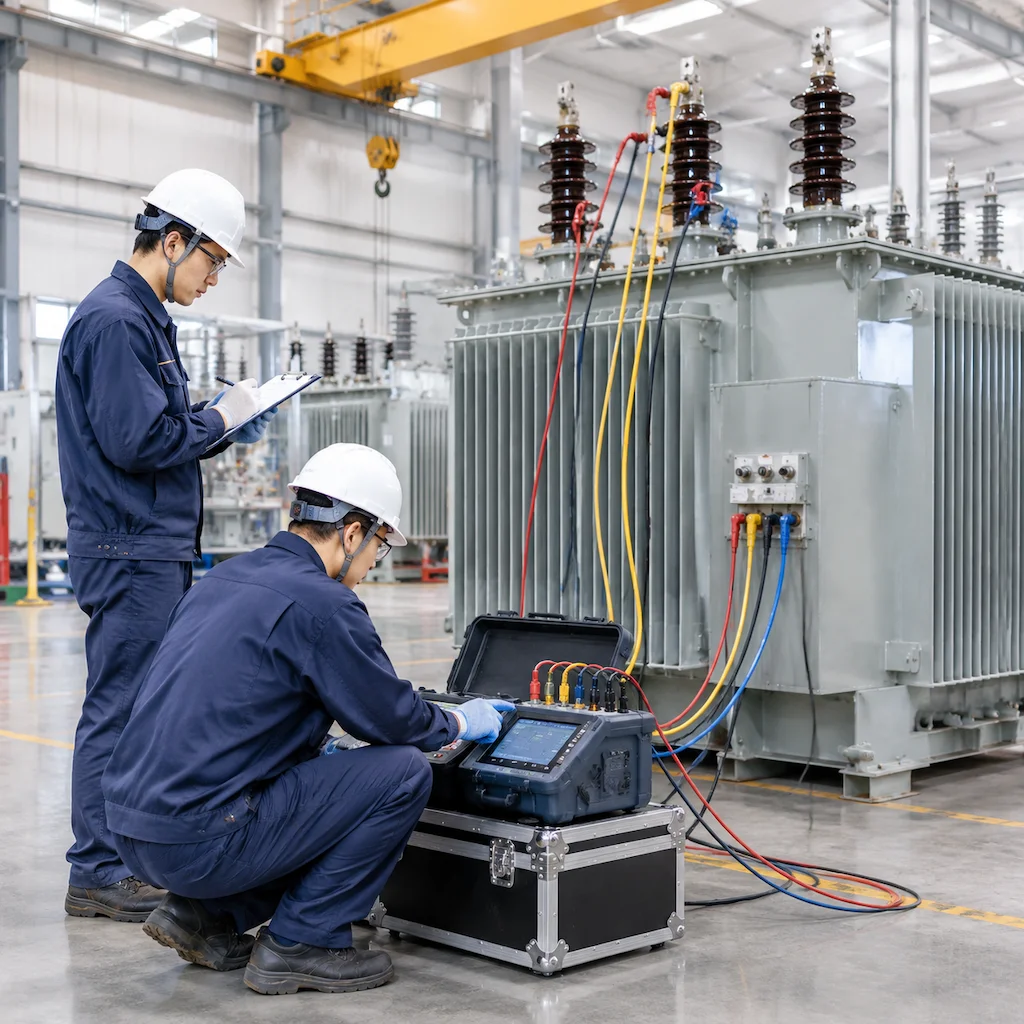
Við Ryan Electric er nákvæm staðfesting á snúningatölu innbyggð í mörg gæðahaldspunkta í framleiðsluskeiðinu. Í lokaprófunum í framleiðslu (FAT) í prófunarskúrnum okkar fer hver einstök eining í gegnum fulla sjálfvirkna þrífáslega TTR-prófun samkvæmt IEEE C57.12.90 yfir allar snúningastöður, skráning á stærð hlutfalls, prósentuframleiðslufrávik, viðskiptastraum og fasaflýtingu.
Virkileg verkfræði reynsla á svæðinu: Á FAT-prófun fyrir 3.500 kVA 34,5 kV til 480 V gussresínusafnþátta, sýndi upphaflegur sjálfvirkur TTR-skoðunarskánning +0,82 % hlutfallsfrávik einungis á snúningastöðu 4 í fasi C. Endurstilling og snúningsstaðfesting létu frávik snúningastöðu 4 lenda á +0,06 %, sem komaði í veg fyrir dýra framkvæmdaráhöfn á svæðinu.
6. Skref fyrir skref á svæðinu og bestu aðferðir við innsetningu í rekstur
- Fullkomin afskipting og staðfesting á jörðuningu: Afskipta allar aðal-, undir- og þriðju stiganna rásir og tryggja að safnþáttinn sé örugglega jörðuður.
- Tengja viðskiptastraum við háspennurásina: Tengja H-línuviðtak við háspennurásina og X-línuviðtak við lágnspennurásina.
- Prófa allan snúningasviðinn kerfisbundið: Fara í gegnum allar stöður DETC eða OLTC, framkvæma hlutfalls-, viðskiptastraums- og pólprófanir á hverjum skrefi.
- Fylgja spennandi straumferlum: Hver skýr frávik í magnvirkum straumi gefur til kynna mögulegar kjarnavandamál eða hluta-þverstöður.
7. Samantekt og athugunarlisti fyrir verkfræðispecifikationar
Samþykkt, öflug prófun á snúninga hlutfalli í vöruskrúfu veitir staðfestingu á því að gerð ágnar, samsetning á kjarna-og vikulags-þættum og virkni tappaskiptis eru í samræmi. Það er nauðsynlegt að krefjast fullkominnar FAT-prófunarskýrslu með hlutfallsfrávikum undir ±0,5 % á öllum tappum.
Fyrir sérsniðna miðspennu transformatora í pökkunum, undirstöðu- eða þurrum transformatorum, hafðu samband við verkfræðisérfræðinga Ryan Electric á [email protected].
Um höfundinn
Verkfræðilíkja Ryan Electric: Ryan Electric (Jiangsu Ryan Electric Co., Ltd.) er leiðandi framleiðandi olíuþýddra, gussresínus þurra og pökkunartransformatora sem þjóna heimsáttvinnu, endurnýjanlegri orku og gögnamiðstöðvum.
Efnisyfirlit
- 1. Grunnur eðlisfræðinnar: Spennuhlutfall vs. Fysískt vindingshlutfall
- 2. Staðlaðar markvísitölur: IEEE C57.12.90 vs. IEC 60076-1
- 3. Rótarsakir afvikana í snúningastefnumælinga og greiningarferlar
- 4. Staðfesting vigurhóps og fasa hornafvika
- 5. Prófunaraðferðir í framleiðslu: Gæðaáætlun Ryan Electric
- 6. Skref fyrir skref á svæðinu og bestu aðferðir við innsetningu í rekstur
- 7. Samantekt og athugunarlisti fyrir verkfræðispecifikationar
- Um höfundinn