
 EN
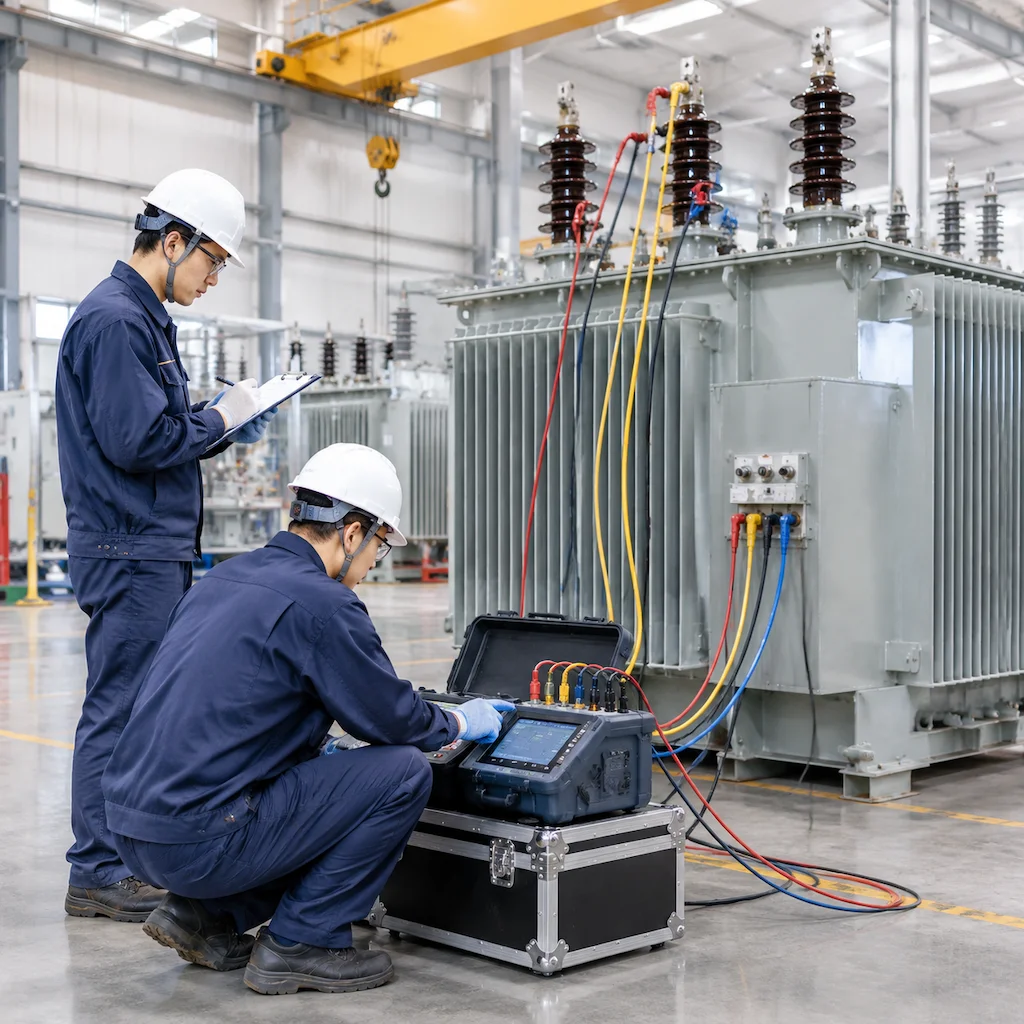
신규 납품된 변전소용 변압기, 패드마운티드 장치 또는 캐스트 레진 건식 변압기가 현장에 도착했을 때, 전기적 대칭성과 권선 무결성을 확인하는 것이 인가 전의 주요 관문입니다. 모든 사전 운전 점검 중에서 변압기 권선비 시험 물리적 권선 턴 수, 내부 탭 연결 및 벡터 그룹이 공학 설계 명판과 일치함을 확인하는 결정적인 진단 도구이다. 내부 탭 권선 선택 시 사소한 오류나 발견되지 않은 턴 간 절연 결함은 즉각적인 차동 트립 보호를 유발하거나 심각한 순환 전류를 발생시키거나, 부하 조건에서 용인할 수 없는 이차 전압 불균형을 초래할 수 있다.
제조 현장에서 공장 인수 검사(FAT)를 수행하든 산업용 변전소에서 현장 인수 검사(SAT)를 실행하든, 엄격한 TTR 시험 IEEE C57.12.90 표준은 허용 편차, 여기 전압 적용, 위상 이동 검증에 대한 명확한 기준을 제시한다. 본 기술 가이드는 권선 비 측정의 물리 원리, 표준 시험 허용 오차, 탭 체인저 진단 워크플로우 및 현장 실행 최선의 관행을 설명한다.
1. 기본 물리 원리: 전압 비 대 물리적 권선 비
권선 비 측정의 이론적 기초는 변압기 권선비 시험 패러데이의 전자기 유도 법칙에 의존한다. 이상적인 무부하 조건에서는 1차(고전압) 권선과 2차(저전압) 권선 사이의 전압 비율이 물리적 권선 수에 엄격히 비례한다.
비율 = N₁ / N₂ = V₁ / V₂ (무부하 시)
상업용 및 계통용 전력 변압기에서는 이론적 권선 비율 계산을 선간 전압이 아니라 정격 상 전압에서 직접 도출한다. 델타-와이(Dyn11) 강압 장치로 34,500 V 델타를 480Y/277 V로 변환할 경우, 비율 계산은 2차 측 선대지 전압 기준(34,500 V / 277.13 V = 124.49:1)을 반영해야 하며, 선간 전압을 직접 나누는 방식은 사용하지 않는다. 최신 컴퓨터 제어 권선 비율 측정기는 고전압 권선에 교류 여기 전압(일반적으로 전원 주파수에서 8 V~100 V AC 범위 내 선택 가능)을 인가하면서, 대응하는 저전압 상 권선에서 유도된 전압을 정밀하게 측정한다.
2. 표준 허용 오차 한계: IEEE C57.12.90 대 IEC 60076-1
북아메리카 표준(IEEE C57.12.90 및 IEEE C57.12.00)과 국제 표준(IEC 60076-1) 모두 엄격한 변압기 변압비 허용 오차 0.5퍼센트 한계를 적용한다. 모든 상(phase) 및 모든 탭 위치에서 측정된 변압비는 명판에 표시된 계산 변압비에서 ±0.5% 이상 벗어나서는 안 된다.
백분율 변압비 편차는 다음 표준 공식을 사용해 계산한다:
% 편차 = [(측정 변압비 − 명판 계산 변압비) ÷ 명판 계산 변압비] × 100%
| 표준 | 적용 범위 / 조항 | 변압비 허용 오차 한계 | 위상각 요구사항 |
|---|---|---|---|
| IEEE C57.12.90 | 조항 10: 변압비 시험 | 모든 탭에서 계산된 정격 비율의 ±0,5% | 극성 및 위상 변위가 벡터 그룹과 일치함 |
| IEEE C57.12.00 | 조항 9.1: 일반 요구사항 | 정격 탭 위치 및 극한 탭 위치 전반에 걸쳐 ±0,5% | 각도 변위 검증이 필수적임 |
| IEC 60076-1 | 조항 11.3: 전압 비 측정 | 주 탭에 대한 선언된 비율의 ±0,5% | 위상 변위가 선언된 시계 방식 시간 내에 있음 |
| ANSI / NETA ATS | 조항 7.2.2: 인수 시험 | ±0.5% 편차 또는 인접 위상 간 0.5% 이내 | 감산/가산 극성 확인 |
±0.5%는 규제 상한을 나타내지만 변압기 변압비 허용 오차 0.5퍼센트 , 고정밀 자동 제조 공정은 표준 배전 및 전력 정격 전반에 걸쳐 일반적으로 ±0.15%보다 더 엄격한 허용 오차를 달성한다.
3. 권선비 측정 편차의 근본 원인 및 진단 절차
권선비 측정 결과가 불합격이거나 위상 간 비대칭이 0.5%를 초과할 경우, 시험 기술자는 편차의 기계적·자기적·전기적 원인을 체계적으로 분리해야 한다. 가장 흔한 결함 메커니즘은 다음과 같다:
A. 정전식 탭 체인저(DETC) 및 부하 중 탭 체인저(OLTC) 정렬 오류: 기계적 연결부 미끄러짐 또는 회전 접점 정렬 오류는 종종 특정 위상에서만 이상 측정값이 나타나고 인접 위상은 정상으로 측정되거나, 두 개의 서로 다른 탭 위치에서 동일한 비율 측정값이 나타나는 형태로 드러난다. 완전한 변압기 탭 체인저 진단 수행 모든 탭 위치에서 즉시 접점 마모 또는 기계식 디텐트 인덱싱 오류를 정확히 식별함.
B. 코일 간 절연 파손 / 단락된 코일: 인접한 구리 또는 알루미늄 코일 사이에 금속성 단락이 발생하면 유효 코일 수가 크게 변해 비율 편차가 급격히 커지고 여기 전류도 과도하게 증가함.
C. 개방된 권선 가닥 및 느슨한 내부 단자 연결: 지속적으로 교차 배치된 도체 또는 다중 가닥 권선 설계에서, 끊어진 가닥이나 고저항 내부 볼트 연결은 시험 전류 하에서 국부적인 전압 강하를 유발하여 위상각 측정값을 왜곡함.
4. 벡터 그룹 및 위상각 이동 검증
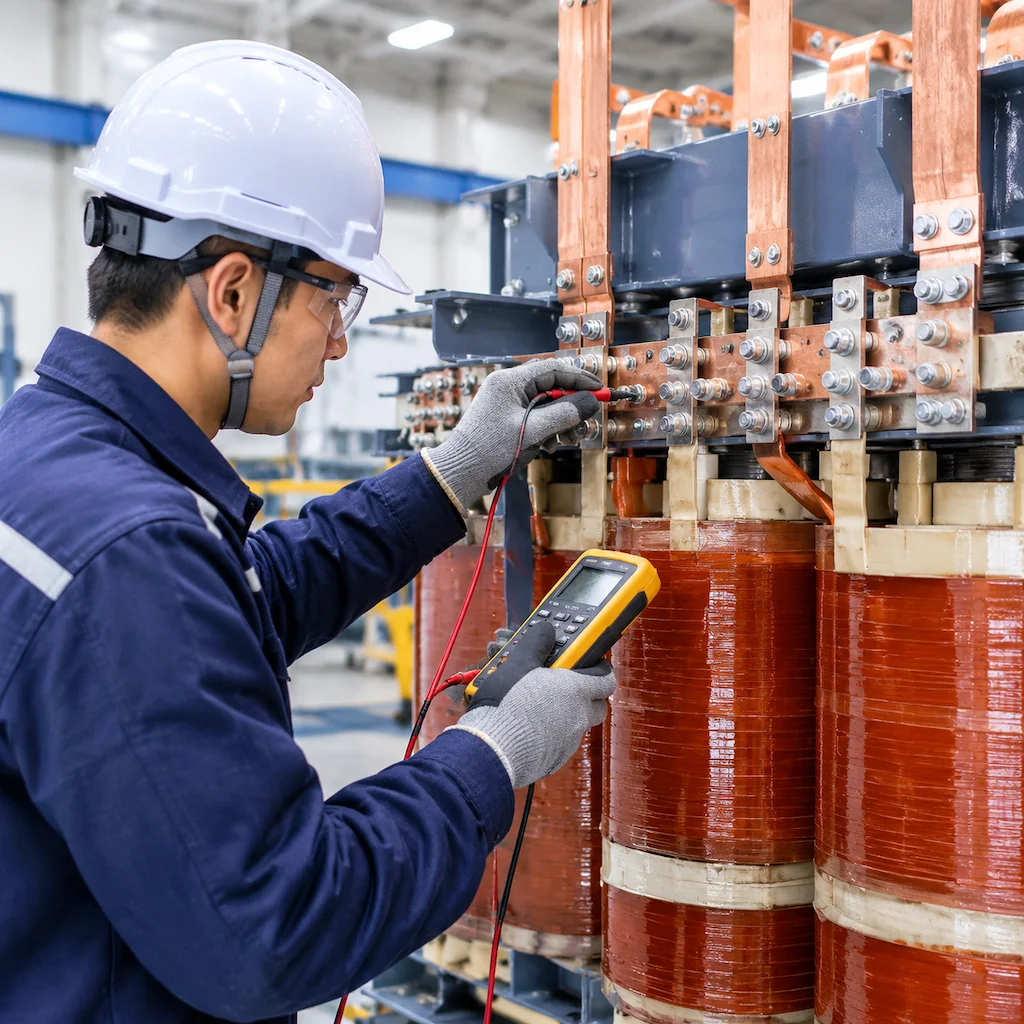
수치적 변압비 크기뿐 아니라, 최신 삼상 TTR 시험 장치는 위상 이동 각도를 동시에 평가함. 균형 잡힌 다상 네트워크에서는 변압기가 정의된 벡터 클록 표기법(Dyn11, Dyn1, YNd11, Yy0, Dd0 등)을 준수해야 함.
- Dyn11 구조: 고전압 델타 연결 및 저전압 와이 연결로, 저전압 2차 상 전압이 고전압 1차 상 전압보다 30° 지연됨.
- Yy0 / Dd0 구성: 1차 및 2차 권선 기하학적 구조가 동일하여 위상 각도 변위가 0°임.
- YNd1 / Dyn1 구성: 델타-와이 변환 시 2차 상 전압이 30° 지연됨.
공장 탱킹 또는 현장 접속 시 내부 리드선을 잘못 교차 연결하면, 삼상 벡터 그룹 시험에서 부정확한 위상 각도 변위가 드러나며, 위상이 맞지 않는 병렬 운전으로 인한 치명적 사고를 방지할 수 있음.
5. 공장 시험 절차: 라이언 일렉트릭 품질 프로토콜
라이언 일렉트릭에서는 정밀 권수비 검증을 제조 주기 전반의 여러 품질 홀드 포인트에 통합하고 있음. 최종 공장 승인 시험(FAT)은 당사 시험 베이에서 자동화된 전 삼상 시험을 통해 모든 장치에 대해 실시함. TTR 시험 IEEE C57.12.90 모든 탭 위치에 걸쳐 변압비 크기, 백분율 편차, 여기 전류 및 위상각 이동을 기록함.
실무 엔지니어링 현장 경험: 3,500 kVA, 34.5 kV 대 480 V 캐스트 레진 건식 변압기의 FAT 수행 중, 초기 자동 TTR 스윕에서 C상의 탭 4에서만 +0.82%의 변압비 편차가 확인됨. 재정렬 및 토크 검증 후 탭 4 편차는 +0.06%로 회복되어 고비용 현장 지연을 방지함.
6. 현장 실행 및 운전 준비 최선의 실천 방법 단계별 안내
- 완전한 격리 및 접지 확인: 모든 1차, 2차 및 3차 버스바를 절단하고, 변압기 탱크가 확실하게 접지되었는지 확인함.
- 여기 전원을 고전압 권선에 연결: H 리드를 고전압 권선에, X 리드를 저전압 권선에 연결함.
- 전체 탭 범위를 체계적으로 시험: DETC 또는 OLTC를 모든 위치로 순환시키며, 각 단계에서 변압비, 여기 전류 및 극성 점검을 수행함.
- 흥미로운 전류 프로파일 모니터링: 자화 전류에서 발생하는 급격한 편차는 코어 결함 또는 부분적인 권선 단락을 시사할 수 있음.
7. 요약 및 엔지니어링 사양 체크리스트
적합하고 견고한 변압기 권선비 시험 변압기는 자기 설계, 코어-코일 조립, 그리고 탭 체인저 기계 작동이 조화롭게 이루어짐을 확인해 줌. 모든 탭에서 비율 편차가 ±0.5% 이내인 포괄적인 FAT 시험 보고서를 요구하는 것이 필수적임.
맞춤형 중압 패드마운티드, 변전소용 또는 드라이타입 변압기의 경우, 라이언 일렉트릭(Ryan Electric)의 엔지니어링 전문가에게 문의하십시오: [email protected].
저자에 대한
라이언 일렉트릭 엔지니어링 팀: 라이언 일렉트릭(Jiangsu Ryan Electric Co., Ltd.)은 전 세계 유틸리티, 재생에너지, 데이터센터 인프라에 유입식, 캐스트레진 드라이타입, 패드마운티드 변압기를 공급하는 최고 수준의 제조업체입니다.