
 EN
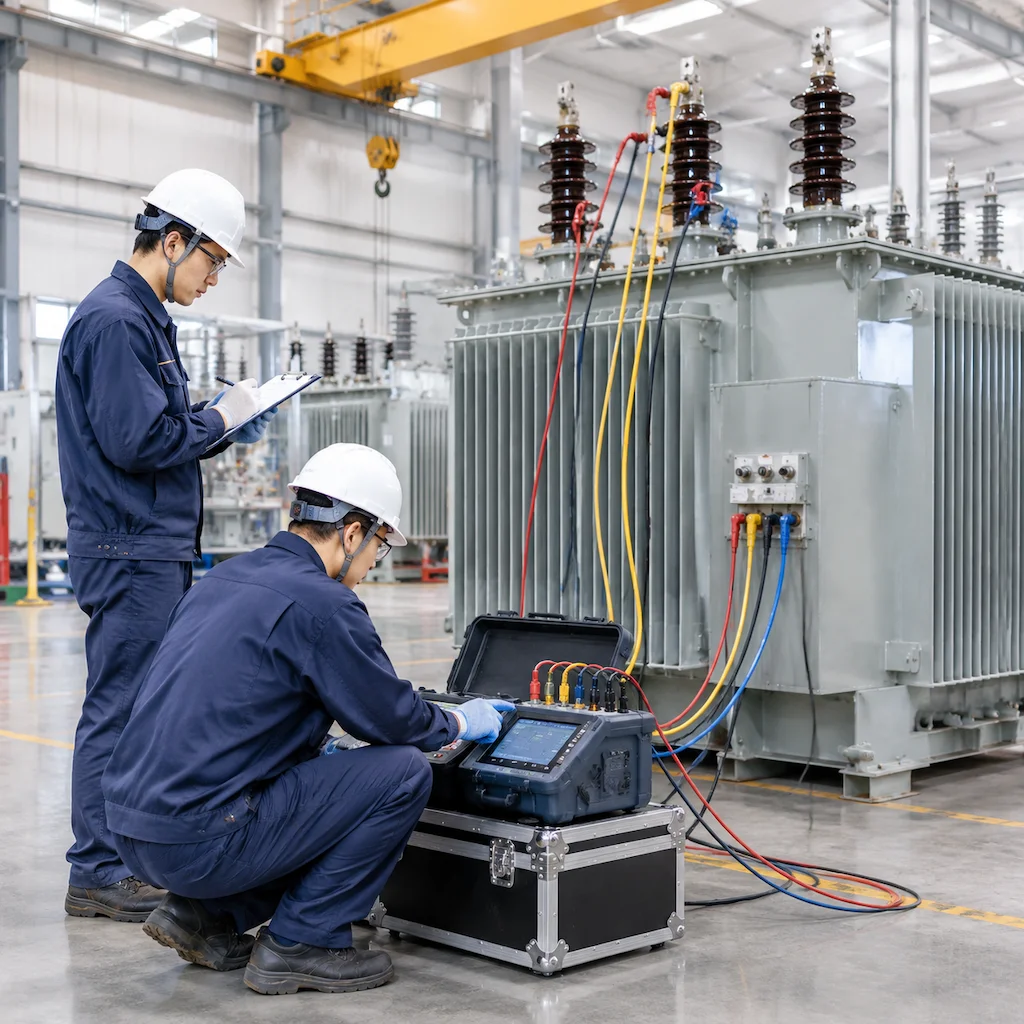
जब कोई नया डिलीवर किया गया सबस्टेशन ट्रांसफॉर्मर, पैड-माउंटेड यूनिट या कास्ट रेजिन ड्राई-टाइप ट्रांसफॉर्मर साइट पर पहुँचता है, तो विद्युत सममिति और वाइंडिंग अखंडता की पुष्टि ऊर्जा आपूर्ति से पहले प्राथमिक द्वार होती है। सभी पूर्व-स्थापना जाँचों में, ट्रांसफॉर्मर टर्न्स अनुपात परीक्षण यह भौतिक वाइंडिंग टर्न, आंतरिक टैप कनेक्शन और वेक्टर समूहन के इंजीनियरिंग डिज़ाइन नामपट्टिका के साथ मेल खाने की पुष्टि करने के लिए अंतिम नैदानिक उपकरण के रूप में कार्य करता है। आंतरिक टैप वाइंडिंग चयन में एक सूक्ष्म त्रुटि या एक अदृश्य टर्न-टू-टर्न विद्युतरोधन दोष तुरंत अंतर ट्रिप सुरक्षा को ट्रिगर कर सकता है, गंभीर परिसंचारी धाराएँ उत्पन्न कर सकता है, या भार के तहत असहनीय द्वितीयक वोल्टेज असंतुलन का कारण बन सकता है।
चाहे वह निर्माण फर्श पर कारखाना स्वीकृति परीक्षण (एफएटी) का संचालन कर रहे हों या किसी औद्योगिक उप-केंद्र के लिए स्थल स्वीकृति परीक्षण (एसएटी) का संचालन कर रहे हों, कठोर टीटीआर परीक्षण आईईईई सी57.12.90 मानक अनुमेय विचलन, उत्तेजना वोल्टेज आवेदन और कला विस्थापन सत्यापन के लिए अस्पष्टता-मुक्त मानदंड स्थापित करते हैं। यह तकनीकी मार्गदर्शिका टर्न अनुपात माप के भौतिकी, मानक परीक्षण सहिष्णुता, टैप चेंजर नैदानिक कार्यप्रवाह और क्षेत्र कार्यान्वयन के सर्वोत्तम अभ्यासों को रेखांकित करती है।
1. मूल भौतिकी: वोल्टेज अनुपात बनाम भौतिक टर्न अनुपात
टर्न अनुपात माप की सैद्धांतिक नींव ट्रांसफॉर्मर टर्न्स अनुपात परीक्षण फैराडे के विद्युतचुंबकीय प्रेरण के नियम पर आधारित है। आदर्श बिना-भार स्थितियों में, प्राथमिक (उच्च-वोल्टेज) वाइंडिंग और द्वितीयक (निम्न-वोल्टेज) वाइंडिंग के बीच वोल्टेज अनुपात भौतिक फेरों की संख्या के सीधे समानुपाती होता है:
अनुपात = N_प्राथमिक / N_द्वितीयक = V_प्राथमिक / V_द्वितीयक (शून्य भार पर)
वाणिज्यिक और उपयोगिता शक्ति ट्रांसफॉर्मरों में, सैद्धांतिक फेरों के अनुपात की गणना लाइन-टू-लाइन प्रणाली वोल्टेज के बजाय नामांकित चरण वोल्टेज से सीधे की जाती है। एक डेल्टा-वाई (Dyn11) स्टेप-डाउन इकाई के लिए जो ३४,५०० वी डेल्टा को ४८०Y/२७७ वी में परिवर्तित करती है, अनुपात की गणना में द्वितीयक लाइन-टू-न्यूट्रल वोल्टेज आधार को ध्यान में रखना आवश्यक है (३४,५०० वी / २७७.१३ वी = १२४.४९:१), बजाय कि सीधे लाइन वोल्टेज को विभाजित किया जाए। आधुनिक कंप्यूटरीकृत फेरों के अनुपात परीक्षक उच्च-वोल्टेज वाइंडिंग पर एक एसी उत्तेजना वोल्टेज (आमतौर पर शक्ति आवृत्ति पर ८ वी से १०० वी एसी के बीच चुनने योग्य) लगाते हैं, जबकि संबंधित निम्न-वोल्टेज चरण वाइंडिंग पर प्रेरित वोल्टेज का सटीक नमूनाकरण किया जाता है।
2. मानक सहनशीलता सीमाएँ: आईईईई सी57.12.90 बनाम आईईसी 60076-1
उत्तर अमेरिकी मानक (आईईईई सी57.12.90 और आईईईई सी57.12.00) तथा अंतर्राष्ट्रीय मानक (आईईसी 60076-1) दोनों कड़ी अनुपालन आवश्यकता लगाते हैं ट्रांसफॉर्मर अनुपात सहनशीलता 0.5 प्रतिशत प्रत्येक चरण और प्रत्येक टैप स्थिति पर मापा गया अनुपात, गणना किए गए नामपट्टिका अनुपात से ±0.5% से अधिक विचलित नहीं होना चाहिए।
प्रतिशत अनुपात विचलन की गणना मानक सूत्र का उपयोग करके की जाती है:
% विचलन = [(मापा अनुपात − गणना किया गया नामपट्टिका अनुपात) ÷ गणना किया गया नामपट्टिका अनुपात] × 100%
| मानक | क्षेत्र / धारा | अनुपात सहनशीलता सीमा | कोणीय चरण आवश्यकता |
|---|---|---|---|
| IEEE C57.12.90 | धारा 10: अनुपात परीक्षण | सभी टैप्स पर गणना किए गए नामपट्ट अनुपात का ±0.5% | ध्रुवता एवं कला विस्थापन सदिश समूह से मेल खाते हैं |
| IEEE C57.12.00 | धारा 9.1: सामान्य आवश्यकताएँ | अंकित एवं चरम टैप स्थितियों के दौरान ±0.5% | कोणीय विस्थापन की पुष्टि अनिवार्य है |
| IEC 60076-1 | धारा 11.3: वोल्टेज अनुपात का मापन | मुख्य टैप के लिए घोषित अनुपात का ±0.5% | घोषित घड़ी घंटा के भीतर कला विस्थापन |
| ANSI / NETA ATS | खंड 7.2.2: स्वीकृति परीक्षण | ±0.5% विचलन या संलग्न चरणों के 0.5% के भीतर | घटावात्मक / योगात्मक ध्रुवता की पुष्टि करें |
जबकि ±0.5% विनियामक सीमा को दर्शाता है ट्रांसफॉर्मर अनुपात सहनशीलता 0.5 प्रतिशत , उच्च-परिशुद्धता स्वचालित विनिर्माण प्रक्रियाएँ नियमित रूप से सभी मानक वितरण और शक्ति रेटिंग्स के लिए ±0.15% से भी कड़ी सहिष्णुता प्राप्त करती हैं।
3. टर्न्स अनुपात परीक्षण विचलनों के मूल कारण और नैदानिक प्रोटोकॉल
जब कोई टर्न्स अनुपात परीक्षण विफल हो जाता है या 0.5% से अधिक चरण-से-चरण असममिति प्रदर्शित करता है, तो परीक्षण इंजीनियरों को विचलन के यांत्रिक, चुंबकीय या विद्युत मूल को प्रणालीगत रूप से अलग करना आवश्यक है। सबसे आम विफलता तंत्रों में शामिल हैं:
ए. डी-एनर्जाइज्ड टैप चेंजर (DETC) और ऑन-लोड टैप चेंजर (OLTC) के गलत संरेखण: एक यांत्रिक लिंकेज स्लिपेज या घूर्णन संपर्क का गलत संरेखण अक्सर एक विशिष्ट चरण पर असामान्य पाठ्यांक के रूप में प्रकट होता है, जबकि संलग्न चरण सामान्य रूप से पढ़े जाते हैं, या दो अलग-अलग टैप स्थितियों पर समान अनुपात पाठ्यांक के रूप में। एक पूर्ण ट्रांसफॉर्मर टैप चेंजर नैदानिक परीक्षण का संचालन करना प्रत्येक टैप स्थिति में तुरंत संपर्क के क्षरण या यांत्रिक डेन्ट इंडेक्सिंग त्रुटियों का पता लगाता है।
बी. टर्न-टू-टर्न विद्युतरोधन विफलता / शॉर्टेड टर्न्स: आसन्न तांबे या एल्युमीनियम टर्न्स के बीच धात्विक शॉर्ट, प्रभावी टर्न गिनती को गंभीर रूप से बदल देता है, जिसके परिणामस्वरूप अनुपात में भारी विचलन और अत्यधिक उत्तेजना धारा होती है।
सी. खुले वाइंडिंग स्ट्रैंड्स और ढीले आंतरिक टर्मिनल लिंक: निरंतर पारिवर्तित चालक या बहु-स्ट्रैंड वाइंडिंग डिज़ाइन में, कटा हुआ स्ट्रैंड या उच्च-प्रतिरोध आंतरिक बोल्टेड कनेक्शन परीक्षण धारा के तहत स्थानीय वोल्टेज ड्रॉप उत्पन्न करता है, जिससे कला कोण पठन में परिवर्तन होता है।
४. वेक्टर समूह और कला कोण विस्थापन सत्यापन
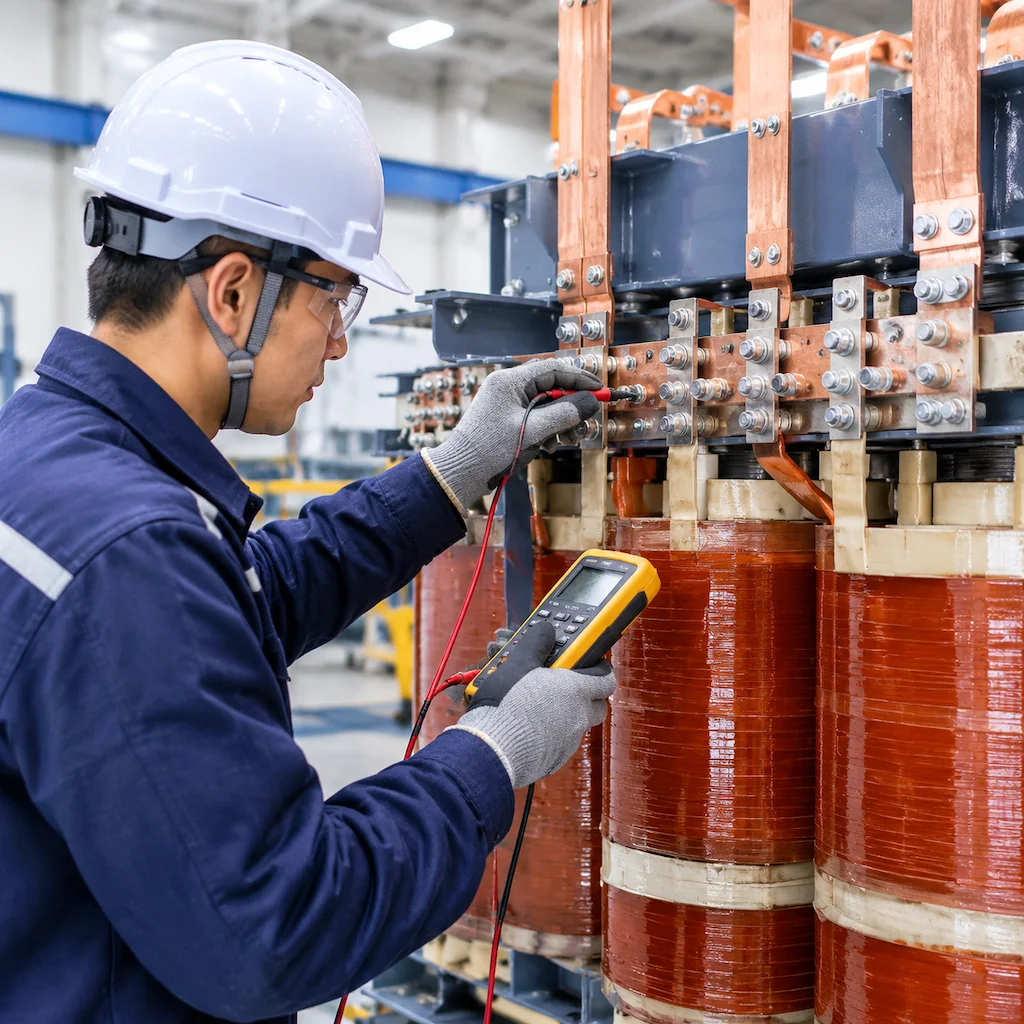
संख्यात्मक अनुपात के परिमाण के अतिरिक्त, आधुनिक तीन-चरणीय टीटीआर परीक्षण सेट एक साथ कला विस्थापन कोण का मूल्यांकन करते हैं। संतुलित बहुचरणीय नेटवर्क में, ट्रांसफॉर्मर को परिभाषित वेक्टर घड़ी संकेतनों (जैसे Dyn11, Dyn1, YNd11, Yy0, या Dd0) का पालन करना आवश्यक है:
- Dyn11 विन्यास: उच्च-वोल्टेज डेल्टा कनेक्शन के साथ निम्न-वोल्टेज वाई कनेक्शन, जहाँ निम्न-वोल्टेज द्वितीयक फेज वोल्टेज उच्च-वोल्टेज प्राथमिक फेज वोल्टेज के पीछे 30° का कला-विस्थापन रखता है।
- Yy0 / Dd0 विन्यास: प्राथमिक और द्वितीयक वाइंडिंग की समान ज्यामिति, जिससे 0° का कला-कोणीय विस्थापन उत्पन्न होता है।
- YNd1 / Dyn1 विन्यास: 30° के द्वितीयक कला-विलंब के साथ डेल्टा-वाई रूपांतरण।
यदि कारखाने में टैंकिंग या क्षेत्र में समापन के दौरान आंतरिक तारों को क्रॉस कर दिया जाए, तो तीन-फेज वेक्टर समूह परीक्षण गलत कला-कोणीय विस्थापन को उजागर करेगा, जिससे विपरीत कला में समानांतर संचालन की घातक स्थिति रोकी जा सके।
5. कारखाना परीक्षण प्रथाएँ: रायन इलेक्ट्रिक गुणवत्ता प्रोटोकॉल
रायन इलेक्ट्रिक में, सटीक टर्न्स अनुपात सत्यापन को विनिर्माण चक्र के दौरान कई गुणवत्ता रोक बिंदुओं में एम्बेड किया गया है। हमारे परीक्षण बे में अंतिम कारखाना स्वीकृति परीक्षण (FAT) के दौरान, प्रत्येक इकाई पूर्ण स्वचालित तीन-फेज परीक्षण से गुजरती है। टीटीआर परीक्षण आईईईई सी57.12.90 सभी टैप स्थितियों को शामिल करते हुए, अनुपात के परिमाण, प्रतिशत विचलन, उत्तेजना धारा और कला कोण विस्थापन का रिकॉर्ड करना।
व्यावहारिक इंजीनियरिंग क्षेत्र अनुभव: एक 3,500 kVA 34.5 kV से 480 V कैस्ट रेज़िन ड्राई-टाइप ट्रांसफॉर्मर के FAT के दौरान, प्रारंभिक स्वचालित TTR स्कैन ने केवल फेज C के टैप 4 पर +0.82% का अनुपात विचलन दिखाया। पुनः संरेखण और टॉर्क सत्यापन के बाद टैप 4 का विचलन +0.06% तक कम कर दिया गया, जिससे महंगी क्षेत्र देरी को रोका गया।
6. चरणबद्ध क्षेत्र कार्यान्वयन और आवंटन की सर्वोत्तम प्रथाएँ
- पूर्ण अलगाव और ग्राउंड सत्यापन: सभी प्राथमिक, द्वितीयक और तृतीयक बसबार्स को डिस्कनेक्ट करें और सुनिश्चित करें कि ट्रांसफॉर्मर टैंक को दृढ़ता से ग्राउंड किया गया है।
- उत्तेजना को उच्च-वोल्टेज वाइंडिंग से जोड़ें: H-लीड्स को उच्च-वोल्टेज वाइंडिंग से और X-लीड्स को निम्न-वोल्टेज वाइंडिंग से जोड़ें।
- पूर्ण टैप श्रेणी का प्रणालीगत परीक्षण: DETC या OLTC को सभी स्थितियों के माध्यम से चक्रित करें और प्रत्येक चरण पर अनुपात, उत्तेजना धारा और ध्रुवता जाँच करें।
- रोचक वर्तमान प्रोफ़ाइल की निगरानी करें: चुंबकीयकरण वर्तमान में कोई भी तीव्र विचलन कोर में संभावित समस्याओं या आंशिक टर्न शॉर्ट्स का संकेत देता है।
7. सारांश और इंजीनियरिंग विनिर्देश जाँच सूची
एक अनुपालनकारी, मज़बूत ट्रांसफॉर्मर टर्न्स अनुपात परीक्षण पुष्टि करता है कि चुंबकीय डिज़ाइन, कोर-एंड-कॉइल असेंबली और टैप चेंजर यांत्रिकी सामंजस्य में काम करते हैं। सभी टैप्स पर ±0.5% से कम अनुपात विचलन के साथ व्यापक FAT परीक्षण रिपोर्ट की आवश्यकता महत्वपूर्ण है।
कस्टम मध्यम-वोल्टेज पैड-माउंटेड, सबस्टेशन या ड्राई-टाइप ट्रांसफॉर्मर के लिए, रयान इलेक्ट्रिक के इंजीनियरिंग विशेषज्ञों से संपर्क करें: [email protected].
लेखक के बारे में
रयान इलेक्ट्रिक इंजीनियरिंग टीम: रयान इलेक्ट्रिक (जियांगसू रयान इलेक्ट्रिक कंपनी, लिमिटेड) तेल-आधारित, कास्ट रेजिन ड्राई-टाइप और पैड-माउंटेड ट्रांसफॉर्मर का एक प्रमुख निर्माता है, जो वैश्विक उपयोगिता, नवीकरणीय ऊर्जा और डेटा केंद्र अवसंरचना की सेवा करता है।
विषय-सूची
- 1. मूल भौतिकी: वोल्टेज अनुपात बनाम भौतिक टर्न अनुपात
- 2. मानक सहनशीलता सीमाएँ: आईईईई सी57.12.90 बनाम आईईसी 60076-1
- 3. टर्न्स अनुपात परीक्षण विचलनों के मूल कारण और नैदानिक प्रोटोकॉल
- ४. वेक्टर समूह और कला कोण विस्थापन सत्यापन
- 5. कारखाना परीक्षण प्रथाएँ: रायन इलेक्ट्रिक गुणवत्ता प्रोटोकॉल
- 6. चरणबद्ध क्षेत्र कार्यान्वयन और आवंटन की सर्वोत्तम प्रथाएँ
- 7. सारांश और इंजीनियरिंग विनिर्देश जाँच सूची
- लेखक के बारे में