
 EN
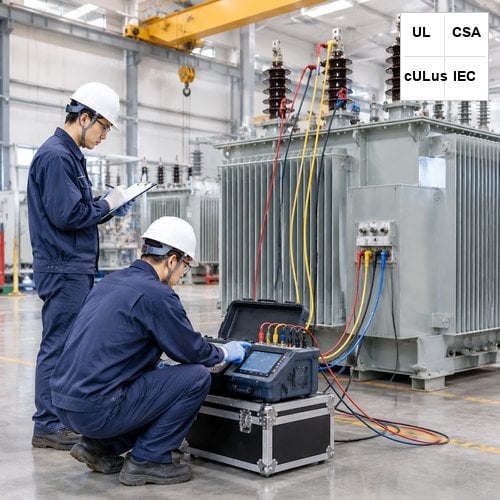
Quando un trasformatore per stazione di trasformazione appena consegnato, un’unità in contenitore o un trasformatore in resina epossidica di tipo a secco arrivano sul sito, la verifica della simmetria elettrica e dell’integrità degli avvolgimenti costituisce la principale fase di controllo preliminare prima della messa in tensione. Tra tutti i controlli pre-accensione, prova del rapporto spire del trasformatore funge da strumento diagnostico definitivo per confermare che le spire fisiche dell'avvolgimento, i collegamenti interni dei preselettore e i raggruppamenti vettoriali corrispondono alle targhette di progettazione ingegneristica. Un errore minimo nella selezione delle spire del preselettore interno o un difetto non rilevato nell'isolamento tra spire può innescare immediatamente la protezione differenziale, generare correnti circolanti severe o causare squilibri intollerabili della tensione secondaria sotto carico.
Che si esegua il Factory Acceptance Testing (FAT) sul pavimento di produzione o il Site Acceptance Testing (SAT) per una sottostazione industriale, rigorosi TTR testing IEEE C57.12.90 standard stabiliscono criteri inequivocabili per lo scostamento ammissibile, l'applicazione della tensione di eccitazione e la verifica dello sfasamento di fase. Questa guida tecnica illustra la fisica della misurazione del rapporto spire, le tolleranze di prova standard, i flussi diagnostici per il preselettore e le migliori pratiche per l'esecuzione sul campo.
1. Fisica fondamentale: rapporto di tensione vs. rapporto fisico di spire
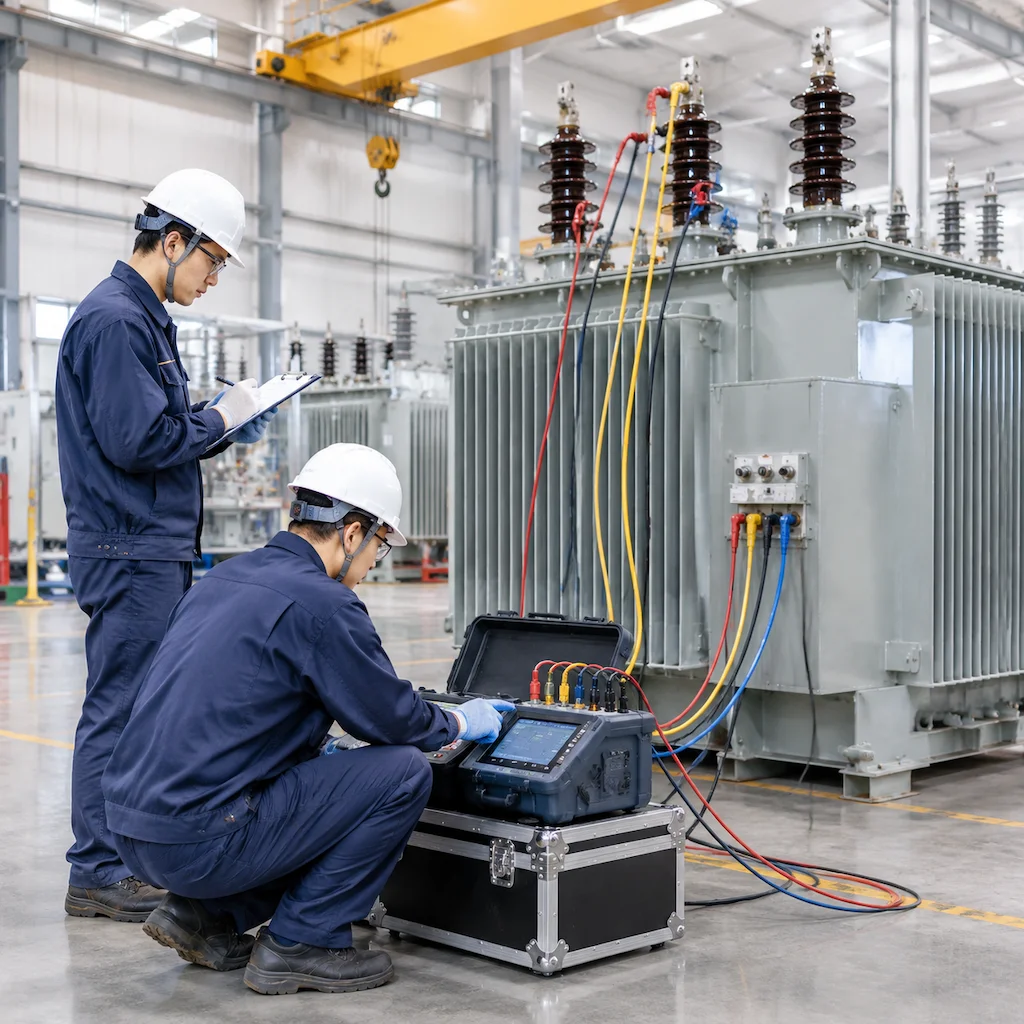
Fondamento teorico della prova del rapporto spire del trasformatore si basa sulla legge di induzione elettromagnetica di Faraday. In condizioni ideali a vuoto, il rapporto tra la tensione del primario (avvolgimento ad alta tensione) e quella del secondario (avvolgimento a bassa tensione) è strettamente proporzionale al numero fisico di spire:
Rapporto = N_primario / N_secondario = V_primario / V_secondario (a carico nullo)
Nei trasformatori per uso commerciale e per la rete elettrica, i calcoli teorici del rapporto spire sono ricavati direttamente dalle tensioni di fase nominali, anziché dalle tensioni di linea del sistema. Per un’unità riduttrice in configurazione triangolo-stella (Dyn11) che converte 34 500 V in triangolo in 480Y/277 V, il calcolo del rapporto deve tenere conto della base di tensione linea-neutro del secondario (34 500 V / 277,13 V = 124,49:1), invece di dividere direttamente le tensioni di linea. Gli attuali strumenti computerizzati per la misura del rapporto spire applicano una tensione di eccitazione in corrente alternata (tipicamente selezionabile tra 8 V e 100 V CA alla frequenza di rete) all’avvolgimento ad alta tensione, campionando con precisione la tensione indotta sull’avvolgimento di bassa tensione corrispondente.
2. Limiti standard di tolleranza: IEEE C57.12.90 rispetto a IEC 60076-1
Sia gli standard nordamericani (IEEE C57.12.90 e IEEE C57.12.00) sia quelli internazionali (IEC 60076-1) impongono una rigorosa tolleranza del rapporto del trasformatore pari allo 0,5 percento il rapporto misurato su ogni fase e in ogni posizione del tap non deve discostarsi di oltre ±0,5% dal rapporto nominale calcolato.
La deviazione percentuale del rapporto viene calcolata mediante la formula standard:
% Deviazione = [(Rapporto misurato - Rapporto nominale calcolato) / Rapporto nominale calcolato] * 100%
| Standard | Ambito / Clausola | Limite di tolleranza del rapporto | Requisito sull’angolo di fase |
|---|---|---|---|
| IEEE C57.12.90 | Clausola 10: Prove di rapporto | ±0,5% del rapporto nominale calcolato su tutti i prelievi | La polarità e lo spostamento di fase corrispondono al gruppo vettoriale |
| IEEE C57.12.00 | Articolo 9.1: Requisiti generali | ±0,5% nelle posizioni di prelievo nominali ed estreme | La verifica dello spostamento angolare è obbligatoria |
| IEC 60076-1 | Articolo 11.3: Misurazione del rapporto di tensione | ±0,5% del rapporto dichiarato per il prelievo principale | Spostamento di fase entro l’ora indicata sul quadrante orario |
| ANSI / NETA ATS | Sezione 7.2.2: Prove di accettazione | deviazione di ±0,5 % oppure entro lo 0,5 % rispetto alle fasi adiacenti | Verificare la polarità sottrattiva / additiva |
Mentre ±0,5 % rappresenta il limite regolamentare massimo per tolleranza del rapporto del trasformatore pari allo 0,5 percento , i processi automatizzati di produzione ad alta precisione raggiungono abitualmente tolleranze più strette di ±0,15 % su tutte le potenze nominali standard di distribuzione e di potenza.
3. Cause principali delle deviazioni nei test del rapporto spire e protocolli diagnostici
Quando un test del rapporto spire fallisce o mostra un’asimmetria fase-fase superiore allo 0,5 %, gli ingegneri addetti ai test devono isolare in modo sistematico l’origine meccanica, magnetica o elettrica della deviazione. I meccanismi di guasto più frequenti includono:
A. Allineamenti errati del commutatore a vuoto (DETC) e del commutatore sotto carico (OLTC): Uno scivolamento del collegamento meccanico o un’allineamento errato dei contatti rotanti si manifesta spesso con una lettura anomala su una specifica fase, mentre le fasi adiacenti forniscono letture normali, oppure con un identico valore di rapporto su due diverse posizioni del commutatore. L’esecuzione completa di una diagnostica del commutatore del trasformatore in ogni posizione di regolazione del tap individua immediatamente l'usura dei contatti o gli errori meccanici nell'indicizzazione dei detent.
B. Rottura dell'isolamento tra spire / spire in cortocircuito: Un cortocircuito metallico tra spire adiacenti di rame o alluminio altera in modo significativo il numero effettivo di spire, provocando una forte deviazione del rapporto accompagnata da una corrente di eccitazione eccessiva.
C. Interruzione di fili nel avvolgimento e collegamenti interni allentati: Nei progetti con conduttore a transposizione continua o avvolgimenti a più fili, un filo interrotto o un collegamento bullonato interno ad alta resistenza genera cadute di tensione localizzate sotto corrente di prova, modificando la lettura dell'angolo di fase.
4. Verifica del gruppo vettoriale e dello spostamento angolare di fase
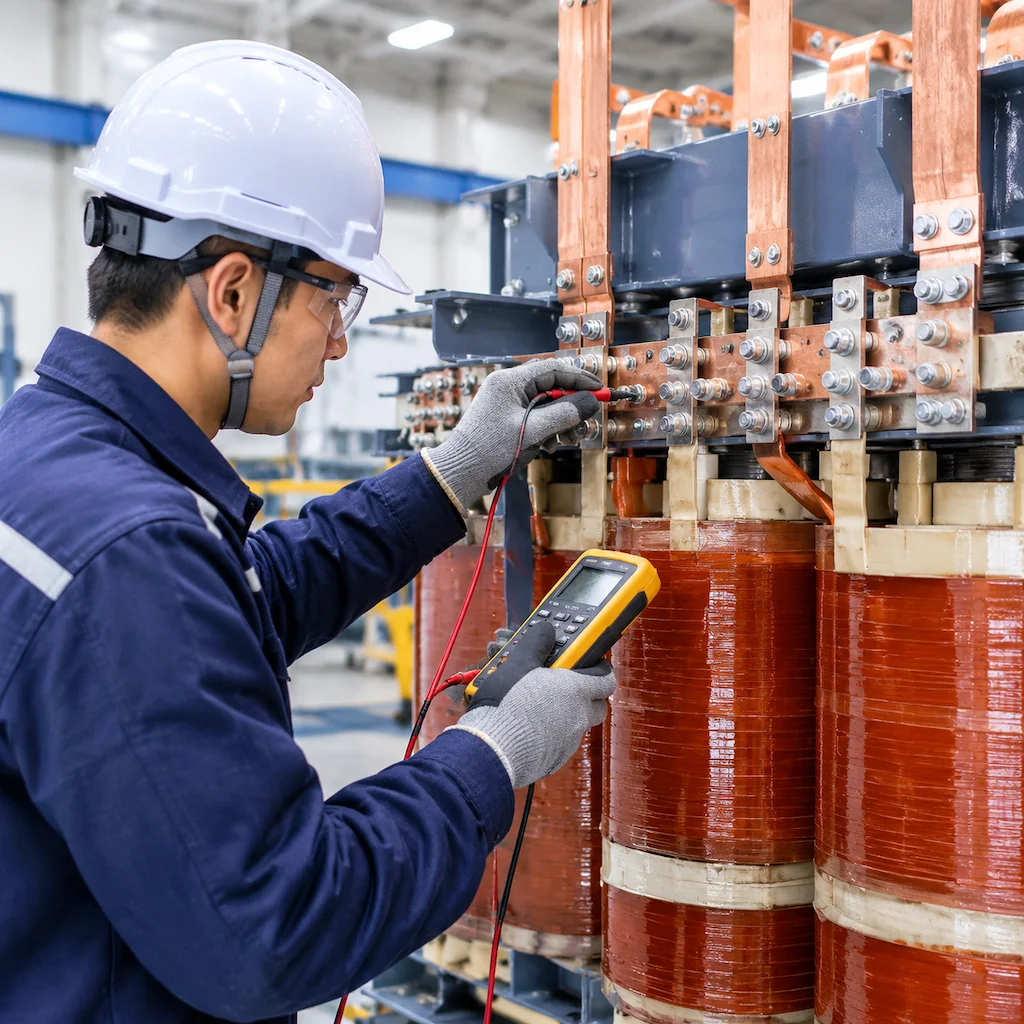
Oltre al semplice valore numerico del rapporto, gli attuali strumenti per il test TTR trifase valutano contemporaneamente l'angolo di spostamento di fase. In reti polifasi bilanciate, i trasformatori devono rispettare le notazioni orarie vettoriali definite (ad esempio Dyn11, Dyn1, YNd11, Yy0 o Dd0):
- Configurazione Dyn11: Collegamento ad alta tensione a triangolo con collegamento a bassa tensione a stella, in cui la tensione di fase secondaria a bassa tensione è sfasata in ritardo rispetto alla tensione di fase primaria ad alta tensione di 30°.
- Configurazione Yy0 / Dd0: Geometria identica degli avvolgimenti primario e secondario, con conseguente spostamento angolare di fase pari a 0°.
- Configurazione YNd1 / Dyn1: Trasformazione triangolo-stella con uno sfasamento in ritardo di 30° della fase secondaria.
Se i collegamenti interni vengono incrociati durante il riempimento in fabbrica o durante la messa in opera sul campo, una prova del gruppo vettoriale trifase rivelerà uno spostamento angolare di fase errato, impedendo un’operazione parallela catastrofica fuori fase.
5. Pratiche di collaudo in fabbrica: Il Protocollo Qualità Ryan Electric
Presso Ryan Electric, la verifica precisa del rapporto di trasformazione è integrata in più punti critici di controllo qualità lungo il ciclo produttivo. Durante le prove finali di accettazione in fabbrica (FAT) nelle nostre aree di collaudo, ogni unità subisce un completo test automatico trifase TTR testing IEEE C57.12.90 coprendo tutte le posizioni del tap, registrando il valore del rapporto, la deviazione percentuale, la corrente di eccitazione e lo spostamento dell’angolo di fase.
Esperienza pratica sul campo: Durante la FAT per un trasformatore in resina colata, asciutto, da 3.500 kVA, 34,5 kV / 480 V, una prima scansione automatica TTR ha rivelato una deviazione del rapporto pari a +0,82 % esclusivamente al Tap 4 della Fase C. Dopo un nuovo allineamento e la verifica della coppia di serraggio, la deviazione al Tap 4 è stata ridotta a +0,06 %, evitando un costoso ritardo sul campo.
6. Esecuzione sul campo passo-passo e migliori pratiche per la messa in servizio
- Isolamento completo e verifica del collegamento a terra: Staccare tutti i bussbar primari, secondari e terziari e assicurarsi che il serbatoio del trasformatore sia collegato a terra in modo solido.
- Collegare l’eccitazione all’avvolgimento ad alta tensione: Collegare i cavi H all’avvolgimento ad alta tensione e i cavi X all’avvolgimento a bassa tensione.
- Eseguire il test sull’intero intervallo di tap in modo sistematico: Far ciclare il regolatore sotto carico (OLTC) o il regolatore a vuoto (DETC) attraverso tutte le posizioni, eseguendo a ogni passo i controlli del rapporto, della corrente di eccitazione e della polarità.
- Monitorare i profili di corrente eccitante: Qualsiasi brusca divergenza nella corrente di magnetizzazione indica potenziali problemi nel nucleo o cortocircuiti parziali tra spire.
7. Sintesi e checklist delle specifiche ingegneristiche
Un trasformatore conforme e robusto prova del rapporto spire del trasformatore fornisce la conferma che il progetto magnetico, l’assemblaggio nucleo-avvolgimenti e la meccanica del commutatore a prese operano in perfetta armonia. È essenziale richiedere rapporti completi di test FAT con deviazioni del rapporto inferiori a ±0,5% su tutte le prese.
Per trasformatori personalizzati di media tensione, tipo pedana, per sottostazioni o di tipo ad aria, contattare gli specialisti ingegneristici di Ryan Electric all’indirizzo [email protected].
Sull'autore
Team ingegneristico Ryan Electric: Ryan Electric (Jiangsu Ryan Electric Co., Ltd.) è un produttore leader di trasformatori immersi in olio, a resina colata, e di tipo pedana, che fornisce infrastrutture globali per servizi pubblici, energie rinnovabili e centri dati.
Indice dei Contenuti
- 1. Fisica fondamentale: rapporto di tensione vs. rapporto fisico di spire
- 2. Limiti standard di tolleranza: IEEE C57.12.90 rispetto a IEC 60076-1
- 3. Cause principali delle deviazioni nei test del rapporto spire e protocolli diagnostici
- 4. Verifica del gruppo vettoriale e dello spostamento angolare di fase
- 5. Pratiche di collaudo in fabbrica: Il Protocollo Qualità Ryan Electric
- 6. Esecuzione sul campo passo-passo e migliori pratiche per la messa in servizio
- 7. Sintesi e checklist delle specifiche ingegneristiche
- Sull'autore