
 EN
Dva nabídkové listy pro stejný 1500 kVA podlahový transformátor byly minulý měsíc doručeny kupujícímu v Houstonu. Stejný výkon v kVA, stejné napětí 13,8 kV delta na 480Y/277 V, stejná impulzní výdrž 95 kV, stejný certifikát UL. Rozdíl v ceně činil 19 % a rozdíl v dodacích lhůtách osm týdnů.
Zeptali jsme se obou dodavatelů na základní technický list. Jeden z nich uvedl směrový elektrický kov třídu M-4, tloušťku 0,30 mm. Druhý uvedl třídu M-3, tloušťku 0,27 mm. Tento jeden řádek vysvětlil většinu rozdílu.
Jako výrobce rozvodových transformátorů tohle vidíme každý týden. Jádro tvoří přibližně pětinu nákladů na materiál a zároveň většinu hmotnosti ztráta při nulovém zatížení transformátoru, avšak obvykle je poslední položkou, na kterou se někdo ptá ještě před podpisem smlouvy.
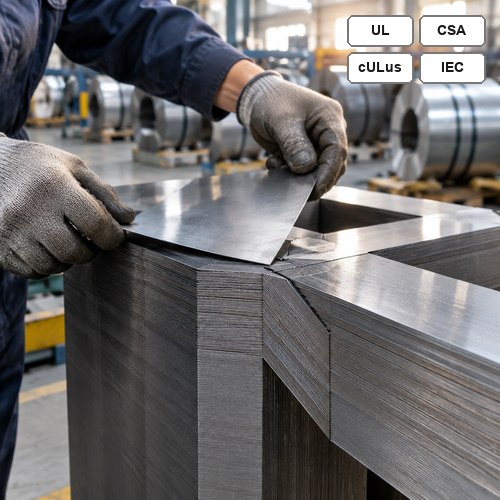
Skládání orientovaného jaderného plechu na laminovací lince
Co ve skutečnosti je orientovaný elektrický plech
Směrový elektrický kov — CRGO u většiny objednávek — je slitina železa se sníženým obsahem uhlíku a křemíku (asi 3,15 % křemíku), která je válcována a žíhána tak, aby se krystalová mřížka zarovnala do tzv. Gossovy textury ve směru válcování. Právě toto zarovnání je hlavním účelem tohoto materiálu. Ve směru válcování se snadno magnetizuje, kolmo k tomuto směru se magnetizuje obtížně.
Jádro sestavené z materiálu CRGO tvoří magnetický obvod s preferovanou cestou, avšak každý řez, spoj a otvor pro šroub v dokončeném balíku laminací působí proti této cestě. Proto je návrh jádra stejně důležitý jako třída materiálu jádra a proto i levná cívka může vést k výrobě drahého transformátoru.
Při kmitočtu 50 nebo 60 Hz jsou důležité dva mechanismy ztrát. Ztráty hystereze závisí na slitině a kvalitě žíhání. Ztráty vířivými proudy závisí na tloušťce plechových listů, a proto jsou jádra pro distribuční transformátory vyráběna z plechu o tloušťce 0,23 až 0,30 mm namísto 0,5 mm plechu používaného v levných malých transformátorech. Vyšší obsah křemíku zvyšuje měrný odpor a snižuje ztráty vířivými proudy; tenčí plech tyto ztráty dále snižuje. Moderní válcovny navíc povrch plechu označují laserem za účelem jemného ladění magnetických domén, což přináší úsporu zhruba 5 až 10 % celkových ztrát jádra při stejné třídě materiálu.
ASTM A876/A876M je specifikace, na kterou se většina objednávek odkazuje pro plně zpracované třídy materiálů. Níže je uveden rozsah, který kupující ve skutečnosti získají:
| Třída | Nominální tloušťka | Typická maximální ztráta jádra v W/kg při indukci 1,7 T a kmitočtu 60 Hz | Kde se vyskytuje |
| M-2 | 0,23 mm | 0,85 – 0,95 | Jednotky s vysokou účinností, zakázky s pokutou za ztráty |
| M-3 | 0,27 mm | 0,95 – 1,05 | Průmyslová třída účinnosti pro rok 2029 |
| M-4 | 0,30 mm | 1,05 – 1,15 | Standardní distribuční jednotky, zakázky se zkrácenou dobou dodání |
Tuto tabulku čtěte jako orientační směrnici, nikoli jako závaznou záruku. Technické listy od výrobců se liší podle dodavatele a ztráty, které zakoupíte, jsou ztráty hotového jádra, nikoli ztráty uvedené na štítku cívky.
Proč dva výrobci distribučních transformátorů uvádějí různé ztráty naprázdno
Dvě továrny mohou zakoupit stejnou cívku M-3 a dodat transformátory s rozdílem 12 % ve ztráta při nulovém zatížení . Rozdíl spočívá v tzv. faktoru výroby — poměru mezi naměřenou ztrátou hotového jádra a teoretickou ztrátou stejné hmotnosti neřezané oceli. Řádně provozovaná dílna pro výrobu jader dosahuje hodnot mezi 1,10 a 1,25. Hodnoty nad tímto rozsahem znamenají, že výrobní proces spotřebovává wattové výkony, za které jste již zaplatili.
Zde se spotřebují watty. Na prvním místě je společný návrh: šikmé spoje s přesahem pod úhlem 45 stupňů jsou lepší než rovné spoje, protože magnetický tok prochází menším počtem mezer, a třístupňový přesah je lepší než jednostupňový přesah. Na druhém místě je počet spojů na rameno – každý další spoj zvyšuje magnetický odpor. Na třetím místě jsou díry pro šrouby vyražené přes jek (yoke), protože každá díra nutí magnetický tok se vyhnout jí. Na čtvrtém místě je hranový osový povrch (burr) zanechaný řezací linkou, protože tento povrch zkratuje mezivrstevní izolaci na okraji. Na pátém místě je tlak uchycení: příliš vysoký utahovací moment šroubů jádra způsobuje napětí v plechu a zvyšuje ztráty.
Žíhání je krok, na který kupující zřídka kladou otázky. Řezání a stříhání poškozují krystalovou strukturu na okraji každého plechu, a žíhání ke snížení napětí po řezání obnoví většinu tohoto poškození. Vynecháte-li žíhání nebo odešlete-li jádro subdodavateli, který provozuje smíšenou dávku, vrátíte část toho, za co jste zaplatili v cívce.
Na základní čáře kontroluje operátor výšku hrotu mikrometrem u každého rozříznutého kotouče ještě před tím, než se dostane na stůl pro řezání. Vše nad 0,02 mm je označeno jako nedobré, protože tento hrot se projeví jako ztráta až při konečném testu, nikoli při řezání, a do té doby je jádro již složeno do balíku. Balíky jsou sestaveny se třístupňovým překrytím a každé jádro je spojeno páskou místo šroubování přes juk.
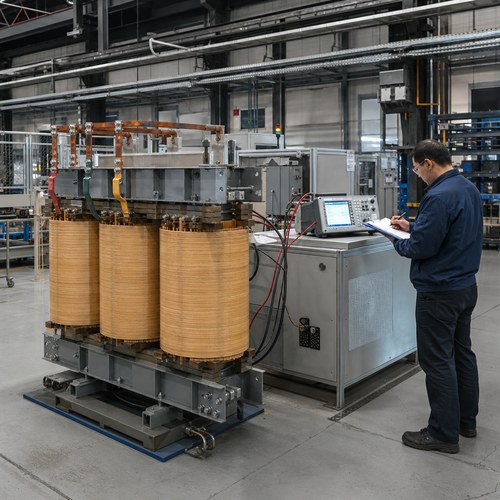
Měření ztrát naprázdno a budicího proudu před umístěním do nádrže
Výpočet stojí za to provést jednou, protože přemění technickou specifikaci na konkrétní číslo. Transformátor o výkonu 1 000 kVA se ztrátami v jádře 1 200 W, který pracuje 8 760 hodin ročně za ceny 0,09 USD/kWh, spotřebuje ročně přibližně 946 USD na energii naprázdno. Desetiprocentní podíl faktoru budovy, tedy 120 W, činí 95 USD ročně – což za 20 let činí přibližně 1 900 USD na jeden transformátor. Vynásobíte-li to flotilou čtyřiceti jednotek, specifikace jádra přestane vypadat jako drobnost.
Jak třída jádra určuje váš termín dodání
Tato část překvapuje zakupující týmy. V olejový transformátor , jádro je obvykle nejdéle čekaný zakoupený materiál, dříve než nádrž a někdy i dříve než ložiskové vložky. Orienrovaná ocel je výrobek válcovny prodávaný na základě ročních alokačních smluv a třídy vysokopermeabilní oceli s tloušťkou 0,27 mm představují nejužší segment této alokace, protože každý výrobce usilující o splnění účinnostních tabulek pro rok 2029 chce stejnou cívku.
Takže když dodavatel nabídne zkrátit dodací lhůtu o šest týdnů přechodem od třídy M-3 na M-4, pravděpodobně o dodací lhůtě nepřehání. Obchoduje vaším ztráta při nulovém zatížení proti své pozici u válcovny. Pokud projekt obsahuje ustanovení o vyhodnocení ztráty, tento obchod obvykle způsobí ztrátu peněz během celé životnosti zařízení. Pokud jde o dočasnou stavební napájecí jednotku, jejíž dodání je plánováno za deset týdnů, použití třídy M-4 může být zcela vhodné. Chybou je však provést tento obchod náhodou, protože nikdo nezjistil, jaká třída byla nabídnuta.
Nařízení je nyní součástí tohoto výpočtu. Podle 10 CFR 431.196 musí kapalinou chlazené a nízkonapěťové suché distribuční transformátory vyrobené od 23. dubna 2029 splňovat pozměněné tabulky účinnosti, a stávající znění je zveřejněno v eCFR 10 CFR Part 431 Subpart K . Jednotka objednaná v roce 2028 pro uvedení do provozu v roce 2029 leží přímo na této hranici, a stupeň jádra je místo, kde se skutečně zakoupí soulad – nikoli na typovém štítku ani v katalogu.
To má důsledek pro nákup, který stojí za to upozornit již v rané fázi. Pokud zakoupíte jednotku připravenou pro rok 2029 v letech 2026 nebo 2027, efektivně rezervujete alokaci třídy M-3 o dva až tři roky před datem, ke kterému je soulad povinný, a to v konkurenci se všemi ostatními kupujícími, kteří si přečetli stejné předpisy.
Čtení záruky ztrát v nabídce
Zaručená a typická hodnota nejsou stejné číslo, a nabídky zřídka uvádějí, kterou z nich myslí. Norma IEC 60076-1 povoluje tolerance +15 % u zaručených ztrát, takže záruka 1 200 W legálně pokrývá až 1 380 W. Pokud píšete sankční ustanovení, formulujte ho vůči zaručené hodnotě a měřte jej metodou ztrát naprázdno podle platné Testovacího kódu IEEE C57.12.90 , a v nákupní objednávce stanovte horní mez tolerance.
Zveřejňujeme zaručenou hodnotu již včetně vnitřní tolerance. Pokud výpočet návrhu vyjde na 1 180 W, pak záruka uvádí 1 180 W a tovární zkouška musí dosáhnout hodnoty rovné nebo nižší. Jedná se o náročnější závazek a odstraňuje sporný bod při přijímacích zkouškách. Zároveň nutí výrobní provoz udržovat stavební faktor po celý rok na nízké úrovni – což je právě cílem.
Dvě další věci, které je třeba zkontrolovat v nabídce. Za prvé, zda je ztráta zatížení opravena na referenční teplotu 75 °C nebo 85 °C, protože tyto dvě hodnoty nejsou zaměnitelné a v nabídkách se často neuvede, která konvence byla použita. Za druhé, zda je vůbec uvedena hmotnost jádra. Návrh transformátoru o výkonu 1 000 kVA s jádrem o 40 kg lehčím je buď vyroben z lepší oceli, nebo z méně oceli, a oba případy vypadají na jednostránkové nabídce stejně.
Co jsme změnili ve vlastní dílně pro výrobu jader
Ryan Electric vyrábí transformátory od roku 2007 na pozemku o rozloze 120 000 m² s více než 180 sadami výrobního a zkušebního zařízení a s 37 patenty. Jako výrobce rozvodových transformátorů s řezáním jader pod vlastní střechou zpracováváme jádra olejových i suchých transformátorů na stejných linkách pro řezání, postupné překrývání (step-lap stacking) a žíhání ke snížení napětí místo toho, aby byly tyto operace zadávány externímu dodavateli. To je jediný způsob, jak jsme zjistili, že lze opakovatelně udržet faktor výstavby po celý rok výroby. Každá jednotka získá ztráta při nulovém zatížení a měření budicího proudu před naplněním nádrže, takže vadný balík je zjištěn v době, kdy je jádro stále přístupné, nikoli až po naplnění olejem.
Od roku 2023 působíme jako společné podnikání Eatonu a auditní disciplína, která s tímto partnerstvím přišla, změnila způsob, jakým dokumentujeme ocelové jádro. Certifikát výrobce, číslo tavby a naměřená tloušťka plechů jsou zaznamenány proti sériovému číslu každého zařízení a doprovázejí zkušební protokol. Pro kupujícího ve Spojených státech nebo Kanadě tato dokumentace zajišťuje obhajatelnost certifikace UL nebo CSA i pět let poté, když inspektor položí otázku, jaká ocel byla do zařízení použita.
Šest otázek, které si měli položit dříve, než schválíte specifikaci jádra
Tyto otázky položte ještě před vydáním objednávky, nikoli až po továrních zkouškách:
- Jaká ASTM třída a tloušťka jsou určeny a jaké jsou ztráty uvedené v technickém listu výrobce pro danou ocel při indukci 1,7 T?
- Je zaručená hodnota ztráta při nulovém zatížení přísným limitem nebo typickou hodnotou s navíc udanou tolerancí?
- Jaký stavební faktor předpokládalo návrhové řešení a jakou hodnotu skutečně dosáhly poslední tři jednotky této velikosti?
- Je jádro po řezání žíháno a je žíhání prováděno interně nebo je externě zpracováváno?
- Jsou k běžné zkušební zprávě dodávány certifikát výrobce a číslo tavby?
- Pokud se termín dodání posune o osm týdnů dopředu, které třídy materiálu se změní a kdo rozhoduje?
Zašlete nám technickou specifikaci a datum uvedení do provozu. Odpovíme v jediném dokumentu s uvedením třídy jádra, zaručené ztráta při nulovém zatížení a týdne dodání a jasně uvedeme, zda je M-4 upřímnou odpovědí pro váš harmonogram. Každý výrobce rozvodových transformátorů vám nabídne číselnou hodnotu ztrát; méně firem vám ukáže certifikát výrobce, na němž je tato hodnota založena. Začněte u řada olejem chlazených transformátorů , nebo zašlete technický list prostřednictvím naší kontaktní stránky .
O autorovi — Tento článek napsal tým pro návrh transformátorů společnosti Ryan Electric (Jiangsu Ryan Transformers), výrobce rozvodových transformátorů vyrábí olejem chlazené, suché a na podstavci montované transformátory pro projekty v Severní Americe, Blízkém východě a jihovýchodní Asii. Tým zajišťuje základní návrh, vyhodnocení ztrát a tovární přijímací zkoušky pro jednotky od 15 kVA jednofázových až po 200 MVA silové transformátory.
Obsah
- Co ve skutečnosti je orientovaný elektrický plech
- Proč dva výrobci distribučních transformátorů uvádějí různé ztráty naprázdno
- Jak třída jádra určuje váš termín dodání
- Čtení záruky ztrát v nabídce
- Co jsme změnili ve vlastní dílně pro výrobu jader
- Šest otázek, které si měli položit dříve, než schválíte specifikaci jádra