
 EN
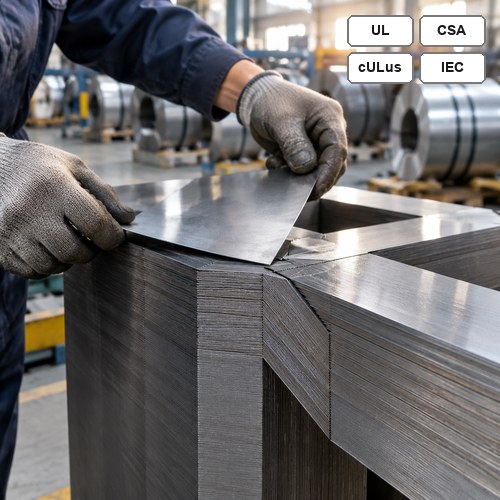
دو پیشفاکتور برای یک دستگاه ۱۵۰۰ کیلوولتآمپری از نوع pad-mounted در میز خریداری در هیوستون در ماه گذشته ثبت شد. هر دو دستگاه ظرفیت کیلوولتآمپر یکسانی داشتند، ولتاژ ورودی و خروجی یکسانی داشتند (۱۳٫۸ کیلوولت دلتا به ۴۸۰Y/۲۷۷ ولت)، سطح عایقبندی ضربهای (BIL) یکسانی داشتند (۹۵ کیلوولت) و هر دو مطابق استاندارد UL تأیید شده بودند. با این حال، قیمتها ۱۹ درصد و زمان تحویل آنها هشت هفته با هم تفاوت داشت.
ما از هر دو تأمینکننده درخواست صفحه داده اصلی را دادیم. یکی از آنها فولاد الکتریکی جهتدار را در سطح M-4 و با ضخامت ۰٫۳۰ میلیمتر پیشنهاد داد. دیگری M-3 و با ضخامت ۰٫۲۷ میلیمتر را پیشنهاد کرد. تنها این یک خط تفاوت اصلی بین دو پیشفاکتور را توضیح میداد.
به عنوان یک تولیدکننده ترانسفورماتور توزیع این وضعیت را هر هفته مشاهده میکنیم. هسته حدوداً یکپنجم هزینه مواد اولیه و بخش عمدهای از زیان حالت بی بار است، اما معمولاً آخرین موردی است که پیش از امضای قرارداد از تأمینکنندگان پرسیده میشود.
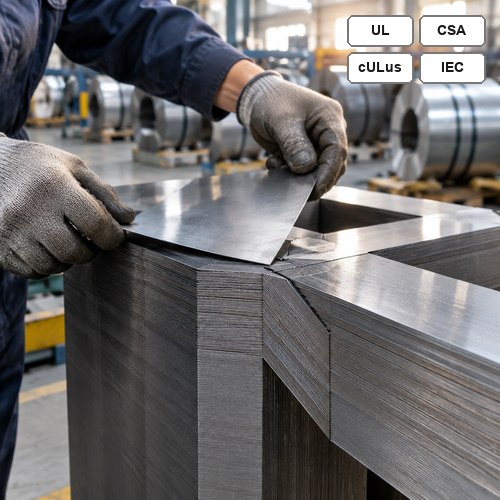
چیدمان هستههای جهتدار شده در خط لامیناسیون
در واقع «فولاد الکتریکی جهتدار» چیست؟
فولاد الکتریکی جهتدار — که در بیشتر سفارشهای خرید به نام CRGO ذکر میشود — آلیاژی از آهن و سیلیس با کربن کم است که حدود ۳٫۱۵ درصد سیلیس دارد و بهگونهای نورد و عملیات حرارتی میشود که شبکه بلوری آن در جهت نورد بهصورت بافت گاس (Goss) تراز شود. این ترازشدن دقیقاً هدف اصلی این ماده است: در جهت نورد بهراحتی مغناطیس میشود، اما در جهت عمود بر آن این ویژگی وجود ندارد.
هستهای که از فولاد الکتریکی با جهتدهی شده (CRGO) ساخته میشود، یک مدار مغناطیسی با مسیر ترجیحی است و هر برش، اتصال و سوراخ پیچ در ستون نهایی، بر این مسیر تأثیر منفی میگذارد. به همین دلیل طراحی هسته به اندازهٔ درجهٔ هسته اهمیت دارد و به همین خاطر یک سیمپیچ ارزانقیمت نیز میتواند ترانسفورماتوری گرانقیمت تولید کند.
دو مکانیزم تلفات در فرکانسهای ۵۰ یا ۶۰ هرتز اهمیت دارند. تلفات هیسترزیس به آلیاژ و کیفیت عملیات حرارتی (آنیل) بستگی دارد. تلفات جریان گردابی به ضخامت ورقهای لایهبندی شده بستگی دارد؛ به همین دلیل هستههای توزیعی از ورقهایی با ضخامت ۰٫۲۳ تا ۰٫۳۰ میلیمتر ساخته میشوند، نه از ورقهای ۰٫۵ میلیمتری که در ترانسفورماتورهای کوچک و ارزانقیمت به کار میروند. افزایش مقدار سیلیسیوم مقاومت الکتریکی را بالا برده و جریان گردابی را کاهش میدهد؛ و کاهش ضخامت ورق این کاهش را بیشتر نیز میکند. علاوه بر این، کارخانههای مدرن سطح ورق را با لیزر علامتگذاری میکنند تا حوزههای مغناطیسی را دقیقتر کنند که این کار حدود ۵ تا ۱۰ درصد از کل تلفات هسته را در همان درجهٔ هسته کاهش میدهد.
استاندارد ASTM A876/A876M مشخصاتی است که بیشتر سفارشهای خرید برای درجات کاملاً فرآوریشده به آن ارجاع میدهند. این محدودهها همان چیزی است که خریداران در عمل با آن روبهرو میشوند:
| دسته بندی | ضخامت نامی | حداکثر تلفات هستهٔ معمولی، وات بر کیلوگرم در ۱٫۷ تسلا و ۶۰ هرتز | کاربردهای آن |
| ام-۲ | ۰٫۲۳ میلیمتر | ۰٫۸۵ تا ۰٫۹۵ | واحدهای با راندمان بالا، مناقصههایی با جریمهٔ تلفات |
| M-3 | ۰٫۲۷ میلیمتر | ۰٫۹۵ تا ۱٫۰۵ | درجهٔ کاربردی راندمان برای سال ۲۰۲۹ |
| M-4 | 0.30 میلیمتر | ۱٫۰۵ تا ۱٫۱۵ | واحدهای توزیع استاندارد، سفارشهای با زمان تحویل کوتاه |
آن جدول را بهعنوان یک جهتگیری بخوانید، نه تعهدی. برگههای اطلاعات فنی کارخانهها از تأمینکنندهای به تأمینکنندهٔ دیگر متفاوتاند و تلفاتی که شما خریداری میکنید، تلفات هستهٔ تمامشده است، نه تلفاتی که روی برچسب پیچه چاپ شده است.
چرا دو سازندهٔ ترانسفورماتور توزیع، تلفات بدون بار متفاوتی را اعلام میکنند
دو کارخانه میتوانند پیچهٔ یکسان M-3 را خریداری کنند و ترانسفورماتورهایی با اختلاف ۱۲٪ در زیان حالت بی بار . تفاوت در عامل ساخت قرار دارد — یعنی نسبت بین تلفات اندازهگیریشدهٔ هستهٔ تمامشده و تلفات نظری همان وزن فولادِ برشنشده. یک کارگاه هسته با مدیریت خوب، معمولاً بین ۱٫۱۰ تا ۱٫۲۵ قرار میگیرد. بالاتر از این مقدار، فرآیند، واتهایی را که قبلاً پرداخت کردهاید، از شما میگیرد.
اینجا جایی است که واتها صرف میشوند. طراحی مشترک اولویت اول دارد: اتصالات گامدار مورب با زاویهٔ ۴۵ درجه، از اتصالات سر به سر برترند، زیرا شار مغناطیسی از شکافهای کمتری عبور میکند و اتصال سهگامه از اتصال تکگامه بهتر است. تعداد اتصالات در هر بازو دومین عامل است — هر اتصال اضافی مقاومت مغناطیسی را افزایش میدهد. سوراخهای پیچ که در یوک تعبیه شدهاند، سومین عامل هستند، زیرا این سوراخها مجبور میکنند شار مغناطیسی دور آنها منحرف شود. لبهٔ ناهموار (بر) باقیمانده از خط برش، چهارمین عامل است، زیرا این بر عایقبندی بین ورقهها را در لبه اتصال کوتاه میکند. فشار بستن هسته پنجمین عامل است: سفتکردن بیش از حد پیچهای هسته، ورقهها را تحت تنش قرار داده و تلفات را افزایش میدهد.
پخت حرارتی مرحلهای است که خریداران به ندرت دربارهٔ آن سؤال میکنند. برش و برشزنی ساختار دانهای را در لبهٔ هر ورقهٔ هسته آسیب میزنند و پخت حرارتی تسکیندهندهٔ تنش پس از برش، بیشتر این آسیبها را جبران میکند. اگر این مرحله را حذف کنید یا هسته را به یک پیمانکار ثالث بفرستید که دستههای مخلوطی را پردازش میکند، بخشی از آنچه برای سیمپیچ پرداختهاید را از دست میدهید.
در خط اصلی تولید، اپراتور با استفاده از میکرومتر ارتفاع لبههای ناهموار را روی هر پیچخوردهٔ برشخورده قبل از رسیدن به میز برش بررسی میکند. هر مقداری بالاتر از ۰٫۰۲ میلیمتر علامتگذاری میشود، زیرا این لبههای ناهموار در آزمون نهایی بهجای مرحلهٔ برش بهصورت تلفات ظاهر میشوند و تا آن زمان هسته قبلاً رویهم چیده شده است. ستونها با سه مرحلهٔ همپوشانی ساخته میشوند و هر هسته با نوار بسته میشود نه اینکه با پیچ از طریق یوک عبور داده شود.
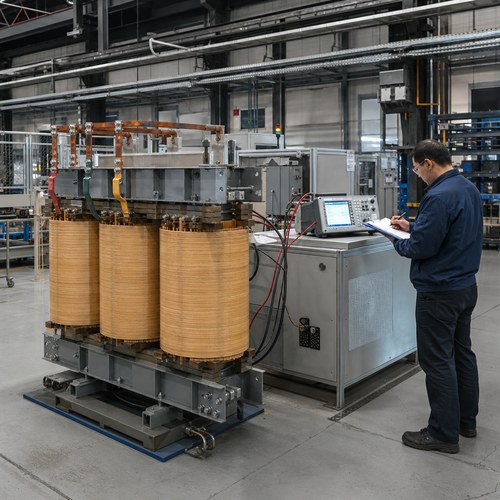
اندازهگیری تلفات بدون بار و جریان مغناطیسکننده پیش از قرار دادن در مخزن
محاسبهٔ این اعداد ارزش انجام دادن را دارد، چرا که یک بحث فنی را به عدد تبدیل میکند. یک ترانسفورماتور ۱۰۰۰ کیلوولتآمپری با تلفات هستهای ۱۲۰۰ وات که سالانه ۸۷۶۰ ساعت با نرخ ۰٫۰۹ دلار به ازای هر کیلوواتساعت کار میکند، سالانه حدود ۹۴۶ دلار انرژی بدون بار مصرف میکند. ده درصد ضریب ساختمان (۱۲۰ وات) معادل ۹۵ دلار در سال است — یعنی تقریباً ۱۹۰۰ دلار در طول عمر بیستسالهٔ تنها یک ترانسفورماتور. این مبلغ را در چهل دستگاه ضرب کنید و مشخصهٔ هسته دیگر بهعنوان یک جزئیات جزئی بهنظر نمیرسد.
چگونه درجهٔ هسته تاریخ تحویل شما را تعیین میکند
این بخش است که تیمهای تأمین را متعجب میکند. در یک ترانسفورماتور غوطهور در روغن ، هسته معمولاً طولانی ترین ماده ی سرکه ای است که قبل از مخزن و گاهی قبل از بوژینگ ها خریداری شده است. فولاد گراهای دانه دار محصول کارخانه ای است که بر اساس قراردادهای اختصاص سالانه فروخته می شود و درجه های نفوذ پذیری 0.27 میلی متر تنگ ترین قسمت این اختصاص هستند، زیرا هر تولید کننده ای که جدول بهره وری 2029 را دنبال می کند همان کویل را می خواهد.
پس وقتی یک تامین کننده پیشنهاد می کند که شش هفته از برنامه را با تغییر از M-3 به M-4 بکشاند، احتمالاً در مورد برنامه اغراق نمی کند. اونا دارن با تو معامله مي کنن زیان حالت بی بار براي موقعیت کارخانه شان. اگر پروژه دارای یک بند ارزیابی زیان باشد، این تجارت معمولا در طول عمر واحد پول را از دست می دهد. اگه پروژه اي براي برق موقتی باشه که تا ده هفته ديگه تموم ميشه، گرفتن ام-4 ممکنه درست باشه. اشتباه اينه که تصادفاً اين معامله رو کرديم چون هيچکس ازمون نپرسيد که چه درجه اي نوشته شده
اکنون مقررات درون آن محاسبه قرار دارند. بر اساس بخش ۱۰ CFR ۴۳۱٫۱۹۶، ترانسفورماتورهای توزیع غوطهور در مایع و خشک ولتاژ پایین که در ۲۳ آوریل ۲۰۲۹ یا پس از آن ساخته شدهاند، باید جداول بازده اصلاحشده را رعایت کنند و متن فعلی در eCFR، بخش ۱۰ CFR، قسمت ۴۳۱، زیربخش K منتشر شده است. eCFR 10 CFR Part 431 Subpart K واحدی که در سال ۲۰۲۸ سفارش داده میشود و در سال ۲۰۲۹ بهکار میرود دقیقاً روی همان خط قرار دارد و درجه هسته جایی است که انطباق واقعاً خریداری میشود — نه در پلاک شناسایی یا فهرست محصولات.
این پیامدی در زمینه تأمین خرید دارد که لازم است از ابتدا مورد توجه قرار گیرد. اگر در سالهای ۲۰۲۶ یا ۲۰۲۷ واحدی را خریداری کنید که برای سال ۲۰۲۹ آماده است، در واقع دو تا سه سال پیش از تاریخ انطباق، اختصاص M-3 را رزرو میکنید و در این روند با تمام خریداران دیگری که همان مقرره را خواندهاند، رقابت میکنید.
خواندن ضمانت افت در پیشفاکتور
اعداد تضمینشده و معمول یکسان نیستند و در پیشفاکتورها معمولاً مشخص نمیشود که منظور از کدام یک است. استاندارد IEC 60076-1 به اندازهٔ +۱۵٪ تحمل در تلفات تضمینشده اجازه میدهد؛ بنابراین تضمین ۱۲۰۰ وات از نظر قانونی شامل ۱۳۸۰ وات نیز میشود. اگر قصد نوشتن بند جریمه دارید، آن را بر اساس عدد تضمینشده تنظیم کنید، اندازهگیری را با روش تلفات بدون بار در وضعیت فعلی انجام دهید. کد آزمایش IEEE C57.12.90 و میزان تحمل را در سفارش خرید محدود کنید.
ما مقدار تضمینشده را همراه با تحمل داخلی آن منتشر میکنیم. اگر محاسبات طراحی ۱۱۸۰ وات را نشان دهد، تضمین اعلامشده ۱۱۸۰ وات خواهد بود و نتیجهٔ آزمون کارخانه باید برابر یا کمتر از این عدد باشد. این قول سختتری برای ارائه است و بحثهای احتمالی در مرحلهٔ آزمون پذیرش را از بین میبرد. همچنین این رویکرد مجبور میکند که کارگاه هسته در تمام طول سال ضریب ساخت را پایین نگه دارد که هدف اصلی است.
دو مورد دیگر که باید در پیشفاکتور بررسی شوند: اول، اینکه آیا تلفات بار به مرجع ۷۵ درجه سانتیگراد یا ۸۵ درجه سانتیگراد تصحیح شدهاند؛ زیرا این دو عدد قابل جابهجایی نیستند و معمولاً در پیشفاکتورها ذکر نمیشود که از کدام استاندارد استفاده شده است. دوم، اینکه وزن هسته اصلاً در پیشفاکتور ذکر شده است یا خیر. یک طراحی با ظرفیت ۱۰۰۰ کیلوولتآمپر که ۴۰ کیلوگرم هسته کمتر دارد، یا با فولاد باکیفیتتری ساخته شده است یا با مقدار کمتری فولاد، و این دو حالت در یک پیشفاکتور تکصفحهای کاملاً مشابه به نظر میرسند.
تغییراتی که ما در کارگاه داخلی هستهسازی خود اعمال کردیم
رایان الکتریک از سال ۲۰۰۷ ترانسفورماتور تولید میکند، در مساحتی ۱۲۰۰۰۰ مترمربعی با بیش از ۱۸۰ مجموعه تجهیزات تولیدی و آزمایشی و ۳۷ اختراع ثبتشده. بهعنوان یک تولیدکننده ترانسفورماتور توزیع با برش هسته زیر پوشش کارگاه خود، ما هستههای ترانسفورماتورهای غوطهور در روغن و هستههای ترانسفورماتورهای خشک را از یک خط برش، خط انباشتهسازی مرحلهای (استپ-لپ) و خط عملیات حرارتی کاهش تنش عبور میدهیم، نه اینکه این کار را به پیمانکاران انجام دهیم. این تنها روشی است که ما برای حفظ تکرارپذیری ضریب ساخت در طول یک سال تولیدی یافتهایم. هر دستگاه بهطور کامل زیان حالت بی بار و اندازهگیری جریان تحریک پیش از ورود به مخزن، بنابراین یک ستک معیوب در زمانی کشف میشود که هسته هنوز قابل دسترسی است، نه پس از پر شدن با روغن.
از سال ۲۰۲۳ ما بهصورت یک مشترکالمنافع اتون فعالیت میکنیم و انضباط حسابرسی که با این مشارکت همراه بود، نحوه ثبت اطلاعات فولاد هسته را تغییر داد. گواهی کارخانه، شماره ذوب و ضخامت اندازهگیریشده ورقهها برای هر واحد در برابر شماره سریال آن ثبت میشوند و همراه گزارش آزمون ارسال میگردند. برای خریداران در ایالات متحده یا کانادا، این اسناد همان چیزی است که پنج سال پس از آن، هنگامی که بازرسیکننده میپرسد از چه نوع فولادی در ساخت این واحد استفاده شده، مجوزهای UL یا CSA را قابل دفاع میسازد.
شش پرسش پیش از تأیید مشخصات هسته
این پرسشها را پیش از صدور سفارش خرید، نه پس از آزمون کارخانه بپرسید:
- درجه ASTM و ضخامت مورد نظر کدام است و افت مربوط به برگه دادههای کارخانه آن در ۱٫۷ تسلا چقدر است؟
- آیا مقدار تضمینشده زیان حالت بی بار یک حد سخت است یا مقداری معمولی با تحمل اضافی؟
- عامل ساختمانی که در طراحی فرض شده است چیست و سه واحد اخیر این اندازه در واقع در چه مقداری آزمایش شدهاند؟
- آیا هسته پس از برش عملیات تنشزدایی (آنیل) میشود و آیا این عملیات تنشزدایی درونسازمانی انجام میشود یا بهصورت پیمانکاری؟
- آیا گواهی کارخانه و شماره دفعه حرارتی همراه با گزارش آزمایش روتین ارائه میشوند؟
- اگر تاریخ تحویل هشت هفته پیشتر شود، تغییر در کدام درجهها رخ میدهد و تصمیمگیرنده چه کسی است؟
مشخصات فنی و تاریخ روشنسازی (انرژیدهی) را برای ما ارسال کنید. ما در پاسخ، درجه هسته، مقدار تضمینشدهٔ زیان حالت بی بار و هفته تحویل را در یک سند واحد اعلام خواهیم کرد و صراحتاً اعلام میکنیم که آیا M-4 واقعاً مناسب زمانبندی شماست یا خیر. همهٔ تولیدکننده ترانسفورماتور توزیع عدد تلفات را به شما پیشنهاد میدهند؛ اما تعداد کمتری گواهی کارخانهٔ مربوط به آن را نیز به شما نشان میدهند. از محدوده ترانسفورماتورهای غوطهور در روغن شروع کنید، یا برگه مشخصات فنی را از طریق صفحهٔ تماس .
دربارهٔ نویسنده — این مقاله توسط تیم مهندسی ترانسفورماتور شرکت Ryan Electric (ترانسفورماتورهای جیانگسو رایان) تهیه شده است، یک تولیدکننده ترانسفورماتور توزیع تولید ترانسفورماتورهای غوطهور در روغن، نوع خشک و نصبشده روی پد برای پروژههای انجامشده در آمریکای شمالی، خاورمیانه و جنوب شرق آسیا. این تیم مسئولیت طراحی اصلی، ارزیابی تلفات و آزمون پذیرش کارخانه را برای ترانسفورماتورهای توان از ۱۵ کیلوولتآمپر تکفاز تا ۲۰۰ مگاولتآمپر را بر عهده دارد.