
 EN
Două oferte pentru aceeași unitate de 1 500 kVA montată pe platformă au ajuns pe biroul unui cumpărător din Houston luna trecută. Aceeași putere aparentă, aceeași tensiune de 13,8 kV în conexiune triunghi și 480Y/277 V în conexiune stea, aceeași tensiune de străpungere izolată de 95 kV, aceeași omologare UL. Diferența de preț: 19 %; diferența de termen de livrare: opt săptămâni.
Am cerut ambelor furnizori fișa tehnică de bază. Unul a oferit oțel electric orientat pe grainuri la clasa M-4, cu grosimea de 0,30 mm. Celălalt a oferit la clasa M-3, cu grosimea de 0,27 mm. Această singură linie a explicat cea mai mare parte a diferenței.
Ca un producător de transformatoare de distribuție — întâlnim acest fenomen în fiecare săptămână. Nucleul reprezintă aproximativ o cincime din costul materialelor și majoritatea pierderi la Încărcare Nulă — totuși, de obicei este ultimul element despre care se întreabă oricine înainte de semnarea contractului.
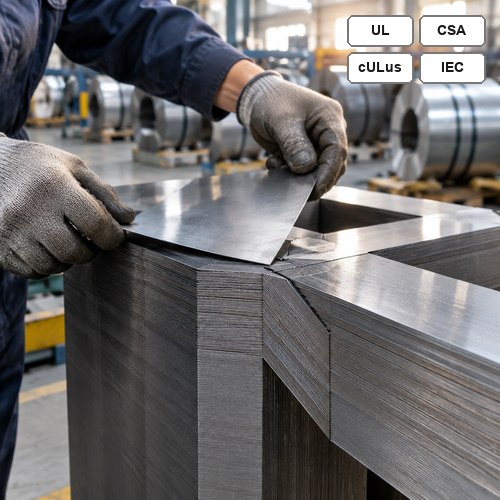
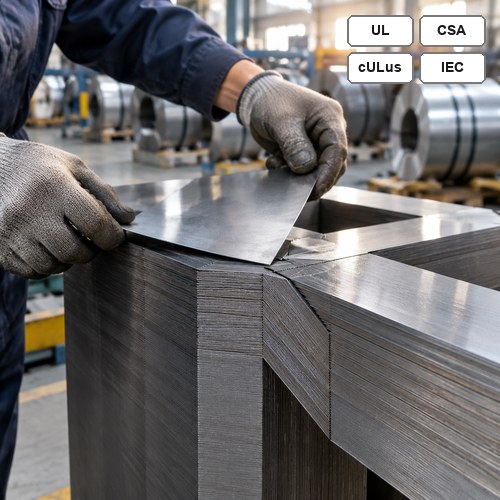
Stivuirea nucleelor din oțel electric orientat pe linia de laminare
Ce este, de fapt, oțelul electric orientat
Oțel electric orientat pe grainuri — denumit CRGO pe majoritatea comenzilor de achiziție — este un aliaj de fier-siliciu cu conținut scăzut de carbon și aproximativ 3,15 % siliciu, laminat și recopt astfel încât rețeaua cristalină să se alinieze într-o textură Goss pe direcția de laminare. Această aliniere este tocmai scopul fundamental al materialului. Pe direcția de laminare, acesta se magnetizează ușor; perpendicular pe această direcție, nu se magnetizează.
Un miez construit din CRGO este un circuit magnetic cu o cale preferențială, iar fiecare tăietură, îmbinare și gaură pentru șurub din stivuirea finalizată se opune acestei căi. De aceea, proiectarea miezului este la fel de importantă ca și calitatea miezului, iar un înfășurământ ieftin poate totuși produce un transformator scump.
Două mecanisme de pierdere sunt relevante la 50 sau 60 Hz. Pierderea prin histerezis depinde de aliaj și de calitatea recoacerii. Pierderea prin curenți parazitari depinde de grosimea foilor de laminare, motiv pentru care miezurile de distribuție sunt construite din foi de 0,23–0,30 mm, nu din foi de 0,5 mm utilizate în transformatoarele mici și ieftine. O conținut mai mare de siliciu ridică rezistivitatea și reduce curenții parazitari; o grosime mai mică a foilor le reduce și mai mult. De asemenea, uzinele moderne marchează suprafața cu laser pentru a rafina domeniile magnetice, ceea ce reprezintă aproximativ 5–10% din pierderea totală a miezului, pentru aceeași calitate.
ASTM A876/A876M este specificația la care se referă majoritatea comenzilor de achiziție pentru calitățile complet procesate. Iată intervalul pe care cumpărătorii îl întâlnesc efectiv:
| Calitate | Grosime nominală | Pierdere maximă tipică a miezului, W/kg la 1,7 T, 60 Hz | Unde apare |
| M-2 | 0,23 mm | 0,85 – 0,95 | Unități de eficiență premium, licitații cu penalizări pentru pierderi |
| M-3 | 0,27 mm | 0,95 – 1,05 | Gradul de eficiență de bază pentru anul 2029 |
| M-4 | 0.30 mm | 1,05 – 1,15 | Unități standard de distribuție, comenzi cu termen scurt de livrare |
Interpretați acea tabelă ca o indicație, nu ca o promisiune. Fișele tehnice ale producătorilor variază în funcție de furnizor, iar pierderea pe care o achiziționați este cea a miezului finit, nu cea indicată pe eticheta bobinei.
De ce doi producători de transformatoare de distribuție oferă valori diferite pentru pierderea la mersul în gol
Două uzine pot achiziționa aceeași bobină M-3 și livra transformatoare cu o diferență de 12% în ceea ce privește pierderi la Încărcare Nulă diferența constă în factorul de construcție — raportul dintre pierderea măsurată a miezului finit și pierderea teoretică a aceleiași mase de oțel necisat. Un atelier de miez bine condus obține valori între 1,10 și 1,25. Peste această valoare, procesul vă costă wați pe care i-ați plătit deja.
Aici se consumă wații. În primul rând vine proiectarea îmbinărilor: îmbinările în trepte cu decalaj la 45 de grade sunt superioare îmbinărilor cap la cap, deoarece fluxul magnetic traversează mai puține interstiții, iar o îmbinare în trei trepte este superioară unei îmbinări într-o singură treaptă. În al doilea rând vine numărul de îmbinări pe braț — fiecare îmbinare suplimentară adaugă reluctanță. În al treilea rând vin găurile pentru șuruburi perforate în traversa superioară, deoarece fiecare gaură obligă fluxul magnetic să ocolească zona respectivă. În al patrulea rând vine bavura lăsată de linia de tăiere longitudinală, deoarece bavura scurtcircuitează izolația dintre straturi la margine. În al cincilea rând vine presiunea de strângere: șuruburile de fixare ale miezului strânse excesiv tensionează foile metalice și măresc pierderile.
Tratamentul termic de recoacere este etapa despre care cumpărătorii întreabă rar. Tăierea și decuparea deteriorază structura cristalină la marginea fiecărei foi de laminare, iar o recoacere de relaxare a tensiunilor după tăiere reface în mare parte această deteriorare. Dacă săriți peste recoacere sau trimiteți miezul la un subcontractant care operează un lot mixt, renunțați parțial la ceea ce ați plătit deja pentru bandă.
Pe linia noastră de fabricare a miezurilor, operatorul verifică înălțimea burlanelor cu un micrometru pe fiecare bobină tăiată înainte ca aceasta să ajungă la masa de tăiere. Orice valoare peste 0,02 mm este marcată ca neregulată, deoarece acel burlan va apărea ca pierdere în testul final, nu la momentul tăierii, iar până atunci miezul este deja asamblat în stivă. Stivele sunt construite cu o suprapunere în trei trepte, iar fiecare miez este legat cu bandă, nu strâns cu șuruburi prin partea superioară (yoke).
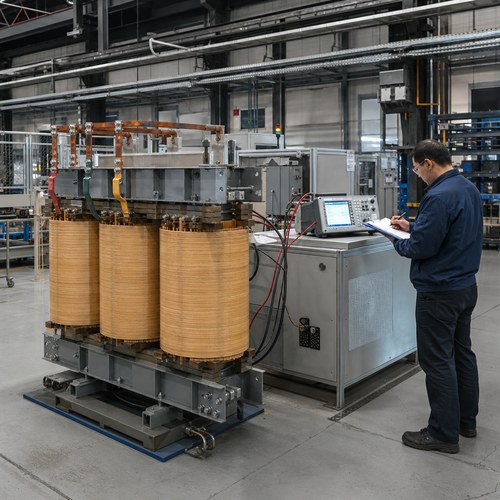
Măsurarea pierderilor în gol și a curentului de excitare înainte de montarea în carcasă
Calculul aritmetic merită efectuat o singură dată, deoarece transformă un argument bazat pe specificații într-un număr concret. O unitate de 1.000 kVA cu pierderi în miez de 1.200 W, care funcționează 8.760 de ore pe an la un preț de 0,09 USD/kWh, consumă aproximativ 946 USD anual pentru energie în regim de mers în gol. Zece la sută din factorul clădirii, adică 120 W, reprezintă 95 USD pe an — aproximativ 1.900 USD pe o perioadă de viață de 20 de ani, doar pentru un singur transformator. Înmulțiți această valoare cu un parc de patruzeci de unități și specificația privind miezul nu mai pare un detaliu secundar.
Cum calitatea miezului stabilește data livrării
Aceasta este partea care surprinde echipele de achiziții. Într-un transformator Imers în Ulei transformator standard, miezul este de obicei materialul cumpărat de la terți care are cel mai lung termen de livrare, înaintea rezervorului și uneori chiar înaintea izolatorilor. Oțelul orientat granular este un produs obținut la laminor, vândut în baza contractelor anuale de alocare, iar calitățile cu permeabilitate ridicată de 0,27 mm reprezintă cea mai restrânsă parte a acestei alocări, deoarece fiecare producător care urmărește tabelele de eficiență din 2029 dorește aceleași role.
Deci, când un furnizor oferă să scurteteze programul cu șase săptămâni trecând de la M-3 la M-4, probabil nu exagerează în ceea ce privește programul. Ei își sacrifică poziția la laminor în schimbul pierderi la Încărcare Nulă al dumneavoastră. Dacă proiectul include o clauză de evaluare a pierderilor, această schimbare duce, de obicei, la pierderi financiare pe durata de viață a unității. Dacă proiectul este legat de alimentarea electrică temporară a unei platforme, cu livrare în zece săptămâni, acceptarea variantei M-4 poate fi exact soluția potrivită. Eroarea constă în efectuarea acestei schimbări accidental, pentru că nimeni nu a întrebat care calitate a fost cotată.
Reglementarea este acum integrată în această calculație. Conform prevederilor 10 CFR 431.196, transformatoarele de distribuție imersate în lichid și transformatoarele de distribuție uscate de joasă tensiune fabricate la sau după 23 aprilie 2029 trebuie să respecte tabelele actualizate de eficiență, iar textul actual este publicat în eCFR 10 CFR Partea 431, Subpartea K . O unitate comandată în 2028 pentru punerea în funcțiune în 2029 se află exact pe această frontieră, iar calitatea miezului este locul unde se asigură, de fapt, conformitatea — nu pe plăcuța indicatoare sau în cataloage.
Aceasta are o consecință privind achizițiile, care merită evidențiată din timp. Dacă achiziționați un dispozitiv pregătit pentru 2029 în 2026 sau 2027, rezervați efectiv alocația M-3 cu doi sau trei ani înainte de data de conformitate, în concurență cu toți ceilalți cumpărători care au citit aceeași regulă.
Citirea Garanției de Pierderi dintr-o ofertă
Valoarea garantată și cea tipică nu sunt același număr, iar ofertele rareori precizează la care dintre ele se referă. IEC 60076-1 permite o toleranță de +15% pentru pierderile garantate, astfel încât o garanție de 1.200 W acoperă legal până la 1.380 W. Dacă redactați o clauză penală, formulați-o în raport cu valoarea garantată și măsurați-o prin metoda pierderilor la mersul în gol, conform standardului actual Codului de încercare IEEE C57.12.90 , iar toleranța trebuie limitată în comanda de achiziție.
Publicăm valoarea garantată cu toleranța deja inclusă în ea. Dacă calculul de proiectare indică 1.180 W, garanția specifică 1.180 W, iar testul de fabrică trebuie să obțină un rezultat egal sau mai mic decât această valoare. Este o promisiune mai dificil de îndeplinit și elimină un posibil motiv de dezacord în timpul testării finale de acceptare. De asemenea, obligă atelierul de miez să mențină factorul de construcție la un nivel scăzut pe tot parcursul anului, ceea ce reprezintă tocmai obiectivul urmărit.
Alte două aspecte de verificat într-o ofertă. În primul rând, dacă pierderile la sarcină sunt corectate la o referință de 75 °C sau de 85 °C, deoarece cele două valori nu sunt interschimbabile, iar ofertele rareori precizează ce convenție a fost utilizată. În al doilea rând, dacă masa miezului este menționată deloc. Un transformator de 1.000 kVA care are cu 40 kg mai puțin miez este fie realizat din oțel de calitate superioară, fie dintr-o cantitate mai mică de oțel, iar cele două variante par identice într-o ofertă pe o singură pagină.
Ce am modificat în propriul nostru atelier de miez
Ryan Electric produce transformatoare din 2007, pe un teren de 120.000 m² dotat cu peste 180 de seturi de echipamente pentru producție și testare, precum și cu 37 de brevete. Ca producător de transformatoare de distribuție cu tăierea nucleelor la propriul nostru acoperiș, prelucrăm nuclee pentru transformatoare imersate în ulei și nuclee de tip uscat prin aceleași linii de tăiere, asamblare în trepte și recoacere de relaxare a tensiunilor, nu prin intermediul unui subcontractant. Aceasta este singura metodă pe care am găsit-o pentru a menține în mod repetabil factorul de umplere pe întreaga perioadă de producție anuală. Fiecare unitate primește un pierderi la Încărcare Nulă și o măsurătoare a curentului de excitare înainte de montarea în carcasă, astfel încât un ansamblu defectuos este identificat în timp ce nucleul este încă accesibil, nu după umplerea cu ulei.
Din 2023 operăm ca o întreprindere mixtă Eaton, iar disciplina de audit adusă de această parteneriat a modificat modul în care documentăm oțelul pentru nuclee. Certificatul de laminare, numărul lotului și grosimea măsurată a foilor sunt înregistrate în legătură cu numărul de serie al fiecărei unități și însoțesc raportul de testare. Pentru un cumpărător din Statele Unite ale Americii sau Canada, această documentație este ceea ce face ca o certificare UL sau CSA să rămână justificabilă peste cinci ani, când un inspector întreabă ce tip de oțel a fost utilizat în unitate.
Șase întrebări înainte de a aproba specificația de bază
Puneți aceste întrebări înainte de comandă, nu după testul de la fabrică:
- Care este calitatea ASTM și grosimea, iar care este pierderea din fișa tehnică a uzinei la 1,7 T?
- Este valoarea garantată pierderi la Încărcare Nulă o limită strictă sau o valoare tipică cu toleranță suplimentară?
- Ce factor de construcție a presupus proiectul și la ce valori s-au testat, de fapt, ultimele trei unități de această dimensiune?
- Este miezul recopt după tăiere și este recoacerea efectuată intern sau în regie externă?
- Sunt certificatele de uzină și numerele de lot furnizate împreună cu raportul obișnuit de teste?
- Dacă data livrării avansează cu opt săptămâni, care calități se modifică și cine ia decizia?
Trimiteți-ne specificația și data punerii sub tensiune. Vom răspunde cu calitatea miezului și valoarea garantată pierderi la Încărcare Nulă și săptămâna de livrare într-un singur document, iar noi vom spune clar dacă M-4 este răspunsul sincer pentru programul dumneavoastră. Fiecare producător de transformatoare de distribuție vă va oferi un număr de pierderi; mai puțini vă vor arăta certificatul de laminor care stă la baza acestuia. Începeți de la seria de transformatoare cu ulei , sau trimiteți fișa tehnică prin intermediul paginii de contact .
Despre autor — Acest articol a fost scris de echipa de inginerie pentru transformatoare de la Ryan Electric (Jiangsu Ryan Transformers), o producător de transformatoare de distribuție care produce unități cu ulei, tip uscat și montate pe suport pentru proiecte din America de Nord, Orientul Mijlociu și Asia de Sud-Est. Echipa deține expertiza în proiectare de bază, evaluare a pierderilor și teste de acceptare la fabrică pentru unități de la 15 kVA monofazate până la transformatoare de putere de 200 MVA.
Cuprins
- Ce este, de fapt, oțelul electric orientat
- De ce doi producători de transformatoare de distribuție oferă valori diferite pentru pierderea la mersul în gol
- Cum calitatea miezului stabilește data livrării
- Citirea Garanției de Pierderi dintr-o ofertă
- Ce am modificat în propriul nostru atelier de miez
- Șase întrebări înainte de a aproba specificația de bază