
 EN
先月、同じ1,500 kVAのパッドマウント型変圧器について、ヒューストンのバイヤーのデスクに2件の見積もりが届きました。定格容量(kVA)も、入力電圧13.8 kV(デルタ結線)から出力電圧480Y/277 Vへの変圧比も、基本衝撃耐圧(BIL)95 kVも、UL認証もすべて同一でした。にもかかわらず、価格は19%、納期は8週間も異なっていました。
両社に対し、我々は共通の仕様書(データシート)の提出を依頼しました。一方のメーカーは 晶粒定向電気鋼 m-4(厚さ0.30 mm)と記載しました。他方のメーカーはM-3(厚さ0.27 mm)と記載しました。このわずか一行の違いが、価格差の大部分を説明していました。
私たちは、 配電変圧器メーカーからの調達が必須です。 こうした事例は、毎週のように目にするものです。鉄心は材料費の約5分の1を占め、また 空荷損失 製造工数の過半を占めるにもかかわらず、契約締結直前になって初めて確認されることがほとんどです。
ラミネーションラインにおける粒状配向性電磁鋼板の積層
粒状配向性電磁鋼板(CRGO)とは何か
晶粒定向電気鋼 — ほとんどの発注書では「CRGO」と表記されます — は、炭素含有量が極めて低く、シリコン含有量が約3.15%のシリコン鋼であり、圧延・焼鈍工程を経て、結晶格子がロール方向にゴス・テクスチャー(Goss texture)で整列するよう制御されています。この結晶配向こそが、この材料の本質的な特徴です。ロール方向には磁化が容易ですが、それと直交する方向には磁化しにくいという特性を持っています。
CRGOで構成されたコアは、磁気回路において磁束が流れる好ましい経路を持つが、完成した積層コアにおけるあらゆる切断面、継ぎ目、ボルト穴は、この好ましい経路に抵抗を及ぼす。そのため、コアの材質(グレード)と同様に、コアの設計も極めて重要であり、安価なコイルであっても高価な変圧器を製造してしまう可能性がある。
50Hzまたは60Hzにおいて重要な損失機構は2種類ある。ヒステリシス損失は、使用合金および焼鈍品質に依存する。渦電流損失は、板厚に依存し、これが配電用コアが安価な小型変圧器で用いられる0.5mm厚の鋼板ではなく、0.23~0.30mm厚の鋼板で製造される理由である。シリコン含有量を増加させると電気抵抗率が上昇し、渦電流が低減される。さらに板厚を薄くすることで、渦電流損失はさらに低減される。また、最新の製鋼所では、レーザー刻印により磁気領域を微細化し、同一グレードのコアにおいて全コア損失の約5~10%分の低減効果を得ている。
完全処理済みグレードの購入発注書で最も多く参照される規格は、ASTM A876/A876Mである。以下に、実際の調達現場で見られる範囲を示す。
| グレード | 公称厚さ | 1.7T、60Hzにおける典型的な最大コア損失(W/kg) | どこで発生するか |
| M-2 | 0.23 mm | 0.85 – 0.95 | 高効率型ユニット、ロスペナルティ方式の入札 |
| M-3 | 0.27 mm | 0.95~1.05 | 2029年向け効率基準の主力グレード |
| M-4 | 0.30 mm | 1.05~1.15 | 標準配電用ユニット、納期短縮対応注文 |
この表は、あくまで目安であり、確約ではありません。各メーカーの工場仕様書は異なり、お客様が購入されるのはコイルタグに記載されたロスではなく、完成コア実測値のロスです。
なぜ2社の配電変圧器メーカーが無負荷損失で異なる見積もりを提示するのか
2つの工場が同一のM-3コイルを調達しても、完成変圧器の無負荷損失に12%もの差が出ることがあります。 空荷損失 その差の要因は「ビルディングファクター」——すなわち、切断・積層後の完成コア実測ロスと、同重量の未加工鋼板理論ロスとの比——にあります。優れたコア組立工程では、この値は通常1.10~1.25の範囲に収まります。これを上回る場合、お客様がすでに支払った電力が、製造工程の非効率によって無駄に消費されていることになります。
ここがワットが流れる場所です。まず重要なのは接合部の設計です。45度のステップラップミテッドジョイントは、フラックスが通過するギャップの数が少ないため、ブッティングジョイントよりも優れています。また、3段ラップは1段ラップよりも優れています。次に重要なのは、各リム(脚部)あたりの接合部の数です。接合部が1つ増えるごとに磁気抵抗が高まります。3番目に重要なのは、ヨークに開けられたボルト穴です。この穴により、フラックスが周囲を迂回せざるを得なくなります。4番目はスリッティングラインによるバリです。バリは積層板間絶縁膜の端面を短絡させてしまいます。5番目はクリンプ圧力です。コアボルトの締め付けトルクが過大になると、鋼板に応力が生じ、鉄損が増加します。
アニーリング処理は、購入者がほとんど質問しない工程です。切断・せん断加工によって、各積層板の端部における結晶粒構造が損傷を受けますが、切断後の応力除去アニーリングにより、その大部分の損傷が回復されます。アニーリングを省略したり、他社と混載で処理するサブコンtractorにコアを送付したりすると、コイルに支払ったコストの一部を自ら放棄することになります。
当社のコアラインでは、スリットコイルが切断テーブルに到達する前に、オペレーターがマイクロメーターで毎巻きのバーハイト(バリ高さ)を検査しています。0.02 mmを超えるものはすべて異常と判定されます。なぜなら、このバリは切断直後ではなく最終試験時に損失として現れ、その頃にはコアはすでに積層済みだからです。積層は3段ラップ方式で行われ、各コアはヨーク部をボルトで貫通固定するのではなく、バンドで締められています。
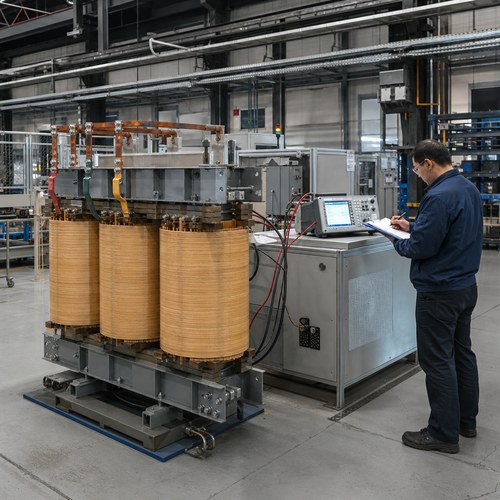
タンク装入前の無負荷損失および励磁電流測定
この計算は一度行う価値があります。仕様に関する議論を具体的な金額に変換できるからです。たとえば、1,000 kVAの変圧器でコア損失が1,200 Wの場合、年間8,760時間、電力単価9セント/kWhで運転すると、年間の無負荷消費電力コストは約946ドルになります。建物係数の10%(120 W)分でも、年間約95ドル、20年間で約1,900ドルに相当します——これは単一の変圧器についての話です。これを40台の変圧器群に拡大すると、コアの仕様はもはや些細な項目ではなくなります。
コア材質のグレードが納期を左右する理由
これは調達担当チームを驚かせる部分です。 油浸トランス コアは通常、タンクや場合によってはブッシングよりも納期が長い調達品であり、最も長期間を要する部品です。粒状配向電磁鋼板(GOES)は年間割当契約で販売される製鋼所製品であり、0.27mmの高透磁率グレードはその割当中でも特に供給が逼迫しているため、2029年の効率基準を達成しようとするすべてのメーカーが同一のコイルを争って調達しています。
したがって、サプライヤーがM-3からM-4への変更によりスケジュールを6週間短縮できると提案した場合、そのスケジュール短縮効果はおそらく誇張されていません。これは、お客様の「設計仕様」を、サプライヤーの製鋼所における割当枠との交換に他なりません。 空荷損失 プロジェクトに損失評価条項が設定されている場合、この交換は通常、装置の全寿命を通じてコスト増を招きます。一方、10週間後の納入が求められる一時的な現場用電源設備であれば、M-4の採用はまさに適切な選択となるでしょう。しかし、どのグレードが見積もられたかを誰も確認しなかったために、意図せずこうした交換を行ってしまう——それが誤りです。
規制は現在、この計算に組み込まれています。米国連邦規則集(CFR)第10編第431.196条に基づき、2029年4月23日以降に製造される液体浸漬形および低電圧乾式配電用トランスフォーマーは、改正後の効率基準表を満たす必要があります。現行の条文は、「eCFR 第10編第431部サブパートK」に掲載されています。 eCFR 第10編第431部サブパートK 2028年に発注し、2029年の通電を予定している機器は、この施行ライン上にちょうど位置づけられます。そして、適合性は実際には名板やカタログではなく、鉄心の材質(コアグレード)で確保されるのです。
これは調達面での影響を及ぼしますので、早い段階で注意喚起しておきます。2026年または2027年に2029年対応機器を購入する場合、実質的に、適合義務発効日から2~3年も前にM-3クラスの材料供給枠を確保することになります。この枠を巡っては、同じ規則を読んだ他のすべての購入者との競合が生じます。
見積書に記載された損失保証の読み方
『保証値』と『通常値』は異なる数値であり、見積書ではどちらを指しているか明記されていない場合がほとんどです。IEC 60076-1規格では、保証損失に対して+15%の許容差が認められています。したがって、1,200 Wという保証値は、法的には1,380 Wまでをカバーすることになります。ペナルティ条項を作成する際には、この『保証値』を基準とし、無負荷損失試験法(現在の)で測定することを明記してください。また、購入発注書(PO)には許容差の上限を明示してください。 IEEE C57.12.90 試験規格に従ってdB(A)で測定されます 無負荷損失試験法(現在の)
当社では、許容差をすでに含んだ状態で保証値を公表しています。たとえば設計値が1,180 Wの場合、保証値も1,180 Wと明記し、工場試験結果はこの数値以下でなければなりません。これはより厳しい約束であり、受入試験時の議論を未然に防ぎます。さらに、これは鉄心製造部門に対し、年間を通じて建付け係数(building factor)を低く維持することを義務付けるものであり、まさにその点が当社の目的なのです。
見積もりを確認する際に、さらに2点チェックが必要です。まず、負荷損失が75°C基準か85°C基準のいずれで補正されているかを確認してください。この2つの数値は互換性がなく、見積もりには通常、どちらの基準が用いられたか明記されていません。次に、コア重量が記載されているかどうかを確認します。1,000 kVA設計のトランスフォーマーにおいて、コア重量が40 kg軽い場合、それは高品質な鋼板を用いているか、あるいは鋼板の使用量が少ないかのいずれかですが、両者は1ページの見積もり上では全く同じに見えます。
当社コア工場での変更点
ライアン・エレクトリック社は2007年よりトランスフォーマーの製造を手掛けており、敷地面積12万m²の工場で、180台以上の生産・試験設備と37件の特許を有しています。当社は 配電変圧器メーカーからの調達が必須です。 コア切断工程を自社内で行っているため、油入式トランスフォーマー用コアおよび乾式トランスフォーマー用コアの双方を、外部委託ではなく、同一の切断・ステップラップ積層・応力除去焼鈍ラインで処理しています。これにより、生産年度を通じてビルディングファクター(積層係数)を再現性高く管理することが可能となります。すべての製品は 空荷損失 タンクへの充填前に励磁電流を測定するため、コアにアクセス可能な段階で不良スタックを検出し、油充填後に問題が発覚するのを防ぎます。
2023年以降、当社はイートン社との合弁事業として運営しており、この提携によって導入された監査体制により、コア鋼板の記録方法が変更されました。製造証明書(ミル・サーティフィケート)、熱処理番号(ヒート番号)、実測した積層板厚さを、各ユニットのシリアル番号と紐付け、試験報告書とともに保管しています。米国またはカナダの購入者にとって、これらの書類は、5年後に検査官が「このユニットにはどの鋼板が使用されたか?」と質問した際に、ULまたはCSA認証の正当性を立証する根拠となります。
コア仕様を承認する前に確認すべき6つの質問
工場出荷試験の後ではなく、発注前にお尋ねください。
- 使用するASTM規格の鋼種および板厚は?また、その製造元のデータシートに記載された1.7 Tにおける鉄損値は?
- 保証値は 空荷損失 厳密な上限値なのか、それとも許容差を含む代表的な値なのか?
- 設計で想定された建物の荷重係数は何か、またこのサイズの直近3台は実際にはどの値で試験されたか?
- コアは切断後に焼鈍処理されるか? また、焼鈍処理は自社で行うか、外部委託か?
- 通常の試験報告書とともに、工場証明書(ミル・サーティフィケート)および熱処理番号(ヒート番号)は提供されるか?
- 納期が8週間前倒しになった場合、どの鋼板グレードが変更され、誰がその判断を下すのか?
仕様書および通電日をご送付ください。当社より、コアのグレード、保証値、および納入週を1枚の文書にてご返信いたします。また、お客様のスケジュールに対してM-4が本当に最適な選択であるかどうかを率直にお伝えします。 空荷損失 すべてのサプライヤーが損失値を提示しますが、その根拠となる工場証明書を提示できるところはそれより少なくなります。まずは 配電変圧器メーカーからの調達が必須です。 からお問い合わせください。あるいは、データシートを当社の 油入変圧器シリーズ へ送付してください。 お問い合わせページ .
著者について——本稿は、ライアン・エレクトリック(江蘇ライアン・トランスフォーマーズ有限公司)のトランスフォーマー技術チームが執筆しました。 配電変圧器メーカーからの調達が必須です。 北米、中東、東南アジア向けのプロジェクトで、油入式、乾式、パッドマウント型変圧器を製造しています。チームは、単相15kVAから電力用変圧器200MVAまでの機器について、基本設計、損失評価、工場出荷時試験を担当しています。