
 EN
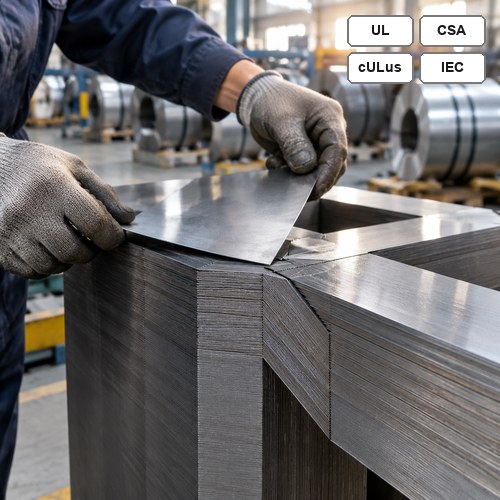
Dos cotizaciones para la misma unidad de 1500 kVA montada sobre pedestal llegaron al escritorio de un comprador en Houston el mes pasado. Mismos kVA, mismo transformador delta de 13,8 kV a 480Y/277 V, misma BIL de 95 kV, misma certificación UL. Diferían un 19 % en precio y ocho semanas en plazo de entrega.
Pedimos a ambos proveedores la hoja de datos técnica principal. Uno cotizó acero eléctrico grano orientado en grado M-4, espesor de 0,30 mm. El otro cotizó grado M-3, espesor de 0,27 mm. Esa única línea explicaba la mayor parte de la diferencia.
Como un fabricante de transformadores de distribución esto lo vemos cada semana. El núcleo representa aproximadamente una quinta parte del costo de los materiales y la mayor parte de la pérdida a Carga Nula energía reactiva, sin embargo, suele ser lo último que alguien pregunta antes de firmar.
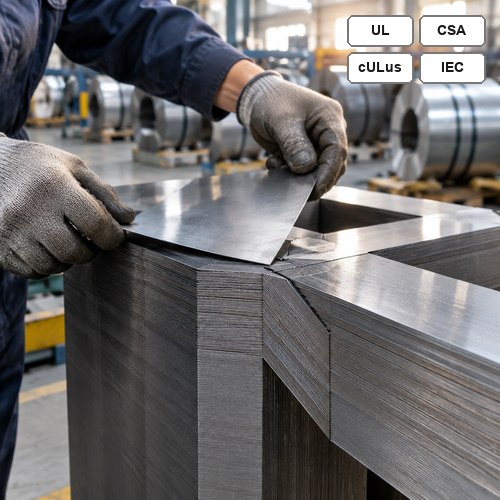
Apilado de núcleos de acero eléctrico grano-orientado en la línea de laminación
Qué es realmente el acero eléctrico grano-orientado
Acero eléctrico grano orientado —CRGO en la mayoría de las órdenes de compra— es una aleación de hierro-silicio de bajo contenido de carbono con aproximadamente un 3,15 % de silicio, laminada y recocida de modo que la red cristalina se alinee según una textura Goss en la dirección de laminación. Ese alineamiento es precisamente la finalidad del material: se magnetiza fácilmente en la dirección de laminación, pero no lo hace en dirección transversal.
Un núcleo construido con acero eléctrico de grano orientado (CRGO) forma un circuito magnético con una trayectoria preferida, y cada corte, junta y orificio para tornillo en la pila terminada se opone a dicha trayectoria. Por eso el diseño del núcleo importa tanto como la calidad del material del núcleo, y por eso una bobina económica puede seguir produciendo un transformador costoso.
Dos mecanismos de pérdidas son relevantes a 50 o 60 Hz. Las pérdidas por histéresis dependen de la aleación y de la calidad del recocido. Las pérdidas por corrientes parásitas dependen del espesor de las láminas, razón por la cual los núcleos para transformadores de distribución se fabrican con chapas de 0,23 a 0,30 mm, en lugar de las chapas de 0,5 mm empleadas en transformadores pequeños económicos. Un mayor contenido de silicio eleva la resistividad y reduce las corrientes parásitas; chapas más delgadas lo reducen aún más. Además, los laminadores modernos graban la superficie con láser para refinar los dominios magnéticos, lo que representa una reducción aproximada del 5 al 10 % en las pérdidas totales del núcleo para una misma calidad de material.
ASTM A876/A876M es la norma a la que hacen referencia la mayoría de las órdenes de compra para grados totalmente procesados. Este es el rango que realmente observan los compradores:
| Grado | Espesor nominal | Pérdida máxima típica en el núcleo, W/kg a 1,7 T y 60 Hz | Dónde aparece |
| M-2 | 0,23 mm | 0,85 – 0,95 | Unidades de eficiencia premium, licitaciones con penalización por pérdidas |
| M-3 | 0,27 mm | 0,95 – 1,05 | Grado estándar de eficiencia para 2029 |
| M-4 | 0.30 mm | 1,05 – 1,15 | Unidades de distribución estándar, pedidos con plazo corto |
Lea esa tabla como una orientación, no como una promesa. Las hojas de datos de fábrica varían según el proveedor, y la pérdida que usted adquiere es la pérdida del núcleo terminado, no la pérdida impresa en la etiqueta de la bobina.
Por qué dos fabricantes de transformadores de distribución cotizan pérdidas en vacío distintas
Dos fábricas pueden adquirir la misma bobina M-3 y entregar transformadores cuyas pérdidas en vacío difieren hasta un 12 % en pérdida a Carga Nula . La diferencia radica en el factor de construcción: la relación entre la pérdida medida del núcleo terminado y la pérdida teórica del mismo peso de acero sin cortar. Un taller de núcleos bien gestionado obtiene valores entre 1,10 y 1,25. Por encima de ese rango, el proceso le está costando vatios que ya pagó.
Aquí es donde van los vatios. En primer lugar, el diseño conjunto: las uniones en diagonal escalonadas a 45 grados superan a las uniones a tope porque el flujo atraviesa menos discontinuidades, y una superposición de tres pasos supera a una superposición de un solo paso. En segundo lugar, el número de uniones por brazo: cada unión adicional incrementa la reluctancia. En tercer lugar, los orificios para los pernos perforados en la horquilla, ya que cada orificio obliga al flujo a desviarse a su alrededor. En cuarto lugar, las rebabas dejadas por la línea de corte longitudinal, porque dichas rebabas provocan cortocircuitos en el aislamiento interlaminar en el borde. En quinto lugar, la presión de sujeción: si se aprietan en exceso los pernos del núcleo, se genera tensión en la chapa y aumentan las pérdidas.
El recocido es la etapa sobre la que los compradores rara vez preguntan. El corte y el troquelado dañan la estructura cristalina en el borde de cada lámina, y un recocido de alivio de tensiones tras el corte recupera gran parte de ese daño. Si se omite el recocido o se envía el núcleo a un subcontratista que procesa lotes mixtos, se pierde parte de lo que se pagó en la bobina.
En nuestra línea de núcleos, el operario comprueba la altura de las rebabas con un micrómetro en cada bobina cortada antes de que llegue a la mesa de corte. Cualquier valor superior a 0,02 mm se marca como no conforme, porque esa rebaba aparecerá como pérdida en la prueba final y no en el momento del corte, y para entonces el núcleo ya está apilado. Las pilas se construyen con un solape de tres pasos y cada núcleo se sujeta con bandas en lugar de atornillarse a través de la horquilla.
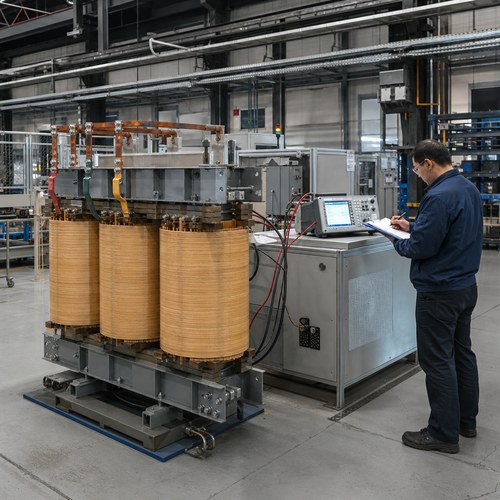
Medición de la pérdida en vacío y de la corriente de excitación antes del envasado en depósito
Conviene hacer este cálculo una sola vez, porque transforma un debate sobre especificaciones en una cifra concreta. Una unidad de 1 000 kVA con 1 200 W de pérdida en el núcleo, funcionando 8 760 horas al año a 0,09 USD/kWh, consume aproximadamente 946 USD anuales en energía en vacío. El diez por ciento del factor de edificio (120 W) supone 95 USD al año, es decir, unos 1 900 USD a lo largo de una vida útil de veinte años, solo para un transformador. Multiplique esto por una flota de cuarenta unidades y la especificación del núcleo deja de parecer un detalle secundario.
Cómo el grado del núcleo determina su fecha de entrega
Esta es la parte que sorprende a los equipos de adquisiciones. En un transformador Sumergido en Aceite , el núcleo suele ser el material adquirido externamente con mayor tiempo de entrega, antes que el tanque y, a veces, antes que los casquillos. El acero grano-orientado es un producto siderúrgico vendido mediante contratos anuales de asignación, y los grados de alta permeabilidad de 0,27 mm constituyen la porción más ajustada de dicha asignación, ya que todos los fabricantes que buscan cumplir con las tablas de eficiencia de 2029 desean el mismo rollo.
Así pues, cuando un proveedor ofrece adelantar el cronograma en seis semanas al cambiar de M-3 a M-4, probablemente no está exagerando respecto al cronograma. Está intercambiando su pérdida a Carga Nula por su posición en la acería. Si el proyecto incluye una cláusula de evaluación de pérdidas, dicho intercambio suele generar pérdidas durante toda la vida útil de la unidad. Si el proyecto corresponde a una fuente de energía temporal para obra con entrega prevista en diez semanas, adoptar M-4 puede ser exactamente lo adecuado. El error consiste en realizar ese intercambio accidentalmente porque nadie preguntó qué grado se había cotizado.
La normativa ahora forma parte de ese cálculo. Según el 10 CFR 431.196, los transformadores de distribución sumergidos en líquido y de tipo seco de baja tensión fabricados a partir del 23 de abril de 2029 deben cumplir las tablas de eficiencia modificadas, y el texto vigente se publica en el eCFR 10 CFR Parte 431 Subparte K . Una unidad pedida en 2028 para su puesta en servicio en 2029 se sitúa exactamente sobre esa línea, y la calidad del núcleo es donde realmente se adquiere el cumplimiento —no en la placa de características ni en el catálogo.
Esto tiene una consecuencia de aprovisionamiento que vale la pena destacar desde temprano. Si usted adquiere una unidad preparada para 2029 en 2026 o 2027, está reservando efectivamente la asignación M-3 con dos o tres años de antelación respecto a la fecha de cumplimiento, en competencia con todos los demás compradores que leyeron la misma norma.
Lectura de la garantía de pérdidas en una cotización
Los valores garantizados y los típicos no son iguales, y las cotizaciones rara vez especifican a cuál de ellos se refieren. La norma IEC 60076-1 permite una tolerancia de +15 % sobre las pérdidas garantizadas; por tanto, una garantía de 1200 W cubre legalmente hasta 1380 W. Si redacta una cláusula penal, formúlela en función del valor garantizado y mida dicho valor mediante el método de pérdidas en vacío según la norma vigente. Norma de ensayo IEEE C57.12.90 , y limite la tolerancia en la orden de compra.
Publicamos el valor garantizado ya incluyendo la tolerancia correspondiente. Si el diseño arroja un valor calculado de 1180 W, la garantía indica explícitamente 1180 W, y la prueba de fábrica debe arrojar un resultado igual o inferior a ese valor. Se trata de una promesa más exigente y elimina posibles discusiones durante las pruebas de aceptación. Además, obliga al taller de núcleos a mantener el factor de construcción bajo durante todo el año, que es precisamente el objetivo.
Dos aspectos adicionales que verificar en una cotización. Primero, si la pérdida de carga se corrige a una referencia de 75 °C o de 85 °C, ya que ambos valores no son intercambiables y las cotizaciones rara vez indican qué convención se utilizó. Segundo, si se especifica o no el peso del núcleo. Un diseño de 1000 kVA cuyo núcleo pesa 40 kg menos está fabricado bien con acero de mejor calidad, bien con menos acero; sin embargo, ambos casos resultan visualmente idénticos en una cotización de una sola página.
Qué modificamos en nuestro propio taller de núcleos
Ryan Electric fabrica transformadores desde 2007, en una instalación de 120 000 m² equipada con más de 180 conjuntos de equipos de producción y ensayo, y con 37 patentes. Como fabricante de transformadores de distribución empresa con corte de núcleos bajo nuestro propio techo, procesamos los núcleos de transformadores sumergidos en aceite y los núcleos de transformadores de tipo seco mediante las mismas líneas de corte, apilamiento escalonado y recocido de alivio de tensiones, en lugar de recurrir a un subcontratista. Este es el único método que hemos encontrado para mantener de forma repetible el factor de construcción durante todo un año de producción. Cada unidad recibe un pérdida a Carga Nula y medición de la corriente de excitación antes de proceder al llenado con aceite, de modo que un conjunto defectuoso se detecte mientras el núcleo sigue siendo accesible, y no después de haberlo llenado con aceite.
Desde 2023 operamos como una empresa conjunta de Eaton, y la disciplina de auditoría derivada de esa asociación modificó nuestra forma de documentar el acero del núcleo. El certificado de laminación, el número de lote y el espesor medido de las láminas se registran asociados al número de serie de cada unidad y acompañan al informe de ensayo. Para un comprador en Estados Unidos o Canadá, esa documentación es lo que respalda una certificación UL o CSA cinco años después, cuando un inspector pregunta qué acero se utilizó en la unidad.
Seis preguntas antes de aprobar la especificación del núcleo
Formúlelas antes de emitir la orden de compra, no después de la prueba en fábrica:
- ¿Qué grado ASTM y qué espesor, y cuál es la pérdida indicada en la hoja de datos del fabricante a 1,7 T?
- ¿Es la garantía pérdida a Carga Nula un límite estricto o un valor típico con tolerancia adicional?
- ¿Qué factor de construcción asumió el diseño y en qué valor se probaron realmente las últimas tres unidades de este tamaño?
- ¿Se recocen los núcleos tras el corte y se realiza dicho recocido internamente o mediante subcontratación?
- ¿Se suministran el certificado de laminación y el número de lote junto con el informe de ensayo rutinario?
- Si la fecha de entrega se adelanta ocho semanas, ¿qué calidades cambian y quién toma esa decisión?
Envíenos la especificación y la fecha de puesta en servicio. Le responderemos con la calidad del núcleo, la garantía pérdida a Carga Nula y la semana de entrega en un único documento, y le indicaremos claramente si M-4 es la respuesta sincera para su cronograma. Todos fabricante de transformadores de distribución le cotizarán un valor de pérdidas; menos le mostrarán el certificado de laminación que lo respalda. Comience desde la rango de transformadores sumergidos en aceite , o envíe la hoja de datos a través de nuestro página de contacto .
Acerca del autor: Este artículo fue redactado por el equipo de ingeniería de transformadores de Ryan Electric (Jiangsu Ryan Transformers), una fabricante de transformadores de distribución fabricando unidades sumergidas en aceite, de tipo seco y montadas sobre pedestal para proyectos en Norteamérica, el Medio Oriente y el sudeste asiático. El equipo posee experiencia en diseño fundamental, evaluación de pérdidas y pruebas de aceptación en fábrica para unidades desde 15 kVA monofásicas hasta transformadores de potencia de 200 MVA.
Tabla de Contenidos
- Qué es realmente el acero eléctrico grano-orientado
- Por qué dos fabricantes de transformadores de distribución cotizan pérdidas en vacío distintas
- Cómo el grado del núcleo determina su fecha de entrega
- Lectura de la garantía de pérdidas en una cotización
- Qué modificamos en nuestro propio taller de núcleos
- Seis preguntas antes de aprobar la especificación del núcleo