
 EN
Letzte Woche landeten zwei Angebote für dieselbe 1.500-kVA-Stationseinheit auf dem Schreibtisch eines Einkäufers in Houston. Gleiche Nennleistung, gleiche Spannungsumsetzung von 13,8 kV Dreieck auf 480Y/277 V, gleiche BIL von 95 kV, gleiche UL-Zulassung. Der Preisunterschied betrug 19 Prozent, die Lieferfristen lagen um acht Wochen auseinander.
Wir baten beide Lieferanten um das zentrale Datenblatt. Ein Anbieter gab an texturierte Elektrostähle mit M-4, 0,30 mm. Der andere nannte M-3, 0,27 mm. Diese eine Zeile erklärte den größten Teil der Differenz.
Als ein hersteller von Verteiltransformatoren — so etwas sehen wir wöchentlich. Der Kern macht etwa ein Fünftel der Materialkosten aus und den Großteil der leerlaufverlust — doch normalerweise ist er das letzte Detail, über das vor der Unterschrift gesprochen wird.
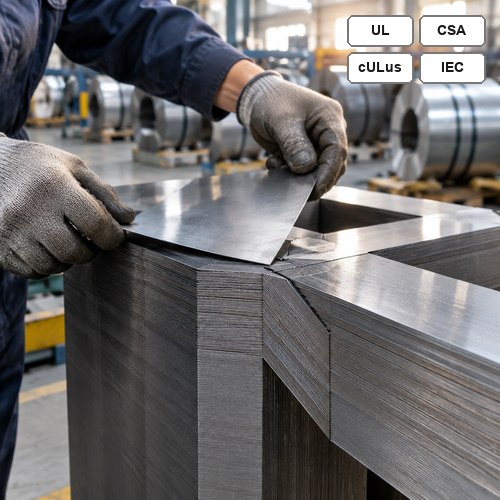
Ausrichtung des gekörnten Elektrostahls beim Stapeln auf der Laminierlinie
Was gekörnter Elektrostahl tatsächlich ist
Texturierte Elektrostähle — auf den meisten Bestellungen als CRGO bezeichnet — ist eine kohlenstoffarme Silizium-Eisen-Legierung mit rund 3,15 Prozent Silizium, die so gewalzt und geglüht wird, dass sich das Kristallgitter in einer Goss-Textur entlang der Walzrichtung ausrichtet. Genau diese Ausrichtung ist der entscheidende Zweck des Werkstoffs: Entlang der Walzrichtung magnetisiert er sich leicht; quer dazu nicht.
Ein Kern aus kornorientiertem elektrischem Stahl (CRGO) bildet einen magnetischen Kreis mit bevorzugter Durchlässigkeit, und jeder Schnitt, jede Fügestelle sowie jedes Schraubenloch im fertigen Stapel beeinträchtigt diesen Pfad. Daher ist die Kernkonstruktion genauso wichtig wie die Kernqualität – und daher kann eine preisgünstige Wicklung dennoch einen teuren Transformator ergeben.
Bei 50 oder 60 Hz sind zwei Verlustmechanismen entscheidend: Der Hystereseverlust hängt von der Legierung und der Qualität der Glühbehandlung ab. Der Wirbelstromverlust hängt von der Blechdicke ab; deshalb bestehen Verteilungskerne aus Blechen mit einer Dicke von 0,23 bis 0,30 mm statt aus den 0,5-mm-Blechen, die in preisgünstigen Kleinkrafttransformatoren verwendet werden. Ein höherer Siliziumgehalt erhöht den spezifischen Widerstand und verringert die Wirbelströme; dünnere Bleche reduzieren sie zusätzlich. Moderne Walzwerke führen zudem eine Laserschrift auf der Oberfläche durch, um die magnetischen Domänen zu verfeinern – dies senkt den gesamten Kernverlust bei identischer Qualitätsstufe um rund 5 bis 10 %.
ASTM A876/A876M ist die Spezifikation, auf die sich die meisten Bestellungen für vollständig verarbeitete Qualitäten beziehen. Hier ist der Bereich, den Käufer tatsächlich vorfinden:
| Sorte | Nenn-Dicke | Typischer maximaler Kernverlust in W/kg bei 1,7 T und 60 Hz | Wo es auftaucht |
| M-2 | 0,23 mm | 0,85 – 0,95 | Premium-Effizienzgeräte, Ausschreibungen mit Verluststrafe |
| M-3 | 0,27 mm | 0,95 – 1,05 | Die Effizienz-Arbeitspferdeklasse für 2029 |
| M-4 | 0.30 mm | 1,05 – 1,15 | Standard-Verteilungstransformatoren, Bestellungen mit kurzer Lieferzeit |
Lesen Sie diese Tabelle als Richtwert, nicht als Zusicherung. Die Herstellerdatenblätter der Walzwerke unterscheiden sich je nach Lieferant, und der Verlust, den Sie erwerben, ist der Verlust des fertigen Kerns – nicht der Verlust, der auf dem Spulenschild angegeben ist.
Warum zwei Hersteller von Verteilungstransformatoren unterschiedliche Leerlaufverluste angeben
Zwei Fabriken können dieselbe M-3-Spule beziehen und Transformatoren liefern, deren Leerlaufverlust um 12 % voneinander abweicht. leerlaufverlust der Unterschied liegt im Bau-Faktor – dem Verhältnis zwischen dem gemessenen Verlust des fertigen Kerns und dem theoretischen Verlust derselben Masse ungeschnittener Stahlbandes. Ein gut geführter Kernfertigungsbetrieb erreicht Werte zwischen 1,10 und 1,25. Darüber hinaus verursacht der Fertigungsprozess Verluste in Form von Watt, die Sie bereits bezahlt haben.
Hier fließen die Watt. Das gemeinsame Design steht an erster Stelle: Schräge Stoßfugen mit dreistufigem Überlappungswinkel von 45 Grad sind besser als gerade Stoßfugen, weil der magnetische Fluss weniger Lücken überbrücken muss; zudem ist eine dreistufige Überlappung besser als eine einstufige. Die Anzahl der Fugen pro Schenkel kommt an zweiter Stelle – jede zusätzliche Fuge erhöht die magnetische Streuung. Bohrlöcher, die durch den Jochteil gestanzt werden, stehen an dritter Stelle, da das Loch den magnetischen Fluss zwingt, darum herumzulaufen. Die Gratabbildung durch die Schlitzlinie folgt an vierter Stelle, weil der Grat die Zwischenblech-Isolierung am Rand kurzschließt. Die Klemmkräfte bei der Kernmontage stehen an fünfter Stelle: zu hohe Drehmomente bei den Kernbolzen verformen das Blech und erhöhen die Verluste.
Die Glühbehandlung ist der Arbeitsschritt, nach dem Käufer selten fragen. Schneiden und Stanzen beschädigen die Kristallstruktur am Rand jedes Blechs; eine spannungsarmglühende Nachbehandlung nach dem Schneiden stellt den größten Teil dieser Beschädigung wieder her. Wird die Glühbehandlung übersprungen oder wird der Kern an einen Subunternehmer geschickt, der eine Mischcharge verarbeitet, dann geben Sie einen Teil dessen wieder ab, was Sie für die Spule bezahlt haben.
An unserer Kernlinie prüft der Bediener an jeder geschlitzten Spule vor Erreichen des Schneidetisches die Grathöhe mit einem Messschieber. Alles über 0,02 mm wird markiert, da dieser Grat nicht beim Schneiden, sondern erst im abschließenden Test als Verlust sichtbar wird – zu diesem Zeitpunkt ist der Kern jedoch bereits gestapelt. Die Stapel werden mit einer dreistufigen Überlappung gefertigt, und jeder Kern wird bandagiert statt durch den Jochbereich verschraubt.
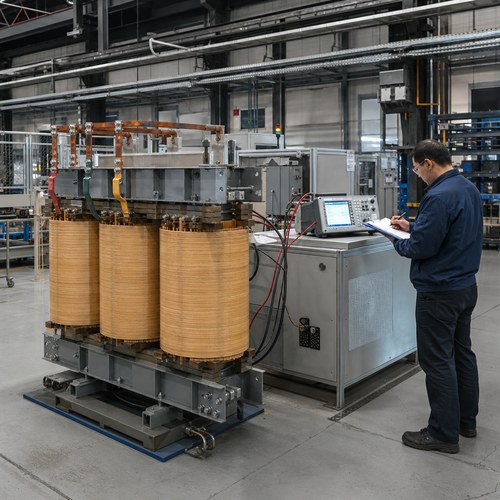
Messung des Leerlaufverlusts und des Erregungsstroms vor dem Einbau in den Tank
Die Rechnung lohnt sich einmal durchzuführen, denn sie wandelt eine Spezifikationsdiskussion in eine konkrete Zahl um. Ein 1.000-kVA-Gerät mit einem Kernverlust von 1.200 W, das 8.760 Stunden pro Jahr bei 0,09 USD/kWh läuft, verbraucht jährlich etwa 946 USD an Energie im Leerlauf. Zehn Prozent des Gebäudefaktors – also 120 W – entsprechen 95 USD pro Jahr, was über eine Lebensdauer von zwanzig Jahren hinweg rund 1.900 USD für einen einzigen Transformator ausmacht. Multipliziert man dies mit einer Flotte von vierzig Geräten, hört die Kernspezifikation auf, wie ein Detail zu wirken.
Wie die Kernqualität Ihren Liefertermin bestimmt
Dies ist der Teil, der Beschaffungsteams überrascht. In einem ölgetränkte Transformatoren , der Kern ist üblicherweise das Material mit der längsten Beschaffungsvorlaufzeit, vor dem Tank und manchmal auch vor den Buchsen. Kornorientierter Stahl ist ein Walzwerkserzeugnis, das im Rahmen jährlicher Allokationsverträge verkauft wird; die hochpermeablen Sorten mit einer Dicke von 0,27 mm stellen dabei den knappsten Teil dieser Allokation dar, da jeder Hersteller, der die Effizienztabelle für 2029 anstrebt, dieselbe Coil benötigt.
Wenn ein Zulieferer daher anbietet, den Terminplan um sechs Wochen zu verkürzen, indem er vom Sortentyp M-3 auf M-4 wechselt, übertreibt er den Zeitgewinn wahrscheinlich nicht. Er tauscht Ihren leerlaufverlust gegen seine Walzwerksposition ein. Falls das Projekt eine Verlustbewertungsklausel enthält, führt dieser Tausch über die gesamte Lebensdauer des Geräts meist zu finanziellen Einbußen. Ist das Projekt jedoch eine temporäre Baustromversorgung mit Lieferfrist in zehn Wochen, dann kann der Einsatz von M-4 durchaus die richtige Entscheidung sein. Der Fehler besteht darin, diesen Tausch versehentlich vorzunehmen, weil niemand gefragt hat, welche Sorte im Angebot enthalten war.
Die Vorschrift ist nun Bestandteil dieser Berechnung. Gemäß 10 CFR 431.196 müssen flüssigkeitsgekühlte und niederspannungsfähige Trockentransformatoren, die ab dem 23. April 2029 hergestellt werden, die geänderten Wirkungsgradtabellen erfüllen; der aktuelle Text ist im eCFR 10 CFR Teil 431 Unterabschnitt K veröffentlicht. eCFR 10 CFR Teil 431 Unterabschnitt K ein Gerät, das 2028 für eine Inbetriebnahme im Jahr 2029 bestellt wird, liegt genau auf dieser Grenzlinie; die Kernqualität ist der Punkt, an dem Konformität tatsächlich erworben wird – nicht über die Typenschildangaben oder den Katalog.
Dies hat eine Beschaffungskonsequenz, die frühzeitig hervorgehoben werden sollte: Wenn Sie ein für 2029 konformes Gerät bereits 2026 oder 2027 kaufen, reservieren Sie effektiv zwei bis drei Jahre vor dem Konformitätsdatum die M-3-Zuteilung – im Wettbewerb mit allen anderen Käufern, die dieselbe Regel gelesen haben.
Die Verlustgarantie in einem Angebot lesen
Garantierte und typische Werte sind nicht identisch, und Angebote nennen selten, welchen Wert sie meinen. Die Norm IEC 60076-1 erlaubt eine Toleranz von +15 % bei garantierten Verlusten; eine Garantie von 1.200 W deckt daher gesetzlich bis zu 1.380 W ab. Falls Sie eine Strafklausel formulieren, beziehen Sie sie auf den garantierten Wert und messen Sie ihn nach der Leerlaufverlustmethode gemäß der aktuellen IEEE C57.12.90-Prüfnorm angegeben , und begrenzen Sie die Toleranz in der Bestellung.
Wir veröffentlichen den garantierten Wert inklusive der bereits eingerechneten Toleranz. Wenn das Design 1.180 W ergibt, lautet die Garantie 1.180 W, und der Werkstest muss diesen Wert erreichen oder unterschreiten. Dies ist ein strengerer Verpflichtungsgrad und beseitigt Streitigkeiten während der Abnahmetests. Zudem zwingt es die Kernfertigung, den Bau-Faktor das ganze Jahr über niedrig zu halten – genau das ist der Zweck.
Zwei weitere Dinge, die bei einem Angebot zu prüfen sind: Erstens, ob der Lastverlust auf eine Bezugstemperatur von 75 °C oder 85 °C korrigiert wurde, da diese beiden Werte nicht austauschbar sind und Angebote selten angeben, welche Konvention verwendet wurde. Zweitens, ob das Kerngewicht überhaupt angegeben ist. Ein 1.000-kVA-Design mit einem um 40 kg geringeren Kerngewicht ist entweder aus besseren Stählen oder mit weniger Stahl gefertigt worden – beide Varianten sehen auf einer einseitigen Angebotstabelle identisch aus.
Was wir in unserer eigenen Kernfertigung geändert haben
Ryan Electric fertigt Transformatoren seit 2007 auf einem Gelände von über 120.000 m² mit mehr als 180 Produktions- und Prüfeinrichtungen sowie 37 Patenten. Als hersteller von Verteiltransformatoren mit Kernschneidung unter eigenem Dach führen wir ölgefüllte Transformatorkerne und Trockentypkerne durch dieselben Schneid-, Stufenlap-Stapel- und Spannungsabbau-Weichglühanlagen – und nicht über einen Fremdzulieferer. Nur so konnten wir den Baufaktor über ein komplettes Produktionsjahr hinweg wiederholbar halten. Jedes Gerät erhält ein leerlaufverlust und Messung des Erregerstroms vor dem Einfüllen in den Tank, sodass ein fehlerhafter Kern erkannt wird, solange der Kern noch zugänglich ist – und nicht erst nach dem Ölfüllen.
Seit 2023 agieren wir als Joint Venture von Eaton; die Audit-Disziplin, die aus dieser Partnerschaft resultierte, hat unsere Dokumentation des Kernstahls verändert. Die Werksbescheinigung, die Chargennummer und die gemessene Blechdicke der Einzellagen werden jeweils der Seriennummer jedes Geräts zugeordnet und gehen zusammen mit dem Prüfbericht an den Kunden. Für einen Käufer in den Vereinigten Staaten oder Kanada stellt diese Dokumentation fünf Jahre später – wenn ein Prüfer fragt, welcher Stahl in das Gerät eingebaut wurde – die Grundlage für eine verteidigungsfähige UL- oder CSA-Zulassung dar.
Sechs Fragen vor der Freigabe der Kernspezifikation
Stellen Sie diese Fragen vor der Bestellung – nicht erst nach dem Werkstest:
- Welche ASTM-Güte und -Dicke? Und welchen Verlustwert bei 1,7 T weist das zugehörige Datenblatt des Walzwerks aus?
- Ist der garantierte Wert leerlaufverlust eine feste Obergrenze oder ein typischer Wert mit zusätzlicher Toleranz?
- Welcher Baufaktor wurde bei der Konstruktion angenommen, und welchen Wert haben die letzten drei Einheiten dieser Größe tatsächlich im Test erreicht?
- Wird der Kern nach dem Schneiden geglüht, und erfolgt die Glühbehandlung intern oder wird sie extern vergeben?
- Werden das Werkzeugzertifikat und die Chargennummer zusammen mit dem Routine-Prüfbericht geliefert?
- Falls sich der Liefertermin um acht Wochen vorverlegt, welche Güteklasse ändert sich dann, und wer trifft diese Entscheidung?
Senden Sie uns die Spezifikation und das Inbetriebnahmedatum. Wir antworten mit der Kerngüte, der garantierten leerlaufverlust und der Lieferwoche in einem einzigen Dokument und teilen Ihnen klar und deutlich mit, ob M-4 die ehrliche Antwort für Ihren Zeitplan ist. Jeder hersteller von Verteiltransformatoren wird Ihnen eine Verlustzahl nennen; noch weniger zeigen Ihnen das dazugehörige Werkzeugzertifikat. Beginnen Sie mit der öl-gekühlter-Transformator-Bereich , oder senden Sie das Datenblatt über unseren kontaktseite .
Über den Autor — Dieser Artikel wurde vom Transformator-Entwicklungsteam bei Ryan Electric (Jiangsu Ryan Transformers) verfasst, einem hersteller von Verteiltransformatoren herstellung von ölgekühlten, trockenen und auf Sockeln montierten Transformatoren für Projekte in Nordamerika, dem Nahen Osten und Südostasien. Das Team verfügt über Kernkompetenzen im Konstruktionsdesign, der Verlustbewertung und der Abnahmeprüfung in der Fabrik für Geräte von 15 kVA Einphasen- bis zu 200 MVA Leistungstransformatoren.
Inhaltsverzeichnis
- Was gekörnter Elektrostahl tatsächlich ist
- Warum zwei Hersteller von Verteilungstransformatoren unterschiedliche Leerlaufverluste angeben
- Wie die Kernqualität Ihren Liefertermin bestimmt
- Die Verlustgarantie in einem Angebot lesen
- Was wir in unserer eigenen Kernfertigung geändert haben
- Sechs Fragen vor der Freigabe der Kernspezifikation