
 EN
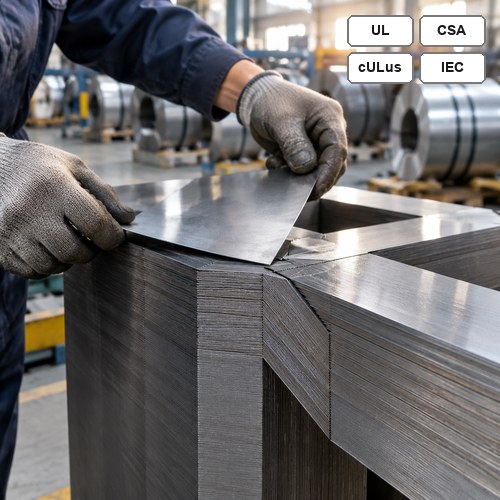
Duas cotações para a mesma unidade de 1.500 kVA montada em pedestal chegaram à mesa de um comprador em Houston no mês passado. Mesma potência em kVA, mesma tensão de 13,8 kV delta para 480Y/277 V, mesma BIL de 95 kV e mesma certificação UL. Diferença de 19% no preço e oito semanas de diferença no prazo de entrega.
Pedimos às duas fornecedoras a ficha técnica principal. Uma cotou aço elétrico com grãos orientados em M-4, 0,30 mm. A outra cotou M-3, 0,27 mm. Essa única linha explicou a maior parte da diferença.
Como uma fabricante de transformadores de distribuição — vemos isso toda semana. O núcleo representa cerca de um quinto do custo dos materiais e a maior parte do perda sem Carga — ainda assim, normalmente é a última coisa sobre a qual alguém pergunta antes de assinar.
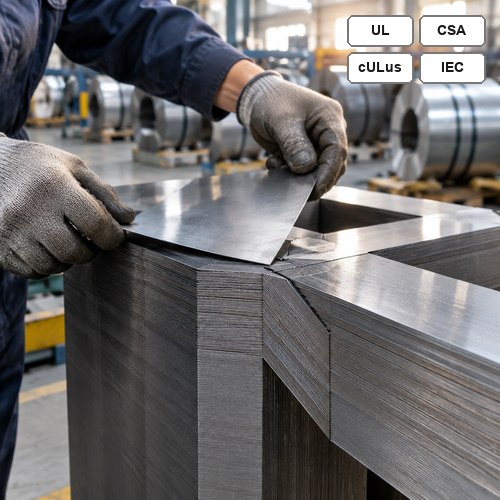
Empilhamento de núcleo orientado por grãos na linha de laminação
O que realmente é o aço elétrico orientado por grãos
Aço elétrico com grãos orientados — CRGO na maioria das ordens de compra — é uma liga de ferro-silício com baixo teor de carbono, contendo aproximadamente 3,15% de silício, laminada e recozida de modo que a rede cristalina se alinhe em uma textura Goss ao longo da direção de laminação. Esse alinhamento é exatamente o propósito desse material. Na direção de laminação, ele magnetiza-se facilmente; perpendicularmente a ela, não o faz.
Um núcleo construído a partir de CRGO é um circuito magnético com um caminho preferencial, e cada corte, junta e furo para parafuso na pilha acabada age contra esse caminho. É por isso que o projeto do núcleo é tão importante quanto a qualidade do núcleo, e por que uma bobina barata ainda pode resultar num transformador caro.
Dois mecanismos de perda são relevantes em 50 ou 60 Hz. A perda por histerese depende da liga e da qualidade da têmpera. A perda por correntes parasitas depende da espessura das chapas laminadas, razão pela qual os núcleos para distribuição são fabricados com chapas de 0,23 a 0,30 mm, em vez das chapas de 0,5 mm usadas em transformadores pequenos e baratos. Um teor maior de silício aumenta a resistividade e reduz as correntes parasitas; chapas mais finas reduzem-nas ainda mais. Além disso, usinas modernas gravam a superfície com laser para refinar os domínios magnéticos, o que representa uma redução de aproximadamente 5 a 10% nas perdas totais no núcleo, para a mesma classe de material.
ASTM A876/A876M é a especificação à qual a maioria das ordens de compra faz referência para classes totalmente processadas. Abaixo está a faixa efetivamente observada pelos compradores:
| Grau | Espessura nominal | Perda máxima típica no núcleo, W/kg a 1,7 T, 60 Hz | Onde aparece |
| M-2 | 0,23 mm | 0,85 – 0,95 | Unidades de eficiência premium, licitações com penalidade por perdas |
| M-3 | 0,27 mm | 0,95 – 1,05 | Grau de trabalho de eficiência para 2029 |
| M-4 | 0,30 mm | 1,05 – 1,15 | Unidades padrão de distribuição, pedidos com prazo curto |
Leia essa tabela como uma orientação, não como uma promessa. As folhas de dados da usina variam conforme o fornecedor, e a perda que você adquire é a perda do núcleo acabado, não a perda impressa na etiqueta da bobina.
Por que dois fabricantes de transformadores de distribuição cotam perdas em vazio diferentes
Duas fábricas podem comprar a mesma bobina M-3 e entregar transformadores com diferença de 12% em perda sem Carga . A diferença reside no fator de construção — a razão entre a perda medida do núcleo acabado e a perda teórica do mesmo peso de aço não cortado. Uma oficina de núcleos bem gerida obtém valores entre 1,10 e 1,25. Acima disso, o processo está consumindo watts pelos quais você já pagou.
Aqui é onde os watts vão. O projeto conjunto vem em primeiro lugar: juntas em ângulo de 45 graus com sobreposição em degraus superam juntas de extremidade porque o fluxo atravessa menos lacunas, e uma sobreposição em três etapas supera uma sobreposição em única etapa. A quantidade de juntas por braço vem em segundo lugar — cada junta adicional acrescenta relutância. Os furos para parafusos perfurados no yoke vêm em terceiro lugar, pois o furo força o fluxo a desviar ao seu redor. A rebarba deixada pela linha de corte é a quarta preocupação, porque a rebarba curto-circuita a isolação interlaminar na borda. A pressão de aperto é a quinta preocupação: parafusos do núcleo superapertados tensionam a chapa e aumentam as perdas.
A recozimento é a etapa sobre a qual os compradores raramente perguntam. O corte e a guilhotinagem danificam a estrutura cristalina na borda de cada lâmina, e um recozimento para alívio de tensões após o corte recupera a maior parte desse dano. Ignorar o recozimento ou enviar o núcleo para um subcontratado que processe um lote misto faz com que você perca parte do que pagou na bobina.
Na nossa linha de núcleos, o operador verifica a altura da rebarba com um micrômetro em cada bobina cortada antes de ela chegar à mesa de corte. Qualquer valor acima de 0,02 mm é sinalizado, pois essa rebarba aparecerá como perda no ensaio final, e não no momento do corte — e, nessa fase, o núcleo já está empilhado. As pilhas são montadas com sobreposição em três etapas, e cada núcleo é amarrado, em vez de fixado com parafusos atravessando o yoke.
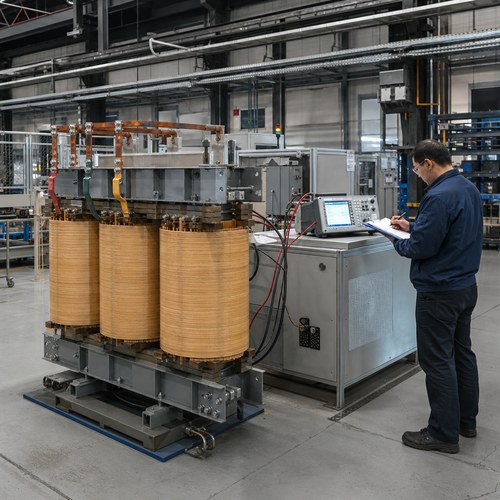
Medição das perdas em vazio e da corrente de excitação antes do encapsulamento no tanque
Vale a pena fazer esse cálculo uma única vez, pois transforma uma discussão sobre especificações em um número concreto. Uma unidade de 1.000 kVA com 1.200 W de perda no núcleo, operando 8.760 horas por ano a US$ 0,09/kWh, consome cerca de US$ 946 anuais em energia em vazio. Dez por cento do fator de construção — ou seja, 120 W — equivale a US$ 95 por ano, aproximadamente US$ 1.900 ao longo de uma vida útil de 20 anos, para um único transformador. Multiplique isso por uma frota de quarenta unidades e a especificação do núcleo deixa de parecer um detalhe.
Como a classe do núcleo define sua data de entrega
Esta é a parte que surpreende as equipes de compras. Em um transformador Imerso em Óleo , o núcleo é normalmente o material comprado externamente com o prazo de entrega mais longo, precedendo o tanque e, por vezes, os bujes. O aço orientado a grãos é um produto siderúrgico vendido mediante contratos anuais de alocação, e os graus de alta permeabilidade de 0,27 mm constituem a fatia mais restrita dessa alocação, pois todos os fabricantes que buscam atender às tabelas de eficiência de 2029 desejam exatamente a mesma bobina.
Portanto, quando um fornecedor se propõe a antecipar seis semanas no cronograma ao substituir o grau M-3 pelo M-4, provavelmente não está exagerando quanto ao cronograma. Ele está trocando seu perda sem Carga pela sua posição junto à siderúrgica. Se o projeto incluir uma cláusula de avaliação de prejuízo, essa troca normalmente resulta em perdas financeiras ao longo da vida útil da unidade. Se o projeto envolver energia elétrica temporária para obra com entrega prevista em dez semanas, adotar o grau M-4 pode ser exatamente apropriado. O erro consiste em realizar essa troca acidentalmente, porque ninguém perguntou qual grau havia sido cotado.
A regulamentação agora está incorporada nesse cálculo. Nos termos da 10 CFR 431.196, os transformadores de distribuição imersos em líquido e os transformadores de distribuição a seco de baixa tensão fabricados a partir de 23 de abril de 2029 devem atender às tabelas de eficiência alteradas, e o texto atual está publicado no eCFR 10 CFR Parte 431 Subparte K . Uma unidade encomendada em 2028 para energização em 2029 situa-se exatamente nessa linha, e a qualidade do núcleo é onde a conformidade é efetivamente adquirida — não na placa de identificação nem no catálogo.
Isso tem uma consequência de aquisição que vale a pena destacar desde cedo. Se você estiver comprando uma unidade pronta para 2029 em 2026 ou 2027, estará, na prática, reservando a alocação M-3 com dois a três anos de antecedência em relação à data de conformidade, em concorrência com todos os demais compradores que leram a mesma norma.
Lendo a Garantia de Perdas em uma Cotação
Garantido e típico não são o mesmo valor, e as cotações raramente indicam qual dos dois estão referindo. A norma IEC 60076-1 permite uma tolerância de +15% nas perdas garantidas; portanto, uma garantia de 1.200 W cobre legalmente até 1.380 W. Se estiver redigindo uma cláusula penal, redija-a com base no valor garantido e meça-a mediante o método de perda em vazio conforme a norma vigente. Código de ensaio IEEE C57.12.90 , e limite a tolerância na ordem de compra.
Divulgamos o valor garantido já incluindo a tolerância. Se o projeto calcular 1.180 W, a garantia indicará exatamente 1.180 W, e o ensaio de fábrica deverá resultar em um valor igual ou inferior a esse. Trata-se de uma promessa mais rigorosa e elimina discussões durante os ensaios de aceitação. Além disso, obriga a oficina de núcleos a manter o fator de empilhamento baixo ao longo de todo o ano — que é exatamente o objetivo.
Duas outras coisas a verificar numa cotação. Primeiro, se a perda de carga é corrigida para uma referência de 75 °C ou 85 °C, pois esses dois valores não são intercambiáveis e raramente as cotações indicam qual convenção foi utilizada. Segundo, se o peso do núcleo é sequer indicado. Um projeto de 1.000 kVA com 40 kg a menos de núcleo é construído ou com aço de melhor qualidade ou com menos aço, e esses dois resultados parecem idênticos numa cotação de uma página.
O que Mudámos na Nossa Própria Oficina de Núcleos
A Ryan Electric fabrica transformadores desde 2007, num local de 120.000 m² com mais de 180 conjuntos de equipamentos de produção e ensaio e 37 patentes. Como fabricante de transformadores de distribuição com o corte de núcleos sob o nosso próprio teto, processamos núcleos de transformadores imersos em óleo e núcleos de tipo seco nas mesmas linhas de corte, empilhamento em degraus e recozimento de alívio de tensão, em vez de recorrer a um subcontratante. Essa é a única forma que encontrámos para manter, de modo reprodutível, o fator de construção ao longo de um ano de produção. Cada unidade recebe um perda sem Carga e medição da corrente de excitação antes de ir para o tanque, de modo que um núcleo defeituoso seja detectado enquanto o núcleo ainda estiver acessível, em vez de após o enchimento com óleo.
Desde 2023 operamos como uma joint venture da Eaton, e a disciplina de auditoria trazida por essa parceria mudou a forma como documentamos o aço do núcleo. O certificado do laminador, o número do lote e a espessura medida das chapas são registrados contra o número de série de cada unidade e acompanham o relatório de ensaio. Para um comprador nos Estados Unidos ou no Canadá, essa documentação é o que torna uma certificação UL ou CSA sustentável cinco anos depois, quando um inspetor perguntar qual aço foi utilizado na unidade.
Seis Perguntas Antes de Aprovar a Especificação do Núcleo
Faça estas perguntas antes da emissão da ordem de compra, não após o ensaio de fábrica:
- Qual grau ASTM e espessura, e qual é a perda indicada na ficha técnica do laminador a 1,7 T?
- A garantia é perda sem Carga um limite rígido ou um valor típico com tolerância adicional?
- Qual fator de construção o projeto assumiu, e em que valor os últimos três núcleos deste tamanho foram efetivamente testados?
- O núcleo é recozido após o corte, e esse recozimento é feito internamente ou terceirizado?
- O certificado de usina e o número de lote são fornecidos juntamente com o relatório de ensaio rotineiro?
- Se a data de entrega for antecipada em oito semanas, quais alterações de grau ocorrerão e quem tomará essa decisão?
Envie-nos a especificação técnica e a data de energização. Responderemos com o grau do núcleo, a perda garantida perda sem Carga e a semana de entrega em um único documento, indicando claramente se M-4 é, de fato, a melhor opção para o seu cronograma. Todos fabricante de transformadores de distribuição cotarão uma perda numérica; poucos mostrarão o certificado de usina que a respalda. Comece pelo linha de transformadores imersos em óleo , ou envie a ficha técnica por meio do nosso página de contato .
Sobre o Autor — Este artigo foi escrito pela equipe de engenharia de transformadores da Ryan Electric (Jiangsu Ryan Transformers), uma fabricante de transformadores de distribuição produzindo transformadores imersos em óleo, a seco e montados em plataforma para projetos na América do Norte, no Oriente Médio e no Sudeste Asiático. A equipe detém o projeto básico, a avaliação de perdas e os ensaios de aceitação de fábrica para unidades de 15 kVA monofásicas até transformadores de potência de 200 MVA.
Sumário
- O que realmente é o aço elétrico orientado por grãos
- Por que dois fabricantes de transformadores de distribuição cotam perdas em vazio diferentes
- Como a classe do núcleo define sua data de entrega
- Lendo a Garantia de Perdas em uma Cotação
- O que Mudámos na Nossa Própria Oficina de Núcleos
- Seis Perguntas Antes de Aprovar a Especificação do Núcleo