
 EN
Deux devis pour la même unité enterrée de 1 500 kVA sont arrivés sur le bureau d’un acheteur à Houston le mois dernier. Même puissance en kVA, même rapport de transformation 13,8 kV triangle / 480Y/277 V, même tenue en tension impulsionnelle (BIL) de 95 kV, même homologation UL. Une différence de prix de 19 % et un écart de huit semaines sur les délais de livraison.
Nous avons demandé aux deux fournisseurs leur fiche technique principale. L’un a indiqué acier électrique à grains orientés au grade M-4, épaisseur de 0,30 mm. L’autre a indiqué M-3, épaisseur de 0,27 mm. Cette seule ligne expliquait la majeure partie de l’écart.
En tant que fabricant de transformateurs de distribution — nous constatons ce phénomène chaque semaine. Le noyau représente environ un cinquième du coût des matériaux et la plus grande part du perte à vide — pourtant il est généralement le dernier élément dont on s’enquiert avant de signer.
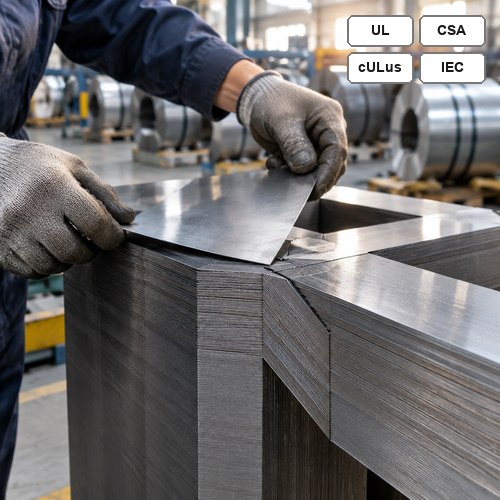
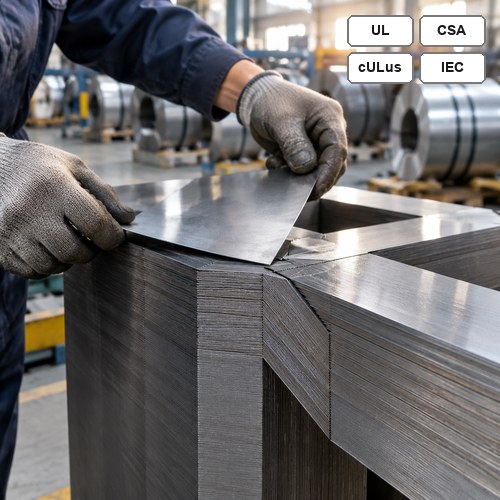
Empilement de tôles de noyau orientées grain sur la ligne de découpe
Ce qu’est réellement l’acier électrique à grains orientés
Acier électrique à grains orientés — désigné CRGO sur la plupart des bons de commande — est un alliage fer-silicium à faible teneur en carbone contenant environ 3,15 % de silicium, laminé et recuit de façon à aligner la structure cristalline selon une texture de Goss dans le sens du laminage. Cet alignement constitue précisément l’objectif fondamental de ce matériau : il s’aimante facilement dans le sens du laminage, mais difficilement perpendiculairement à celui-ci.
Un noyau fabriqué à partir d’acier électrique à grains orientés (CRGO) constitue un circuit magnétique doté d’un chemin préférentiel ; or, chaque découpe, chaque joint et chaque trou de boulon dans la pile finie s’oppose à ce chemin. C’est pourquoi la conception du noyau importe autant que la qualité du matériau, et pourquoi une bobine bon marché peut tout de même donner naissance à un transformateur coûteux.
Deux mécanismes de pertes comptent à 50 ou 60 Hz. Les pertes par hystérésis dépendent de l’alliage et de la qualité du recuit. Les pertes par courants de Foucault dépendent de l’épaisseur des tôles isolées, raison pour laquelle les noyaux de distribution sont fabriqués à partir de tôles de 0,23 à 0,30 mm plutôt que de tôles de 0,5 mm utilisées dans les petits transformateurs bon marché. Une teneur plus élevée en silicium augmente la résistivité et réduit les courants de Foucault ; une épaisseur de tôle plus faible permet de les réduire encore davantage. En outre, les laminoirs modernes gravent au laser la surface des tôles afin d’affiner les domaines magnétiques, ce qui permet de réduire les pertes totales dans le noyau d’environ 5 à 10 % pour une même qualité de matériau.
ASTM A876/A876M est la norme la plus fréquemment citée dans les bons de commande pour les grades entièrement traités. Voici la gamme effectivement disponible sur le marché :
| Qualité | Épaisseur nominale | Pertes maximales typiques dans le noyau, en W/kg, à 1,7 T et 60 Hz | Lieu d’apparition |
| M-2 | 0,23 mm | 0,85 – 0,95 | Unités à rendement élevé, appels d’offres avec pénalité pour pertes |
| M-3 | 0,27 mm | 0,95 – 1,05 | Grade de référence pour l’efficacité en 2029 |
| M-4 | 0,30 mm | 1,05 – 1,15 | Unités de distribution standard, commandes à délai court |
Lisez ce tableau comme une orientation, non comme une promesse. Les fiches techniques des usines varient selon le fournisseur, et les pertes que vous achetez sont celles du noyau fini, pas celles indiquées sur l’étiquette de la bobine.
Pourquoi deux fabricants de transformateurs de distribution indiquent-ils des pertes à vide différentes
Deux usines peuvent acheter la même bobine M-3 et livrer des transformateurs dont les pertes diffèrent de 12 % perte à vide . Cette différence réside dans le facteur de construction — le rapport entre les pertes mesurées du noyau fini et les pertes théoriques d’une masse identique d’acier non découpé. Un atelier de noyaux bien géré obtient un facteur compris entre 1,10 et 1,25. Au-delà, le procédé vous coûte des watts que vous avez déjà payés.
Voici où vont les watts. La conception conjointe passe en premier lieu : les joints biseautés à recouvrement en escalier à 45 degrés surpassent les joints bout à bout, car le flux traverse moins d’interstices, et un recouvrement en trois étapes surpasse un recouvrement en une seule étape. Le nombre de joints par branche vient en second lieu — chaque joint supplémentaire augmente la réluctance. Les trous pour boulons percés dans la culasse sont troisièmes, car chaque trou oblige le flux à contourner cette zone. Les bavures laissées par la ligne de découpe arrivent quatrièmes, car elles provoquent des courts-circuits dans l’isolation interfeuilles au niveau du bord. La pression de serrage est cinquième : un serrage excessif des boulons du noyau contraint la tôle et accroît les pertes.
Le recuit est l’étape que les acheteurs demandent rarement. La découpe et la cisaillement endommagent la structure cristalline au bord de chaque feuillet, et un recuit de détente des contraintes après découpe permet de réparer la majeure partie de ces dommages. Omettre le recuit, ou envoyer le noyau chez un sous-traitant qui traite un lot mixte, revient à sacrifier une partie de ce que vous avez payé pour la bobine.
Sur notre ligne principale, l’opérateur mesure la hauteur des bavures à l’aide d’un micromètre sur chaque bobine découpée avant qu’elle n’atteigne la table de découpe. Tout ce qui dépasse 0,02 mm est signalé, car cette bavure apparaîtra sous forme de pertes lors du test final plutôt qu’au moment de la découpe, et à ce stade, le noyau est déjà empilé. Les empilements sont réalisés selon un recouvrement en trois étapes, et chaque noyau est cerclé plutôt que fixé par des boulons traversant la culasse.
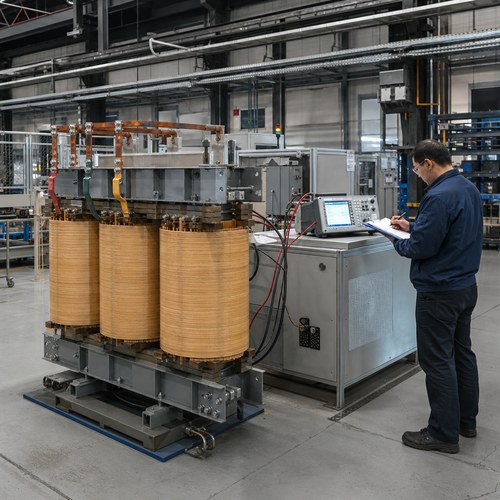
Mesure des pertes à vide et du courant d’excitation avant mise en cuve
Il vaut la peine de faire ce calcul une fois, car il transforme un débat technique sur les spécifications en une valeur chiffrée. Une unité de 1 000 kVA avec 1 200 W de pertes dans le noyau, fonctionnant 8 760 heures par an à 0,09 $/kWh, consomme environ 946 $ d’énergie à vide chaque année. Dix pour cent du facteur de construction, soit 120 W, représentent 95 $ par an — soit environ 1 900 $ sur une durée de vie de 20 ans, pour un seul transformateur. Multipliez cela par un parc de quarante unités, et la spécification du noyau cesse d’apparaître comme un détail.
Comment la qualité du noyau détermine votre date de livraison
C’est la partie qui surprend les équipes achats. Dans un transformateur immergé dans l'huile , le noyau est généralement le matériau acheté en externe dont le délai d’approvisionnement est le plus long, précédant souvent la cuve et parfois les bagues. L’acier à grains orientés est un produit sidérurgique vendu dans le cadre de contrats annuels d’attribution, et les nuances à haute perméabilité de 0,27 mm constituent la part la plus restreinte de cette attribution, car tous les fabricants visant les tableaux d’efficacité 2029 recherchent la même bobine.
Ainsi, lorsqu’un fournisseur propose de gagner six semaines sur le calendrier en passant de M-3 à M-4, il ne surestime probablement pas le gain sur le calendrier. Il échange votre perte à vide contre sa position auprès du producteur sidérurgique. Si le projet comporte une clause d’évaluation des pertes, cet échange entraîne généralement une perte financière sur la durée de vie de l’unité. Si le projet concerne une alimentation électrique temporaire sur site devant être livrée dans dix semaines, choisir M-4 peut s’avérer parfaitement justifié. L’erreur consiste à effectuer cet échange par inadvertance, parce que personne n’a demandé quelle nuance avait été cotée.
La réglementation est désormais intégrée à ce calcul. En vertu du titre 10 du Code of Federal Regulations (CFR), section 431.196, les transformateurs de distribution immergés dans un liquide et les transformateurs de distribution secs basse tension fabriqués à compter du 23 avril 2029 doivent respecter les tableaux d’efficacité modifiés, dont le texte actuel est publié à l’adresse suivante : eCFR, titre 10 CFR, partie 431, sous-partie K une unité commandée en 2028 pour une mise sous tension en 2029 se situe exactement sur cette ligne, et la qualité du noyau magnétique est l’élément déterminant pour la conformité — pas la plaque signalétique ni le catalogue.
Cela a une conséquence d’approvisionnement qu’il convient de souligner dès maintenant. Si vous achetez une unité prête pour 2029 en 2026 ou 2027, vous réservez en effet l’allocation M-3 deux à trois ans avant la date de conformité, en concurrence avec tous les autres acheteurs ayant lu la même règle.
Lire la garantie de pertes figurant dans un devis
Les valeurs garanties et les valeurs typiques ne sont pas identiques, et les devis mentionnent rarement laquelle ils désignent. La norme IEC 60076-1 autorise une tolérance de +15 % sur les pertes garanties ; ainsi, une garantie de 1 200 W couvre légalement jusqu’à 1 380 W. Si vous rédigez une clause pénale, formulez-la par rapport à la valeur garantie et mesurez-la selon la méthode des pertes à vide définie dans la norme en vigueur. IEEE C57.12.90 , et fixez la tolérance dans le bon de commande.
Nous publions la valeur garantie avec la tolérance déjà incluse. Si le calcul de conception donne 1 180 W, la garantie indique 1 180 W, et l’essai en usine doit aboutir à un résultat égal ou inférieur à ce chiffre. Il s’agit d’un engagement plus exigeant, qui élimine tout litige lors des essais de réception. Cela oblige également l’atelier de fabrication du noyau à maintenir un facteur de construction faible tout au long de l’année, ce qui est précisément l’objectif recherché.
Deux autres éléments à vérifier dans un devis. Premièrement, savoir si la perte en charge est corrigée par rapport à une référence de 75 °C ou de 85 °C, car ces deux valeurs ne sont pas interchangeables et les devis indiquent rarement la convention utilisée. Deuxièmement, vérifier si le poids du noyau est mentionné du tout. Un transformateur de 1 000 kVA dont le noyau pèse 40 kg de moins est soit construit avec un acier de meilleure qualité, soit avec moins d’acier ; or, ces deux cas donnent un aspect identique sur un devis d’une seule page.
Ce que nous avons modifié dans notre propre atelier de noyaux
Ryan Electric fabrique des transformateurs depuis 2007, sur un site de 120 000 m² équipé de plus de 180 ensembles d’équipements de production et d’essai, ainsi que de 37 brevets. En tant que fabricant de transformateurs de distribution entreprise disposant d’un atelier de découpe de noyaux intégré, nous faisons passer les noyaux de transformateurs immergés dans l’huile et les noyaux de transformateurs secs par les mêmes lignes de découpe, d’empilage à marches décalées et de recuit de détente, plutôt que de les confier à un sous-traitant. C’est la seule méthode que nous ayons trouvée pour garantir de façon répétable un facteur de construction constant sur une année de production. Chaque unité reçoit un perte à vide et mesure du courant d’excitation avant le remplissage du réservoir, afin de détecter une pile défectueuse tant que le noyau est encore accessible, et non après le remplissage à l’huile.
Depuis 2023, nous opérons en tant que coentreprise Eaton, et la discipline d’audit associée à ce partenariat a modifié notre méthode de documentation de l’acier destiné aux noyaux. Le certificat d’usine, le numéro de fournée et l’épaisseur mesurée des tôles isolées sont enregistrés selon le numéro de série de chaque unité et accompagnent le rapport d’essai. Pour un acheteur aux États-Unis ou au Canada, ces documents constituent la base justificative d’une homologation UL ou CSA, même cinq ans plus tard, lorsque l’inspecteur demande quel acier a été utilisé dans l’unité.
Six questions à poser avant d’approuver la spécification du noyau
Posez-les avant la commande, et non après les essais en usine :
- Quelle nuance ASTM et quelle épaisseur, et quelle est la perte indiquée sur la fiche technique de l’usine à 1,7 T ?
- La valeur garantie est-elle perte à vide une limite stricte, ou une valeur typique assortie d’une tolérance supplémentaire ?
- Quel facteur de construction le design a-t-il supposé, et à quel niveau les trois dernières unités de cette taille ont-elles effectivement été testées ?
- Le noyau est-il recuit après la découpe, et ce recuit est-il effectué en interne ou sous-traité ?
- Le certificat d’usine et le numéro de lot sont-ils fournis avec le rapport d’essai courant ?
- Si la date de livraison avance de huit semaines, quels changements de nuance interviennent et qui prend la décision ?
Envoyez-nous la spécification et la date de mise sous tension. Nous vous répondrons avec la nuance du noyau, la garantie perte à vide et la semaine de livraison dans un seul document, et nous indiquerons clairement si M-4 constitue la réponse honnête pour votre calendrier. Chaque fabricant de transformateurs de distribution vous communiquera un chiffre de pertes ; moins nombreux sont ceux qui vous fourniront le certificat d’usine qui le justifie. Commencez par le gamme de transformateurs immergés dans l’huile , ou envoyez la fiche technique via notre page de contact .
À propos de l’auteur — Cet article a été rédigé par l’équipe d’ingénierie des transformateurs de Ryan Electric (Jiangsu Ryan Transformers), une fabricant de transformateurs de distribution fabriquant des transformateurs immergés dans l’huile, des transformateurs secs et des transformateurs sur socle pour des projets en Amérique du Nord, au Moyen-Orient et en Asie du Sud-Est. L’équipe maîtrise la conception fondamentale, l’évaluation des pertes et les essais d’acceptation en usine pour des unités allant de 15 kVA monophasées à des transformateurs de puissance de 200 MVA.
Table des matières
- Ce qu’est réellement l’acier électrique à grains orientés
- Pourquoi deux fabricants de transformateurs de distribution indiquent-ils des pertes à vide différentes
- Comment la qualité du noyau détermine votre date de livraison
- Lire la garantie de pertes figurant dans un devis
- Ce que nous avons modifié dans notre propre atelier de noyaux
- Six questions à poser avant d’approuver la spécification du noyau