
 EN
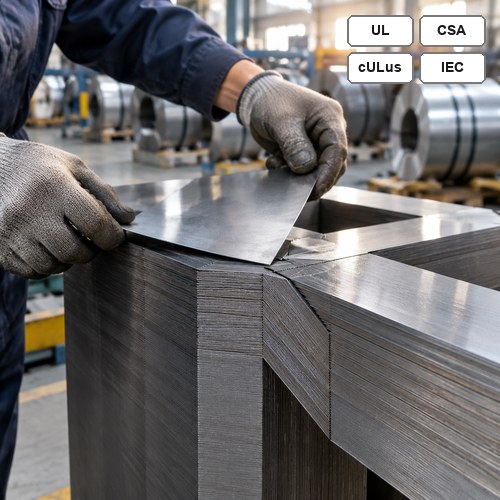
Due preventivi per la stessa unità da 1.500 kVA montata su basamento sono arrivati sulla scrivania di un acquirente a Houston lo scorso mese. Stessa potenza in kVA, stesso rapporto di trasformazione da 13,8 kV triangolo a 480Y/277 V, stessa tensione impulsiva di picco (BIL) pari a 95 kV, stesso riconoscimento UL. Il prezzo differiva del 19 % e i tempi di consegna erano distanziati di otto settimane.
Abbiamo chiesto a entrambi i fornitori il foglio dati principale. Uno ha indicato acciaio elettrico a grani orientati classe M-4, spessore 0,30 mm. L’altro ha indicato classe M-3, spessore 0,27 mm. Quella singola riga spiegava gran parte della differenza.
Come un produttore di trasformatori di distribuzione — lo osserviamo ogni settimana — il nucleo rappresenta circa un quinto del costo dei materiali e la maggior parte del perdita a Carico Zero — eppure è solitamente l’ultimo elemento di cui chiunque chieda informazioni prima della firma.
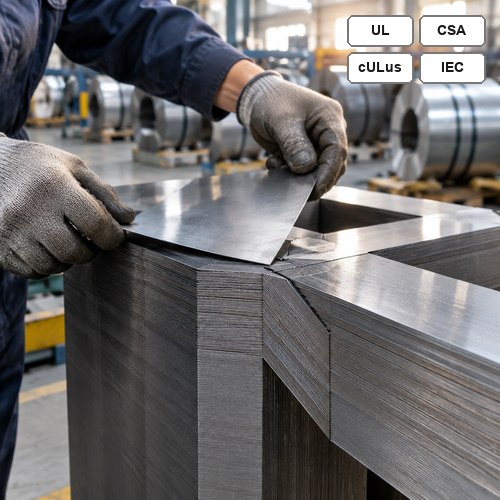
Impilatura del nucleo orientato al grano sulla linea di lamierini
Che cos’è effettivamente l’acciaio elettrico orientato al grano
Acciaio elettrico a grani orientati — indicato come CRGO nella maggior parte degli ordini d’acquisto — è una lega ferro-silicio a basso tenore di carbonio, contenente circa il 3,15 % di silicio, laminata e ricotta in modo tale che il reticolo cristallino si allinei secondo una struttura di Goss lungo la direzione di laminazione. Questo allineamento è l’obiettivo primario del materiale: lungo la direzione di laminazione si magnetizza facilmente; in senso trasversale, no.
Un nucleo realizzato in CRGO è un circuito magnetico con un percorso preferenziale, e ogni taglio, giunto e foro per viti nello stack finito contrasta tale percorso. Questo è il motivo per cui la progettazione del nucleo è importante quanto la qualità del materiale del nucleo, e perché una bobina economica può comunque produrre un trasformatore costoso.
A 50 o 60 Hz sono rilevanti due meccanismi di perdita. La perdita per isteresi dipende dalla lega e dalla qualità dell’annientamento termico. La perdita per correnti parassite dipende dallo spessore delle lamine, motivo per cui i nuclei per trasformatori di distribuzione sono realizzati con lamierini da 0,23 a 0,30 mm anziché con lamierini da 0,5 mm usati nei trasformatori piccoli ed economici. Un contenuto maggiore di silicio aumenta la resistività e riduce le correnti parassite; uno spessore minore delle lamine lo riduce ulteriormente. Inoltre, gli impianti moderni incidono la superficie con laser per affinare i domini magnetici, ottenendo una riduzione delle perdite nel nucleo pari approssimativamente al 5–10% rispetto al valore totale, a parità di grado di materiale.
ASTM A876/A876M è la specifica alla quale fanno riferimento la maggior parte degli ordini d’acquisto per i gradi completamente lavorati. Di seguito è riportata la gamma effettivamente disponibile per gli acquirenti:
| Classe | SPESORE NOMINALE | Perdita massima tipica nel nucleo, W/kg a 1,7 T, 60 Hz | Dove compare |
| M-2 | 0,23 mm | 0,85 – 0,95 | Unità ad alta efficienza, gare con penalità sulle perdite |
| M-3 | 0,27 mm | 0,95 – 1,05 | Grado di efficienza standard per il 2029 |
| M-4 | 0.30 mm | 1,05 – 1,15 | Unità per distribuzione standard, ordini con tempi di consegna brevi |
Leggere quella tabella come una linea guida, non come un impegno. I fogli tecnici dei laminati variano da fornitore a fornitore, e le perdite che si acquistano sono quelle del nucleo finito, non quelle riportate sull’etichetta della bobina.
Perché due produttori di trasformatori di distribuzione indicano perdite a vuoto diverse
Due fabbriche possono acquistare lo stesso laminato M-3 e consegnare trasformatori con differenze di perdita pari al 12% su perdita a Carico Zero . La differenza risiede nel fattore di costruzione — ovvero il rapporto tra la perdita misurata del nucleo finito e la perdita teorica di una quantità equivalente di acciaio non tagliato. Un reparto nucleo ben gestito raggiunge valori compresi tra 1,10 e 1,25. Oltre tale soglia, il processo sta consumando watt per i quali avete già pagato.
Qui è dove vanno i watt. La progettazione congiunta viene prima: i giunti a coda di rondine inclinati a 45 gradi superano i giunti a testa perché il flusso attraversa meno interruzioni, e un sovrapposizione a tre passi batte una sovrapposizione a un solo passo. Il numero di giunti per gamba viene secondo: ogni giunto aggiuntivo aumenta la riluttanza. I fori per le viti praticati nella forcella sono terzi, poiché ogni foro costringe il flusso a deviare attorno ad esso. Il bordo irregolare lasciato dalla linea di taglio è quarto, perché tale bordo irregolare cortocircuita l’isolamento interlaminare al bordo. La pressione di serraggio è quinta: bulloni del nucleo sovratensionati sollecitano la lamiera e aumentano le perdite.
La ricottura è la fase che gli acquirenti raramente chiedono. Taglio e cesoiatura danneggiano la struttura cristallina al bordo di ogni lamierino, e una ricottura di distensione dopo il taglio recupera gran parte di tale danno. Saltare la ricottura o inviare il nucleo a un subfornitore che esegue un lotto misto significa rinunciare parzialmente a quanto pagato per la bobina.
Sulla linea principale, l'operatore controlla l'altezza della bava con un micrometro su ogni bobina fessurata prima che raggiunga il tavolo di taglio. Qualsiasi valore superiore a 0,02 mm viene segnalato, poiché tale bava si manifesterà come perdita nel test finale anziché al momento del taglio, e a quel punto il nucleo è già impilato. Le pile vengono costruite con una sovrapposizione in tre fasi e ogni nucleo viene fasciato invece di essere fissato con bulloni attraverso la forcella.
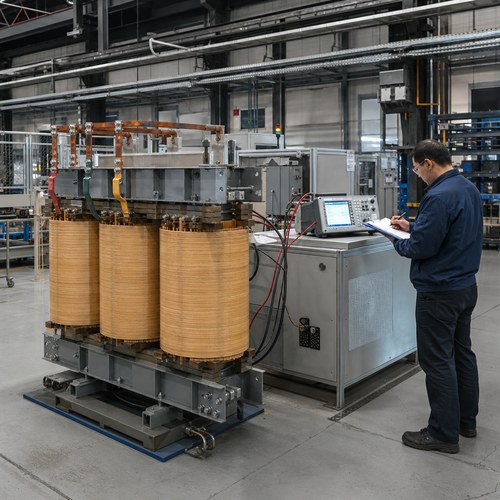
Misura delle perdite a vuoto e della corrente di eccitazione prima dell'installazione nel serbatoio
Conviene eseguire questo calcolo una sola volta, perché trasforma un dibattito sulle specifiche in un dato numerico. Un'unità da 1.000 kVA con perdite nel nucleo pari a 1.200 W, funzionante 8.760 ore all'anno a 0,09 USD/kWh, consuma circa 946 USD di energia a vuoto ogni anno. Il dieci per cento del fattore edificio, ovvero 120 W, corrisponde a 95 USD all'anno — circa 1.900 USD nell'arco di una vita utile di vent'anni, per un singolo trasformatore. Moltiplicando tale importo per una flotta di quaranta unità, la specifica relativa al nucleo cessa di apparire come un dettaglio secondario.
Come il grado del nucleo determina la data di consegna
Questa è la parte che sorprende i team addetti agli approvvigionamenti. In un trasformatore a immersione in olio , il nucleo è solitamente il materiale acquistato in tempi più lunghi, prima del serbatoio e talvolta prima dei supporti. L’acciaio grani-orientati è un prodotto siderurgico venduto mediante contratti annuali di assegnazione, e i gradi ad alta permeabilità da 0,27 mm rappresentano la fetta più ristretta di tale assegnazione, poiché ogni produttore che punta alle tabelle di efficienza 2029 desidera lo stesso coil.
Pertanto, quando un fornitore propone di anticipare di sei settimane il cronoprogramma passando da M-3 a M-4, probabilmente non sta esagerando riguardo al cronoprogramma. Sta scambiando il vostro perdita a Carico Zero con la propria posizione presso l’impianto siderurgico. Se il progetto prevede una clausola di valutazione delle perdite, tale scambio comporta generalmente una perdita economica nel ciclo di vita dell’unità. Se invece il progetto riguarda un’alimentazione elettrica temporanea per cantiere con consegna prevista entro dieci settimane, l’adozione di M-4 potrebbe essere la scelta perfetta. L’errore consiste nel compiere tale scambio accidentalmente, perché nessuno ha chiesto quale grado fosse stato quotato.
La normativa è ora inclusa in tale calcolo. Ai sensi del 10 CFR 431.196, i trasformatori di distribuzione immersi in liquido e a secco a bassa tensione prodotti a partire dal 23 aprile 2029 devono rispettare le tabelle di efficienza modificate, e il testo attuale è pubblicato sull' eCFR 10 CFR Parte 431 Sottoparte K . Un’unità ordinata nel 2028 per essere messa in servizio nel 2029 si colloca esattamente su tale soglia, e la qualità del nucleo è il fattore determinante per la conformità — non la targhetta identificativa né il catalogo.
Ciò comporta una conseguenza per gli acquisti che vale la pena evidenziare fin da subito. Se si acquista un’unità pronta per il 2029 nel 2026 o nel 2027, si sta di fatto prenotando l’allocazione M-3 con due o tre anni di anticipo rispetto alla data di entrata in vigore della norma, in competizione con tutti gli altri acquirenti che hanno letto la stessa disposizione.
Lettura della garanzia sulle perdite in un preventivo
Garantito e tipico non sono la stessa cifra, e nelle quotazioni si specifica raramente quale delle due si intenda. La norma IEC 60076-1 ammette una tolleranza del +15% sulle perdite garantite; pertanto, una garanzia di 1.200 W copre legalmente fino a 1.380 W. Se state redigendo una clausola penale, formularla in base al valore garantito e misurarla con il metodo della perdita a vuoto secondo la norma vigente. IEEE C57.12.90 , e fissare la tolleranza nell’ordine d’acquisto.
Pubblichiamo il valore garantito già comprensivo della tolleranza. Se il calcolo di progetto dà 1.180 W, la garanzia dichiarata è 1.180 W e il test in fabbrica deve fornire un risultato pari o inferiore a tale valore. Si tratta di un impegno più stringente da assumere, che elimina contestazioni durante i collaudi di accettazione. Inoltre, costringe il reparto nuclei a mantenere il fattore di costruzione basso per tutto l’anno, che è esattamente lo scopo.
Altre due cose da verificare in un preventivo. Primo, se la perdita a vuoto è corretta rispetto a un riferimento di 75 °C o di 85 °C, poiché i due valori non sono intercambiabili e nei preventivi si specifica raramente quale convenzione sia stata adottata. Secondo, se il peso del nucleo è indicato affatto. Un progetto da 1.000 kVA con un nucleo che pesa 40 kg in meno è realizzato o con acciaio migliore o con meno acciaio, e i due risultati appaiono identici su un preventivo su una sola pagina.
Cosa abbiamo modificato nel nostro reparto nucleo
Ryan Electric costruisce trasformatori dal 2007, su un sito di 120.000 m² dotato di oltre 180 insiemi di attrezzature per produzione e collaudo e di 37 brevetti. In quanto produttore di trasformatori di distribuzione con la tagliatura del nucleo effettuata direttamente all’interno dei nostri stabilimenti, elaboriamo i nuclei per trasformatori immersi in olio e quelli per trasformatori in resina lungo le stesse linee di taglio, sovrapposizione a gradini e ricottura di distensione, anziché affidarle a un fornitore esterno. Questo è l’unico modo che abbiamo trovato per mantenere costante il fattore di riempimento durante un intero anno produttivo. Ogni unità riceve un perdita a Carico Zero e la misura della corrente di eccitazione prima del riempimento con olio, in modo da individuare un nucleo difettoso mentre è ancora accessibile, anziché dopo il riempimento con olio.
Dal 2023 operiamo come joint venture Eaton, e la disciplina ispettiva derivante da tale partnership ha modificato il modo in cui documentiamo l’acciaio per nuclei. Il certificato di laminazione, il numero di partita e lo spessore effettivo delle lamiere vengono registrati associandoli al numero seriale di ogni unità e accompagnano il rapporto di prova. Per un acquirente negli Stati Uniti o in Canada, questa documentazione è ciò che rende difendibile un’omologazione UL o CSA anche a distanza di cinque anni, quando un ispettore chiederà quale acciaio è stato utilizzato nell’unità.
Sei domande da porsi prima di approvare la specifica del nucleo
Ponetele prima dell’ordine d’acquisto, non dopo la prova in fabbrica:
- Quale grado ASTM e quale spessore, e qual è la perdita indicata nel datasheet del laminatoio a 1,7 T?
- La garanzia è perdita a Carico Zero un limite fisso oppure un valore tipico con tolleranza aggiuntiva?
- Quale fattore edilizio ha assunto il progetto e a quale valore hanno effettivamente testato gli ultimi tre unità di questa dimensione?
- Il nucleo viene ricotto dopo il taglio e il ricottura è eseguita internamente o affidata a un fornitore esterno?
- Il certificato di laminazione e il numero di lotto vengono forniti insieme al rapporto di prova standard?
- Se la data di consegna anticipa di otto settimane, quali modifiche di grado si applicano e chi decide?
Inviarci la specifica e la data di messa in tensione. Risponderemo con il grado del nucleo, il valore garantito perdita a Carico Zero e la settimana di consegna in un singolo documento, indicando chiaramente se M-4 rappresenta effettivamente la risposta più onesta per il vostro cronoprogramma. Tutti produttore di trasformatori di distribuzione vi quotano un valore di perdita; pochi vi mostrano il certificato di laminazione che lo supporta. Partite dal range di trasformatori immersi in olio o inviate il foglio dati tramite il nostro pagina di contatto .
Sull'autore — Questo articolo è stato redatto dal team di ingegneria trasformatori di Ryan Electric (Jiangsu Ryan Transformers), una produttore di trasformatori di distribuzione produce unità immerse nell’olio, di tipo secco e montate su basamento per progetti in Nord America, Medio Oriente e Asia Sudorientale. Il team possiede competenze fondamentali nella progettazione, nella valutazione delle perdite e nei test di accettazione in fabbrica per unità da 15 kVA monofase fino a trasformatori di potenza da 200 MVA.
Indice dei Contenuti
- Che cos’è effettivamente l’acciaio elettrico orientato al grano
- Perché due produttori di trasformatori di distribuzione indicano perdite a vuoto diverse
- Come il grado del nucleo determina la data di consegna
- Lettura della garanzia sulle perdite in un preventivo
- Cosa abbiamo modificato nel nostro reparto nucleo
- Sei domande da porsi prima di approvare la specifica del nucleo