
 EN
Divi citāti par to pašu 1500 kVA uz zemes montējamo transformatoru nonāca pircēja rakstāmgaldā Houstonā pagājušajā mēnesī. Tas pats kVA, tas pats 13,8 kV delta līdz 480Y/277 V, tas pats 95 kV BIL, tas pats UL sertifikāts. Cenas atšķirība — 19 %, piegādes termiņu atšķirība — astoņas nedēļas.
Mēs abiem piegādātājiem pieprasījām galvenos datu lapas. Viens no tiem norādīja orientēts virtu dzelzs m-4, 0,30 mm. Otrs norādīja M-3, 0,27 mm. Šī viena rinda izskaidroja lielāko daļu starpības.
Kā sadale transformatoru ražotāja — mēs to redzam katru nedēļu. Serdes materiāla izmaksas veido aptuveni piekto daļu no kopējām materiālu izmaksām un lielāko daļu no tukšgaitas zudumi — tomēr par serdi parasti jautā pēdējā vietā pirms līguma parakstīšanas.
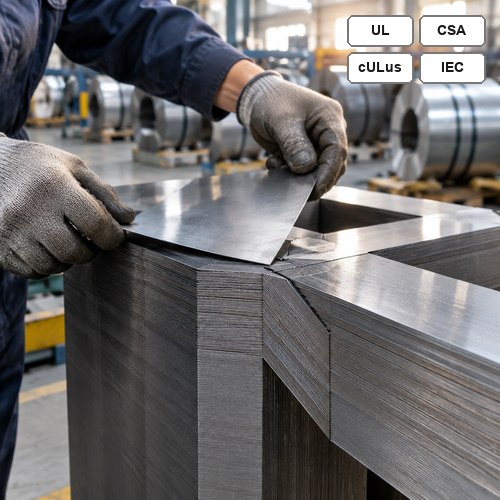
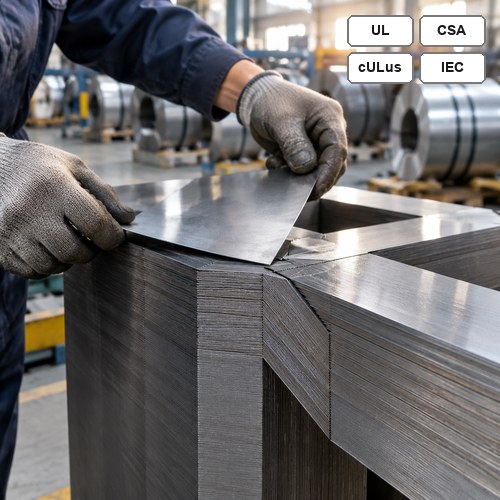
Orientētas grauda serdes kārtošana laminēšanas līnijā
Kas patiesībā ir orientēta grauda elektriskā tērauda loksne
Orientēts virtu dzelzs — CRGO lielākajā daļā iegādes pasūtījumu — ir zemcarbona silīcija-dzelzs sakausējums ar aptuveni 3,15 % silīcija, kas ir velmēts un apstrādāts ar termisko apstrādi tā, lai kristālu režģis izvietotos Gossa tekstūrā gar velmēšanas virzienu. Šī izvietošana ir šī materiāla galvenais mērķis. Gar velmēšanas virzienu tas viegli magnetizējas. Perpendikulāri tam — nē.
Serdes, kas izgatavota no CRGO, ir magnētiskā ķēde ar priekšroku ceļu, un katrs grieziens, savienojums un skrūvju caurums pabeigtajā stieņu kaudzē traucē šo ceļu. Tāpēc serdes konstruēšana ir tikpat svarīga kā serdes klase, un tāpēc lēts tinums tomēr var radīt dārgu transformatoru.
50 vai 60 Hz frekvencijā ir divi zudumu mehānismi, kas ir būtiski. Histerēzes zudumi ir atkarīgi no sakausējuma un apstrādes kvalitātes. Vihuru strāvu zudumi ir atkarīgi no loksnes biezuma, tāpēc sadalības serdes tiek izgatavotas no 0,23 līdz 0,30 mm biezas loksnes, nevis no 0,5 mm biezas loksnes, ko izmanto lēzos mazos transformatoros. Vairāk silīcija paaugstina pretestību un samazina vihuru strāvas; plānāka loksne to samazina vēl vairāk. Mūsdienu rūpnīcas arī izmanto lāzera gravēšanu virsmā, lai uzlabotu magnētiskās domēnas, kas samazina kopējos serdes zudumus aptuveni par 5 līdz 10 % pie vienas un tās pašas klases.
ASTM A876/A876M ir specifikācija, uz kuru norāda vairums iepirkumu pasūtījumu pilnībā apstrādātām klasēm. Šeit ir diapazons, ko patērētāji faktiski redz:
| Klase | Nominālais biezums | Tipiskie maksimālie serdes zudumi, W/kg pie 1,7 T, 60 Hz | Kur tas parādās |
| M-2 | 0,23 mm | 0,85 – 0,95 | Premium efektivitātes vienības, zaudējumu sodu piedāvājumi |
| M-3 | 0,27 mm | 0,95 – 1,05 | 2029. gada efektivitātes darba zirga klase |
| M-4 | 0.30 mm | 1,05 – 1,15 | Standarta sadalīšanas vienības, īslaicīgi pasūtījumi |
Lasiet šo tabulu kā norādījumu, nevis kā solījumu. Rūpnīcu datu lapas atšķiras pēc piegādātāja, un jūs iegādājaties zaudējumus, kas raksturīgi pabeigtajam serdes kodolam, nevis zaudējumus, kas norādīti uz spoles etiķetes.
Kāpēc divi sadalīšanas transformatoru ražotāji norāda dažādus tukšgaitas zaudējumus
Divas rūpnīcas var iegādāties vienu un to pašu M-3 spoli un nosūtīt transformatorus ar 12 % atšķirību tukšgaitas zudumi . Atšķirība ir būves koeficientā — attiecībā starp izmērītajiem pabeigtā serdes kodola zaudējumiem un teorētiskajiem zaudējumiem no tā paša svara neapstrādātā tērauda. Labi vadīta serdes kodola ražošanas vieta parasti iegūst vērtības diapazonā no 1,10 līdz 1,25. Vērtības virs šī diapazona nozīmē, ka ražošanas process jums izmaksā vatus, par kuriem jau esat samaksājis.
Šeit ir vieta, kur tiek izmantoti vati. Kopīgā konstrukcija ir pirmā: 45 grādu leņķī veidoti solveida savienojumi ir labāki par galu pie galas savienojumiem, jo magnētiskā plūsma šķērso mazāk spraugu, un trīssolainais pārklājums ir labāks par viensolaino pārklājumu. Otrā vieta ir savienojumu skaits katrā kodola daļā — katrs papildu savienojums palielina pretestību. Trešajā vietā ir skrūvju caurumi, kas izurbti cauri yoke daļai, jo caurums piespiedu kārtā liek magnētiskajai plūsmai izvairīties no tā. Ceturtajā vietā ir apstrādes malas noblīvējums, ko rada slītēšanas līnija, jo tas īsinās starpkārtu izolāciju malā. Piektajā vietā ir spiešanas spiediens: pārspīlēti pievilktas kodola skrūves ietekmē loksnes materiālu un palielina zudumus.
Termiskā apstrāde ir solis, par kuru pircēji reti jautā. Griešana un šķēršana bojā katra lamināta malā esošo kristālrežģi, un pēc griešanas veiktā sprieguma novēršanas termiskā apstrāde atjauno lielāko daļu šo bojājumu. Ja izlaižat termisko apstrādi vai nosūtat kodolu uz apakšuzņēmēju, kurš apstrādā jauktu partiju, tad jūs atdodat daļu no tā, ko esat samaksājis par tinumu.
Mūsu kodolu galvenajā līnijā operators pārbauda izvirzījuma augstumu ar mikrometru katrā grieztajā lokā, pirms tas nonāk griešanas galda. Visu, kas pārsniedz 0,02 mm, atzīmē, jo šis izvirzījums parādīsies kā zudumi gala pārbaudē, nevis griešanas brīdī, un līdz tam laikam kodols jau būs salikts. Salikumus veido ar trīsposmu pārklāšanu, un katru kodolu saista ar lenti, nevis caur yoke pieskrūvē ar skrūvēm.
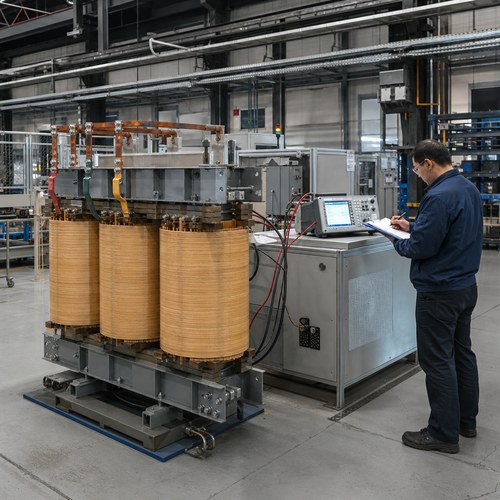
Tukšgaitas zudumu un piepildes strāvas mērīšana pirms ievietošanas tvertnē
Aprēķinus ir vērts veikt vienreiz, jo tādējādi specifikāciju argumentu pārvērš skaitliskā formā. 1000 kVA vienība ar 1200 W kodola zudumiem, kas darbojas 8760 stundas gadā par $0,09/kWh, katru gadu patērē aptuveni $946 tukšgaitas enerģijas. Desmit procenti no ēkas koeficienta (120 W) ir $95 gadā — aptuveni $1900 20 gadu laikā vienai transformatora vienībai. Reizinot to ar četrdesmit vienību parku, kodola specifikācija vairs neizskatās kā sīkums.
Kā kodola klase nosaka jūsu piegādes datumu
Šis ir tas, kas pārsteidz iepirkumu komandas. Ie eļļas pildīts transformators , kodols ir parasti ilgākais iepirktais materiāls, kas jāpiegādā pirms tvertnes un dažreiz pat pirms vārpstas uzglaibēm. Virzītā grauda dzelzs ir rūpnīcas produkts, ko pārdod gadam noteiktos piegādes līgumos, un 0,27 mm augstas caurlaidības kvalitātes ir šīs piegādes visvairāk ierobežotā daļa, jo katrs ražotājs, kas cenšas sasniegt 2029. gada efektivitātes tabulas, vēlas tieši to pašu tinumu.
Tāpēc, kad piegādātājs piedāvā saīsināt grafiku par sešām nedēļām, pārejot no M-3 uz M-4, viņš, visticamāk, nav pārspīlējis attiecībā uz grafiku. Viņš apmaina jūsu tukšgaitas zudumi pret savu rūpnīcas pozīciju. Ja projektā ir zaudējumu novērtēšanas klauzula, šāda apmaiņa parasti izmaksā naudu visā vienības ekspluatācijas laikā. Ja projekts ir īslaicīga vietējā strāvas piegāde, kas jānodrošina pēc desmit nedēļām, tad M-4 izmantošana var būt tieši tas, kas nepieciešams. Kļūda rodas tad, ja šādu apmaiņu veic nejauši, jo neviens nav pajautājis, kāda kvalitāte tika norādīta.
Regulācija tagad ietilpst šajā aprēķinā. Saskaņā ar 10 CFR 431.196 šķidruma iemērktiem un zemsprieguma sausajiem sadalīšanas transformatoriem, kas ražoti no 2029. gada 23. aprīļa, jāatbilst grozītajām efektivitātes tabulām, un pašreizējais teksts publicēts eCFR 10 CFR 431. nodaļas K apakšnodaļā. eCFR 10 CFR 431. nodaļas K apakšnodaļā vienība, ko pasūtīja 2028. gadā, lai tā būtu ekspluatācijā 2029. gadā, tieši atrodas uz šīs līnijas, un kodola klase ir tas, kur patiesībā tiek iegādāta atbilstība — nevis uz tipskartiņas vai katalogā.
Tam ir iepirkumu sekas, kas vērtas uzsvērt jau agrīnā stadijā. Ja jūs 2026. vai 2027. gadā iegādājaties vienību, kas gatava 2029. gadam, jūs faktiski rezervējat M-3 piešķiršanu divus līdz trīs gadus pirms atbilstības termiņa, konkurējot ar katru citu pircēju, kurš izlasījis to pašu noteikumu.
Zaudējumu garantijas izlasīšana piedāvājumā
Garantētais un tipiskais rādītājs nav viens un tas pats skaitlis, un citāti reti norāda, kurš no tiem ir domāts. IEC 60076-1 standarts atļauj +15 % novirzi garantētajā zudumā, tāpēc 1200 W garantija juridiski aptver arī 1380 W. Ja jūs sastādāt sodu par neatbilstību, tad to jāformulē attiecībā uz garantēto vērtību un jāmēra, izmantojot bezslodzes zudumu metodi pašreizējā IEEE C57.12.90 testa standartu , un iepirkuma pasūtījumā jānorāda maksimālā pieļaujamā novirze.
Mēs publicējam garantēto vērtību, kurā jau iekļauta pieļaujamā novirze. Ja projektēšanas aprēķinos iegūts 1180 W lielums, tad garantija norāda tieši 1180 W, un rūpnīcas pārbaudei jābūt vienādai vai zemākai par šo skaitli. Tas ir grūtāk izpildāms solījums, un tas novērš strīdu pie pieņemšanas pārbaudes. Tas arī piespiež kodola ražotni visu gadu uzturēt būvniecības koeficientu zemu, kas ir galvenais mērķis.
Vēl divi jautājumi, ko pārbaudīt piedāvājumā. Pirmkārt, vai slodzes zudums ir koriģēts līdz 75 °C vai 85 °C atsaucei, jo šie divi skaitļi nav aizvietojami viens otram un piedāvājumos reti norādīts, kuru konvenciju izmantoja. Otrkārt, vai vispār norādīta serdes svars. 1000 kVA dizains, kuram serdes svars ir par 40 kg mazāks, vai nu ir izgatavots no labāka tērauda, vai arī no mazāka tērauda daudzuma, un abas iespējas vienlapas piedāvājumā izskatās identiski.
Ko mēs mainījām savā pašu seržu ražotnē
Ryan Electric ražo transformatorus kopš 2007. gada 120 000 m² lielā teritorijā ar vairāk nekā 180 ražošanas un testēšanas iekārtu komplektiem un 37 patentiem. Kā sadale transformatoru ražotāja uzņēmums ar seržu griešanu zem savas jumta, mēs caur vienām un tām pašām griešanas, pakāpju pārklājuma montāžas un sprieguma atlaižanas termiskās apstrādes līnijām vadām gan eļļā iegremdēto, gan sauso tipa transformatoru serdes, nevis izmantojam apakšuzņēmēju. Tas ir vienīgais veids, kā mums izdevies vienmērīgi uzturēt būves koeficientu visā ražošanas gadā. Katram izstrādājumam tiek piešķirts tukšgaitas zudumi un ekscitācijas strāvas mērīšana pirms ielejas tvertnē, tādējādi nepareiza serdes defekts tiek konstatēts, kamēr serde vēl ir pieejama, nevis pēc eļļas piepildīšanas.
No 2023. gada mēs darbojamies kā Eaton kopuzņēmums, un šīs sadarbības rezultātā ieviestā auditēšanas disciplīna mainīja to, kā dokumentējam serdes tēraudu. Rūpnīcas sertifikāts, kausējuma numurs un izmērītais laminācijas biezums tiek reģistrēti pret katras vienības sērijas numuru un tiek iekļauti testa ziņojumā. Pircējam ASV vai Kanādā šie dokumenti ir tas, kas pēc piecu gadu laika padara UL vai CSA sertifikāciju aizstāvamu, kad inspektors jautā, kāds tērauds tika izmantots konkrētajā vienībā.
Seši jautājumi pirms serdes specifikācijas apstiprināšanas
Uzdot šos jautājumus pirms pasūtījuma iesniegšanas, nevis pēc rūpnīcas testa:
- Kāds ASTM klases un biezuma tērauds tiek izmantots un kāda ir attiecīgās rūpnīcas datu lapā norādītā zudumu vērtība pie 1,7 T?
- Vai garantētā vērtība ir tukšgaitas zudumi cieta robeža vai tipiskā vērtība ar papildu pieļaujamo novirzi?
- Kādu būvniecības faktoru pieņēma projektēšana un kādus rādītājus faktiski pārbaudīja pēdējie trīs vienības šajā izmērā?
- Vai kodols tiek atkausēts pēc griešanas un vai atkausēšana tiek veikta uzņēmumā vai pasūtīta no ārpuses?
- Vai milne sertifikāts un karsēšanas numurs tiek piegādāti kopā ar ikdienas testa ziņojumu?
- Ja piegādes datums tiek pārcelts par astoņām nedēļām agrāk, kuras kvalitātes izmainās un kurš tos nosaka?
Nosūtiet mums specifikāciju un ieslēgšanas datumu. Mēs atbildēsim ar kodola kvalitāti, garantēto tukšgaitas zudumi un piegādes nedēļu vienā dokumentā, un skaidri norādīsim, vai M-4 ir patiesība jūsu grafikam. Katrs sadale transformatoru ražotāja jums norādīs zudumu skaitli; mazāk uzņēmumu parādīs jums milne sertifikātu, kas to apstiprina. Sāciet no eļļā iegremdēto transformatoru klāsts , vai nosūtiet datu lapu caur mūsu kontaktlapa .
Par autoru — Šo rakstu sagatavoja transformatoru inženieru komanda uzņēmumā Ryan Electric (Jiangsu Ryan Transformers), kas ir sadale transformatoru ražotāja ražo eļļā iegremdētus, sausā tipa un uz pamatnes montējamus transformatorus projektu vajadzībām Ziemeļamerikā, Vidusrietumu reģionā un Dienvidaustrumāzijā. Komanda atbild par galveno konstrukciju, zudumu novērtēšanu un rūpnīcas pieņemšanas testiem vienībām no 15 kVA vienfāzu līdz 200 MVA spēka transformatoriem.
Saturs
- Kas patiesībā ir orientēta grauda elektriskā tērauda loksne
- Kāpēc divi sadalīšanas transformatoru ražotāji norāda dažādus tukšgaitas zaudējumus
- Kā kodola klase nosaka jūsu piegādes datumu
- Zaudējumu garantijas izlasīšana piedāvājumā
- Ko mēs mainījām savā pašu seržu ražotnē
- Seši jautājumi pirms serdes specifikācijas apstiprināšanas