
 EN
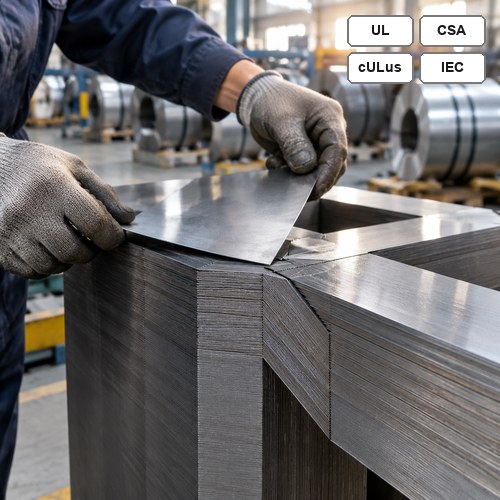
Två offertförslag för samma 1 500 kVA-transformator i markmonterad utförning hamnade på en köpars skrivbord i Houston förra månaden. Samma kVA, samma 13,8 kV delta till 480Y/277 V, samma 95 kV BIL, samma UL-godkännande. Priserna skiljde sig åt med 19 procent, och leveranserna skiljde sig åt med åtta veckor.
Vi bad båda leverantörer om den grundläggande databladet. En av dem angav kornorienterat elektriskt stål vid M-4, 0,30 mm. Den andra angav M-3, 0,27 mm. Den enda raden förklarade större delen av skillnaden.
Som en distributionstransformatorillverkare — vi ser detta varje vecka. Kärnan utgör cirka en femtedel av materialkostnaden och majoriteten av nolastförlust — trots att den vanligtvis är det sista man frågar om innan man undertecknar.
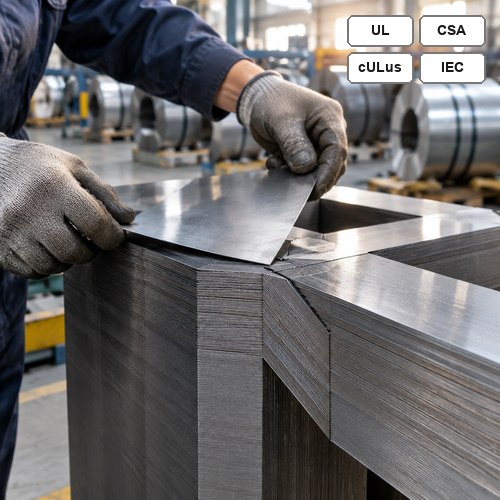
Riktad kärnstackning på lamineringsslinjen
Vad riktad elektrisk stål egentligen är
Kornorienterat elektriskt stål — CRGO på de flesta inköpsorder — är en kolkonstig silicium-järnlegering med ca 3,15 procent silicium, valsad och glödbrand så att kristallgittret justeras i en Goss-textur längs valsriktningen. Denna justering är hela syftet med materialet. Längs valsriktningen magnetiseras det lätt. Tvärs över den gör det inte det.
En kärna som är tillverkad av CRGO utgör en magnetisk krets med en föredragen väg, och varje skärning, fog och borrhål i den färdiga stapeln arbetar mot denna väg. Därför är kärnkonstruktion lika viktig som kärngrad, och därför kan även en billig lindning fortfarande ge upphov till en dyr transformator.
Två förlustmekanismer är avgörande vid 50 eller 60 Hz. Hysteresförlusten beror på legeringen och kvaliteten på glödgningen. Växelströmsförlusten beror på plåttjockleken, vilket är anledningen till att distributionskärnor byggs av plåt med tjocklek mellan 0,23 och 0,30 mm istället för den 0,5 mm tjocka plåten som används i billiga småtransformatorer. Högre halt av kisel ökar resistiviteten och minskar växelströmsförlusten; tunnare plåt minskar den ytterligare. Moderna valsverk scribe också ytan med laser för att förbättra de magnetiska domänerna, vilket ger en minskning av total kärnförlust med cirka 5–10 % för samma kärngrad.
ASTM A876/A876M är den specifikation som de flesta inköpsorder hänvisar till för fullt bearbetade grader. Här är det intervall som köpare faktiskt stöter på:
| Kvalitet | Nominell tjocklek | Typisk maximal kärnförlust, W/kg vid 1,7 T, 60 Hz | Där den förekommer |
| M-2 | 0,23 mm | 0,85 – 0,95 | Premiumeffektenheter, anbud med förluststraff |
| M-3 | 0,27 mm | 0,95 – 1,05 | Effektklass för året 2029 |
| M-4 | 0,30 mm | 1,05 – 1,15 | Standarddistributionenheter, beställningar med kort ledtid |
Läs den tabellen som en riktning, inte som ett löfte. Fabrikens datablad varierar mellan leverantörer, och den förlust du köper är förlusten för den färdiga kärnan, inte den förlust som står tryckt på spolmärket.
Varför två tillverkare av distributionstransformatorer anför olika tomgångsförluster
Två fabriker kan köpa samma M-3-spole och leverera transformatorer med en skillnad i tomgångsförlust på 12 % nolastförlust skillnaden ligger i bygfaktorn — förhållandet mellan den uppmätta förlusten för den färdiga kärnan och den teoretiska förlusten för samma vikt omskuren stål. En väl driven kärnverkstad ligger mellan 1,10 och 1,25. Över detta innebär processen att du betalar för watt som du redan har betalat för.
Här är där watt går. Gemensam design kommer först: stegfogade 45-graders skarvfogar är bättre än plattfogar eftersom flödet passerar färre luckor, och en trestegsfog är bättre än en enstegsfog. Antalet fogar per ben kommer näst: varje extra fog ökar motståndet. Skruvhål som borrats genom yoken är tredje, eftersom hålet tvingar flödet att gå runt det. Skärvor från slitslinjen är fjärde, eftersom skärvor kortsluter den mellanlagerisoleringen vid kanten. Spännkraft är femte: för högt spännmoment på kärnspetsar belastar plåten och ökar förlusten.
Glödgning är steget som köpare sällan frågar om. Skärning och klippning skadar kornstrukturen vid kanten på varje laminerad plåt, och en spänningsavlastningsglödgning efter skärning återställer större delen av den skadan. Utelämna glödgningen, eller skicka kärnan till en underleverantör som kör en blandad batch, och du ger tillbaka en del av det du betalat för i spolen.
På vår kärnlinje kontrollerar operatören burrhöjd med en mikrometer på varje slitspole innan den når skär bordet. Allt över 0,02 mm markeras, eftersom denna burr kommer att visa sig som förlust vid den slutliga provningen snarare än vid skärningen, och vid det tillfället är kärnan redan staplad. Staplarna byggs med en trestegslappning, och varje kärna bandas istället for att fästas med bultar genom yoken.
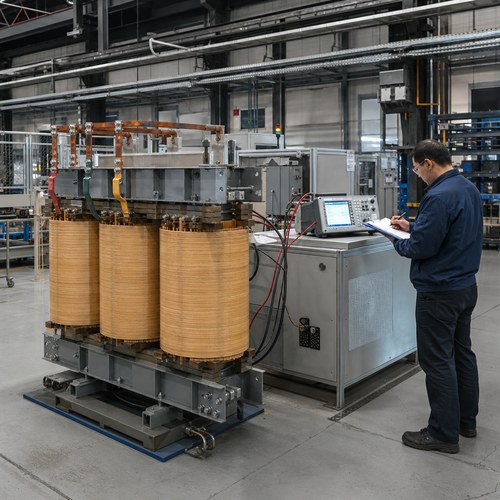
Mätning av tomgångsförluster och magnetiseringsström innan inkapsling i tank
Beräkningen är värd att göra en gång, eftersom den omvandlar en specifikationsdiskussion till ett tal. En 1 000 kVA-enhet med 1 200 W kärnförluster, som körs 8 760 timmar per år till 0,09 USD/kWh, förbrukar cirka 946 USD i tomgångsenergi varje år. Tio procent av byggnadsfaktorn, 120 W, motsvarar 95 USD per år – ungefär 1 900 USD under en 20-årig livstid för en enda transformator. Multiplicera detta med en flotta på fyrtio enheter och kärnspecifikationen slutar se ut som en detalj.
Hur kärngrad ställer in er leveransdatum
Detta är den del som förvånar inköpsavdelningarna. I ett oljeimmerserad transformator , kärnan är vanligtvis det material som har längst leveranstid och köps in tidigare än tanken och ibland även tidigare än lagerhylsorna. Kornorienterad stålplåt är en valsprodukt som säljs via årliga allokeringsavtal, och de högpermeabla sorterna med tjocklek 0,27 mm utgör den mest begränsade delen av denna allokering, eftersom varje tillverkare som strävar efter effektivitetstabellerna för 2029 vill ha samma band.
Så när en leverantör erbjuder att dra sex veckor från schemat genom att byta från M-3 till M-4, överdrivar de troligen inte schemat. De byter din nolastförlust mot sin plats hos valsverket. Om projektet innehåller en klausul om förlustbedömning innebär denna byte vanligtvis en ekonomisk förlust under hela enhetens livstid. Om projektet gäller tillfällig platskraft som ska levereras om tio veckor kan M-4 dock vara precis rätt val. Felet är att göra denna byte oavsiktligt, eftersom ingen frågat vilken sort som citerats.
Regleringen ingår nu i den här beräkningen. Enligt 10 CFR 431.196 måste vätskeimmenserade och lågspännings torrtransformatorer för distribution som tillverkas den 23 april 2029 eller senare uppfylla de ändrade effektivitetstabellerna, och den aktuella texten publiceras i eCFR 10 CFR Del 431 Underavdelning K . En enhet som beställs 2028 för inkoppling 2029 ligger direkt på den gränsen, och kärngraden är där efterlevnaden faktiskt köps – inte på typskylten eller i katalogen.
Detta har en anskaffningskonsekvens som är värd att påpeka tidigt. Om du köper en enhet som är redo för 2029 redan 2026 eller 2027 reserverar du effektivt M-3-allokeringen två till tre år före efterlevnadsdatumet, i konkurrens med varje annan köpare som läst samma regel.
Läsa förlustgarantin i ett offertunderlag
Garanterat och typiskt är inte samma siffra, och offertförslag anger sällan vilken av dem som avses. IEC 60076-1 tillåter en tolerans på +15 % för garanterade förluster, så en garanti på 1 200 W täcker juridiskt 1 380 W. Om du formulerar en straffklausul ska den bygga på den garanterade siffran, mätas med metoden för tomgångsförluster enligt gällande standard IEEE C57.12.90-teststandard , och toleransen ska specificeras i inköpsorder.
Vi publicerar det garanterade värdet med toleransen redan inräknad. Om beräkningarna i konstruktionen ger 1 180 W anger garantin 1 180 W, och fabrikstestet måste ge ett resultat som är lika med eller lägre än detta värde. Det är en striktare förpliktelse att ta på sig, och den eliminerar diskussioner vid godkännandetest. Den tvingar även kärnverkstaden att hålla byggfaktorn låg hela året, vilket är syftet.
Två fler saker att kontrollera i ett offertförslag. Först om lastförlusten är korrigerad till en referens vid 75 °C eller 85 °C, eftersom dessa två värden inte är utbytbara och offertförslag sällan anger vilken konvention som använts. Andra, om kärnvikten alls anges. En 1 000 kVA-konstruktion som väger 40 kg mindre i kärna är antingen byggd med bättre stål eller med mindre stål, och de två resultaten ser identiska ut på ett enda sidors offertförslag.
Vad vi har ändrat i vår egna kärnverkstad
Ryan Electric har tillverkat transformatorer sedan 2007, på en yta av 120 000 m² med mer än 180 uppsättningar produktions- och provutrustning samt 37 patent. Som en distributionstransformatorillverkare med kärnskärning under vårt eget tak kör vi kärnor för oljeimmenserade transformatorer och torrtypskärnor genom samma skär-, steglap-stapel- och spänningsavlägsningsglödningslinjer istället för via en underleverantör. Det är det enda sätt vi hittills funnit för att hålla byggfaktorn återkommande under ett produktionsår. Varje enhet får en nolastförlust och mätning av magnetiseringsströmmen innan den går till tankningen, så att en defekt stack upptäcks medan kärnan fortfarande är tillgänglig i stället för efter oljefyllning.
Sedan 2023 har vi drivit verksamheten som ett gemensamt företag med Eaton, och revisionsdisiplinen som kom med det samarbetet har förändrat hur vi dokumenterar kärnstål. Mätcertifikat, värmebeteckning och uppmätt lamineringstjocklek registreras mot serienumret för varje enhet och följer med testrapporten. För en köpare i USA eller Kanada är detta papperarbete det som gör en UL- eller CSA-godkännande försvarbar fem år senare när en inspektör frågar vilket stål som användes i enheten.
Sex frågor innan du godkänner kärnspecifikationen
Ställ dessa frågor innan inköpsorder, inte efter fabrikstestet:
- Vilken ASTM-kvalitet och tjocklek, och vad är det aktuella verkets datablads förlust vid 1,7 T?
- Är den garanterade nolastförlust en absolut gräns, eller ett typiskt värde med tolerans ovanpå?
- Vilken byggfaktor antog designen, och vilka värden testades de tre senaste enheterna av denna storlek faktiskt till?
- Är kärnan glödgad efter skärning, och utförs glödningen internt eller är den underentreprenad?
- Levereras millcertifikatet och värmebeteckningen tillsammans med rutinprovrapporten?
- Om leveransdatumet flyttas fram åtta veckor, vilka kvalitetsändringar sker då och vem beslutar?
Skicka oss specifikationen och datumet för inkoppling. Vi svarar med kärngraden, den garanterade nolastförlust och leveransveckan i ett enda dokument, och vi säger tydligt om M-4 är det ärliga svaret för ert schema. Varje distributionstransformatorillverkare kommer att offra er ett förlusttal; färre visar er millcertifikatet som ligger bakom det. Börja från oljeimmersionstransformatorserie , eller skicka databladet via vår kontaktsidan .
Om författaren — Den här artikeln skrevs av transformeringsteknikteamet på Ryan Electric (Jiangsu Ryan Transformers), en distributionstransformatorillverkare tillverkar oljeimmersionstyp, torrtyp och plattmonterade transformatorer för projekt i Nordamerika, Mellanöstern och Sydostasien. Teamet ansvarar för kärnkonstruktion, förlustbedömning och fabriksgodkännandetest för transformatorer från 15 kVA enfas till 200 MVA krafttransformatorer.