
 EN
W zeszłym miesiącu na biurku kupującego w Houston pojawiły się dwie oferty cenowe na ten sam transformator typu pad-mounted o mocy 1500 kVA. Ta sama moc pozorna, to samo napięcie wejściowe 13,8 kV (układ trójkąt) i wyjściowe 480Y/277 V, ta sama wytrzymałość udarowa BIL wynosząca 95 kV oraz to samo certyfikowanie wg norm UL. Różnica w cenie wynosiła 19%, a różnica w terminach dostawy – osiem tygodni.
Zwraciliśmy się do obu dostawców z prośbą o przesłanie podstawowego arkusza danych technicznych. Jeden z nich podał ocieplenie węglowe klasę M-4, grubość blachy 0,30 mm. Drugi podał klasę M-3, grubość blachy 0,27 mm. Jedna ta linia wyjaśniała większość różnicy w cenach.
Jako producenta transformatorów rozdzielczych takie sytuacje pojawiają się u nas co tydzień. Rdzeń stanowi około jednej piątej kosztu materiałów i większość strata przy bezładunku kosztów produkcji, a jednak zwykle jest ostatnim elementem, o który ktoś pyta przed podpisaniem umowy.
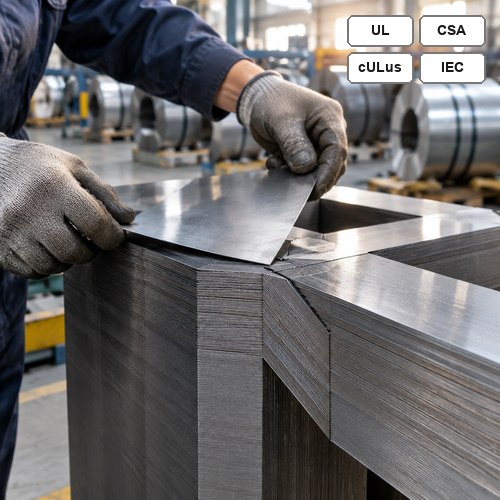
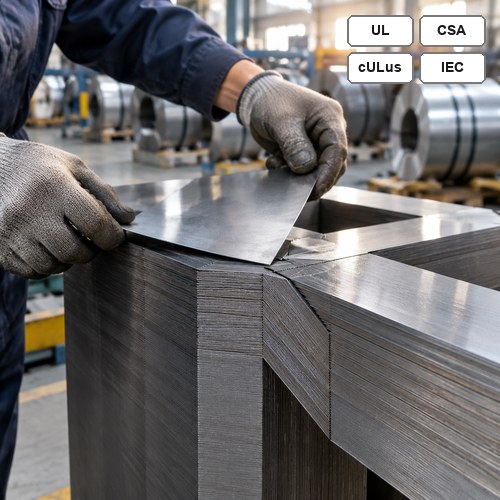
Układanie blach rdzenia zorientowanego krystalograficznie na linii laminowania
Czym właściwie jest stal elektryczna zorientowana krystalograficznie
Ocieplenie węglowe — najczęściej określana na zamówieniach zakupowych jako CRGO — to stop żelaza z niską zawartością węgla i krzemu (około 3,15% Si), który poddaje się walcowaniu i odpuszczaniu w taki sposób, że sieć krystaliczna ustawia się w teksturze Gossa wzdłuż kierunku walcowania. To właśnie takie uporządkowanie stanowi główny cel stosowania tego materiału: wzdłuż kierunku walcowania materiał łatwo się namagnesowuje, natomiast w poprzek – nie.
Serce zbudowane z blachy CRGO tworzy obwód magnetyczny z preferowaną ścieżką, a każdy cięcie, połączenie i otwór na śrubę w gotowym pakiecie działa przeciwko tej ścieżce. Dlatego projekt serca jest równie ważny jak jego klasa, a tania cewka może nadal generować drogi transformator.
Dwa mechanizmy strat mają znaczenie przy częstotliwości 50 lub 60 Hz. Straty histerezy zależą od stopu oraz jakości odpuszczania. Straty prądów wirowych zależą od grubości laminatu – dlatego serca rozdzielcze wykonuje się z blach o grubości 0,23–0,30 mm, a nie z blach o grubości 0,5 mm stosowanych w taniych małych transformatorach. Zwiększenie zawartości krzemu podnosi oporność właściwą i zmniejsza prądy wirowe; cieńsza blacha redukuje je jeszcze bardziej. Nowoczesne hutnie nanoszą również na powierzchnię blachy rysunki laserowe w celu ulepszenia domen magnetycznych – daje to oszczędność około 5–10% całkowitych strat w sercu przy identycznej klasie materiału.
ASTM A876/A876M to specyfikacja, do której najczęściej odnoszą się zamówienia zakupowe dla pełnoobrobionych klas materiału. Poniżej przedstawiono zakres, jaki nabywcy rzeczywiście spotykają:
| Stala | Grubość nominalna | Typowe maksymalne straty w sercu, W/kg przy 1,7 T i 60 Hz | Gdzie się pojawia |
| M-2 | 0,23 mm | 0,85 – 0,95 | Jednostki o wysokiej sprawności, przetargi z karą za straty |
| M-3 | 0,27 mm | 0,95 – 1,05 | Klasa wydajnościowa transformatorów rozdzielczych na rok 2029 |
| M-4 | 0.30 mm | 1,05 – 1,15 | Standardowe jednostki rozdzielcze, zamówienia z krótkim czasem realizacji |
Odczytaj tę tabelę jako wskazówkę, nie jako zobowiązanie. Dane techniczne producentów różnią się w zależności od dostawcy, a zakupione straty to straty gotowego rdzenia, nie zaś straty podane na tabliczce znamionowej uzwojenia.
Dlaczego dwaj producenci transformatorów rozdzielczych podają różne wartości strat jałowych
Dwie fabryki mogą zakupić ten sam materiał M-3 i dostarczyć transformatory różniące się o 12% pod względem strata przy bezładunku . Różnica tkwi w współczynniku budowy — stosunku zmierzonych strat gotowego rdzenia do teoretycznych strat tej samej masy stali nienaciętej. Poprawnie zarządzana warsztatowa produkcja rdzeni osiąga wartość współczynnika w przedziale od 1,10 do 1,25. Powyżej tej wartości proces produkcyjny zużywa waty, za które już zapłaciłeś.
To miejsce, gdzie trafiają waty. Najpierw ważny jest wspólny projekt: połączenia skośne z nakładką (krok po kroku) pod kątem 45 stopni są lepsze od połączeń czołowych, ponieważ strumień magnetyczny przekracza mniej szczelin, a trzykrotna nakładka jest lepsza niż jednokrotna. Na drugim miejscu znajduje się liczba połączeń na ramię — każde dodatkowe połączenie zwiększa reluktancję. Na trzecim miejscu znajdują się otwory na śruby przebitych przez jarzmo, ponieważ otwór zmusza strumień do obejścia go. Na czwartym miejscu znajduje się wyprysk pozostawiony przez linię cięcia, ponieważ wyprysk powoduje zwarcie izolacji między warstwami na krawędzi. Na piątym miejscu znajduje się siła docisku: nadmiernie dokręcone śruby rdzenia napinają blachę i zwiększają straty.
Wypalanie to etap, o który nabywcy rzadko pytają. Cięcie i tnienie uszkadzają strukturę ziarnową na krawędzi każdej blachy, a wypalanie uwalniające naprężenia po cięciu przywraca większość tego uszkodzenia. Pominięcie wypalania lub wysłanie rdzenia do podwykonawcy, który prowadzi mieszane partie, oznacza utratę części wartości, za którą zapłaciłeś za cewkę.
Na naszej linii rdzeni operator sprawdza wysokość wypraski mikrometrem na każdej paskowej taśmie przed jej dotarciem do stołu tnącego. Każda wartość przekraczająca 0,02 mm jest oznaczana jako niezgodna, ponieważ taka wypraska ujawni się jako straty w końcowym teście, a nie w momencie cięcia — a do tego czasu rdzeń już został złożony. Stosy są budowane z trzystopniowym zakładaniem, a każdy rdzeń jest opasany, a nie śrubowany przez jarzmo.
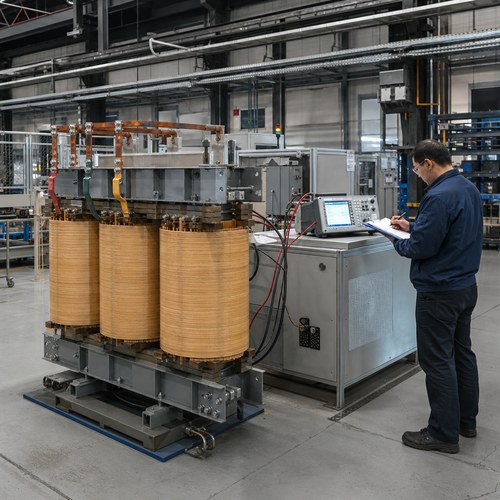
Pomiar strat jałowych i prądu pobieranego przy zerowym obciążeniu przed umieszczeniem w zbiorniku
Warto raz wykonać to obliczenie, ponieważ zamienia ono dyskusję techniczną w konkretne liczby. Jednostka o mocy 1000 kVA z stratami rdzenia wynoszącymi 1200 W, pracująca 8760 godzin rocznie przy koszcie energii 0,09 USD/kWh, zużywa rocznie około 946 USD na energię przy zerowym obciążeniu. Dziesięć procent współczynnika budynku (120 W) to 95 USD rocznie — czyli mniej więcej 1900 USD w ciągu 20-letniego okresu eksploatacji jednego transformatora. Przemnożone przez flotę czterdziesięciu jednostek, parametr rdzenia przestaje wyglądać jak szczegół.
Jak gatunek rdzenia określa termin dostawy
To właśnie ta część zaskakuje zespoły zakupowe. W transformator zanurzeniowy w oleju , rdzeń jest zazwyczaj najdłużej czekającym materiałem zakupionym od zewnętrznego dostawcy, wcześniej niż zbiornik i czasem wcześniej niż wkładki. Stal zorientowana grubości 0,27 mm o wysokiej przepuszczalności to produkt hutniczy sprzedawany w ramach rocznych umów o przydział, a najwyższa klasa tej stali stanowi najbardziej ograniczony fragment tego przydziału, ponieważ każdy producent dążący do spełnienia tabel wydajnościowych na 2029 rok chce tych samych cewek.
Gdy więc dostawca oferuje skrócenie harmonogramu o sześć tygodni poprzez przejście od klasy M-3 do M-4, prawdopodobnie nie przesadza w kwestii harmonogramu. Zastępuje on Twoje strata przy bezładunku na swoją pozycję u hutnika. Jeśli projekt zawiera klauzulę oceny strat, takie zamiany zwykle powodują straty finansowe w całym okresie eksploatacji jednostki. Jeśli jednak projekt dotyczy tymczasowego zasilania budowy z terminem realizacji za dziesięć tygodni, zastosowanie klasy M-4 może być idealnym rozwiązaniem. Błędem jest dokonanie takiej zamiany przypadkowo, ponieważ nikt nie zapytał, jaka klasa została zacytowana.
Przepis ten znajduje się obecnie w ramach tego obliczenia. Zgodnie z przepisem 10 CFR 431.196 transformatory rozdzielcze zanurzone w cieczy oraz suche niskonapięciowe, wyprodukowane od 23 kwietnia 2029 r., muszą spełniać zmienione tabele sprawności; obecny tekst został opublikowany w eCFR 10 CFR Part 431 Subpart K . Jednostka zamówiona w 2028 r. na włączenie do sieci w 2029 r. znajduje się dokładnie na tej granicy, a klasa rdzenia to miejsce, w którym rzeczywiście zakupuje się zgodność — nie na tabliczce znamionowej ani w katalogu.
Ma to konsekwencje zakupowe, które warto podkreślić już na wczesnym etapie. Jeśli zakupisz jednostkę gotową na 2029 r. w 2026 lub 2027 r., rezerwujesz efektywnie przydział stopnia M-3 o dwa–trzy lata przed datą wejścia w życie wymogu zgodności, rywalizując w tym zakresie z każdym innym nabywcą, który zapoznał się z tym samym przepisem.
Odczytywanie gwarancji strat w ofercie
Gwarantowana i typowa wartość nie są tą samą liczbą, a w ofertach rzadko podaje się, której z nich dotyczy podana wartość. Norma IEC 60076-1 dopuszcza tolerancję +15% dla gwarantowanych strat, więc gwarancja 1200 W jest prawnozgodna nawet w przypadku strat wynoszących 1380 W. Jeśli formułujesz klauzulę karną, powinna ona odnosić się do wartości gwarantowanej, a pomiar powinien być przeprowadzony metodą strat jałowych zgodnie z obowiązującymi przepisami. Kodem badań IEEE C57.12.90 , a tolerancję należy ograniczyć w zamówieniu zakupowym.
Publikujemy wartość gwarantowaną już z uwzględnieniem tolerancji. Jeśli projekt przewiduje straty na poziomie 1180 W, to gwarancja brzmi 1180 W, a wynik testu fabrycznego musi być równy lub niższy od tej wartości. Jest to trudniejsze zobowiązanie do przyjęcia, ale eliminuje spory podczas testów odbiorczych. Wymusza także na warsztacie rdzeni utrzymywanie niskiego współczynnika budowy przez cały rok – co właśnie stanowi główny cel.
Dwie dodatkowe rzeczy do sprawdzenia w ofercie. Po pierwsze, czy straty obciążenia są skorygowane do temperatury odniesienia wynoszącej 75 °C lub 85 °C, ponieważ te dwie wartości nie są wzajemnie zamienne, a w ofertach rzadko podaje się, której konwencji użyto. Po drugie, czy w ogóle podano masę rdzenia. Projekt transformatora o mocy 1000 kVA z rdzeniem o masie o 40 kg mniejszej jest albo wykonany z lepszej stali, albo z mniejszej ilości stali – oba przypadki wyglądają identycznie na jednostronicowej ofercie.
Co zmieniliśmy w naszym własnym warsztacie rdzeni
Ryan Electric produkuje transformatory od 2007 roku na terenie o powierzchni 120 000 m² wyposażonym w ponad 180 zestawów sprzętu produkcyjnego i badawczego oraz posiadającym 37 patentów. Jako producenta transformatorów rozdzielczych przedsiębiorstwo z własnym cięciem rdzeni, przeprowadzamy rdzenie transformatorów olejowych i suchych przez te same linie cięcia, nakładania warstw z przesunięciem (step-lap) oraz odpuszczania naprężeń, zamiast korzystać z usług podwykonawcy. Jest to jedyna znana nam metoda zapewnienia powtarzalności współczynnika budowy przez cały rok produkcyjny. Każdy egzemplarz otrzymuje strata przy bezładunku i pomiar prądu wzbudzenia przed napełnieniem olejem, dzięki czemu wadliwy rdzeń wykrywany jest wtedy, gdy nadal ma się do niego dostęp, a nie po napełnieniu olejem.
Od 2023 roku działamy jako przedsiębiorstwo powiązane z Eatonem, a dyscyplina audytowa wynikająca z tej współpracy zmieniła sposób dokumentowania stali rdzeniowej. Certyfikat hutniczy, numer partii i zmierzona grubość blachy warstwowej są rejestrowane w odniesieniu do numeru seryjnego każdego urządzenia i towarzyszą raportowi z badań. Dla kupującego w Stanach Zjednoczonych lub Kanadzie ta dokumentacja stanowi podstawę uzasadnienia certyfikatu UL lub CSA nawet pięć lat później, gdy inspektor zada pytanie, jaka stal została użyta w danym urządzeniu.
Sześć pytań przed zatwierdzeniem specyfikacji rdzenia
Zadaj je przed wystawieniem zamówienia zakupowego, a nie po przeprowadzeniu testów fabrycznych:
- Jaki stopień ASTM i jaka grubość zostały zastosowane oraz jaki jest deklarowany przez hutę współczynnik strat przy indukcji 1,7 T?
- Czy gwarantowana wartość strata przy bezładunku to surowe ograniczenie, czy typowa wartość z dodatkowym dopuszczalnym odchyleniem?
- Jaki współczynnik budowlany przyjęto w projekcie, a jakie rzeczywiste wartości uzyskano w trzech ostatnich jednostkach o tej samej wielkości?
- Czy rdzeń poddawany jest odpuszczaniu po cięciu i czy odpuszczanie odbywa się wewnętrznie, czy zleca się je zewnętrznemu dostawcy?
- Czy certyfikat hutniczy oraz numer partii dostarczane są razem z raportem z rutynowych badań?
- Jeśli termin dostawy przesunięty zostanie o osiem tygodni, które klasy materiału ulegną zmianie i kto podejmuje taką decyzję?
Prześlij nam specyfikację oraz datę włączenia do eksploatacji. Odpowiemy jednym dokumentem, zawierającym klasę rdzenia, gwarantowaną strata przy bezładunku wartość oraz tydzień dostawy; jasno poinformujemy, czy M-4 jest rzeczywiście najodpowiedniejszym rozwiązaniem dla Państwa harmonogramu. Każda producenta transformatorów rozdzielczych firma poda Państwu wartość strat; nieliczne jednak przedstawią certyfikat hutniczy potwierdzający tę wartość. Zacznij od transformatory olejowe , lub prześlij arkusz danych przez nasz strona kontaktu .
O autorze — Ten artykuł został przygotowany przez zespół inżynierów ds. transformatorów w Ryan Electric (Jiangsu Ryan Transformers), producenta transformatorów rozdzielczych produkuje transformatory zanurzone w oleju, suche oraz montowane na podstawie dla projektów w Ameryce Północnej, na Bliskim Wschodzie i w Azji Południowo-Wschodniej. Zespół posiada kompetencje w zakresie podstawowego projektowania, oceny strat oraz testów odbiorczych w zakładzie produkcyjnym dla jednofazowych jednostek o mocy od 15 kVA do transformatorów mocy o mocy 200 MVA.
Spis treści
- Czym właściwie jest stal elektryczna zorientowana krystalograficznie
- Dlaczego dwaj producenci transformatorów rozdzielczych podają różne wartości strat jałowych
- Jak gatunek rdzenia określa termin dostawy
- Odczytywanie gwarancji strat w ofercie
- Co zmieniliśmy w naszym własnym warsztacie rdzeni
- Sześć pytań przed zatwierdzeniem specyfikacji rdzenia